נכתב בתאריך 18 באוקטובר 2026
בקצרה
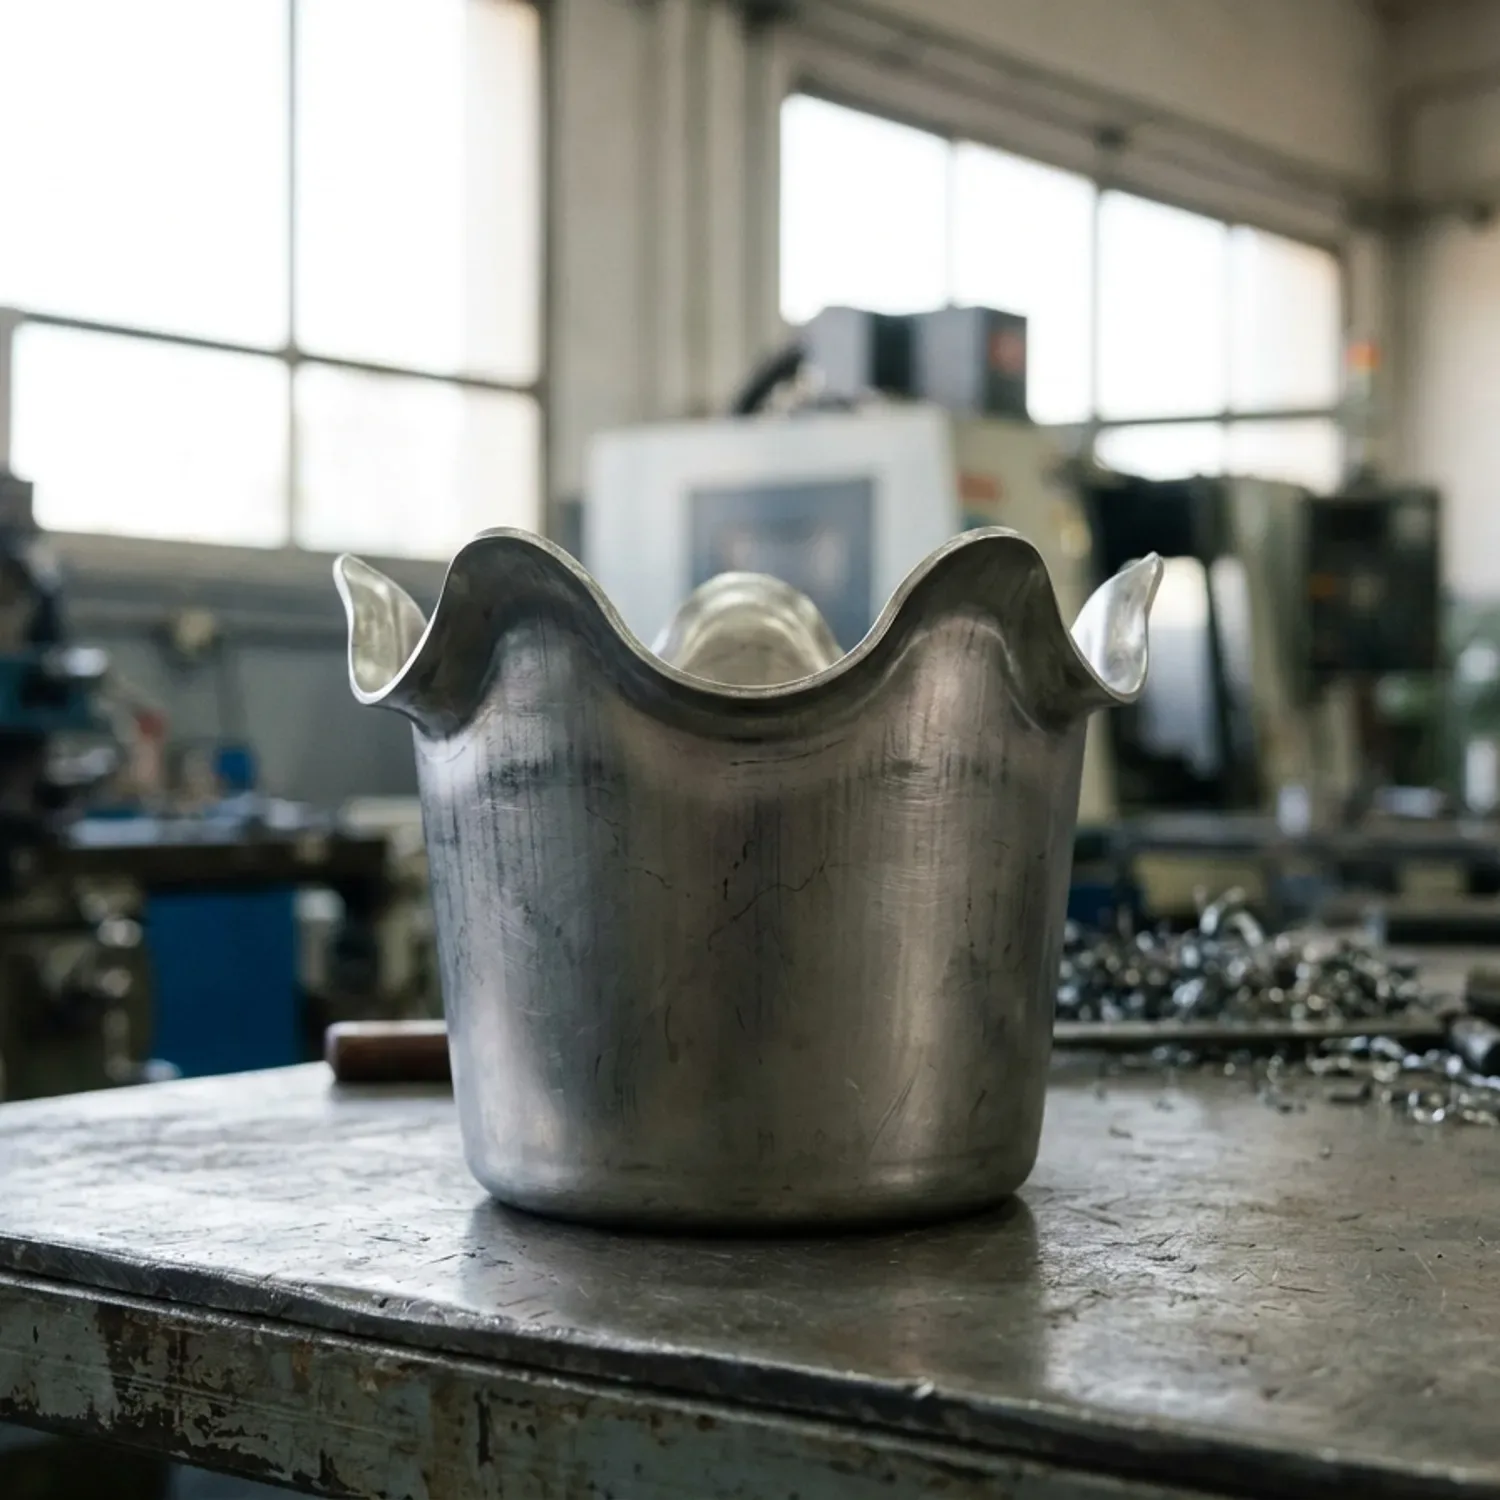
תופעת האוזניים בתהליך משיכה עמוקה היא פגם גיאומטרי שבו שפת החלק המשוך יוצאת גלית במקום ישרה. התופעה נובעת משונות בתכונות המכניות של הפח בכיוונים שונים (אניזוטרופיה מישורית) שנוצרה בזמן הערגול של חומר הגלם.
הנקודה החשובה ביותר שחייבים להבין על תופעת ה"אוזניים" (Earing) היא שלא מדובר בתקלה נקודתית במכבש, אלא בתוצאה ישירה של ההיסטוריה המטלורגית של הפח עוד מהמפעל שיצר אותו.
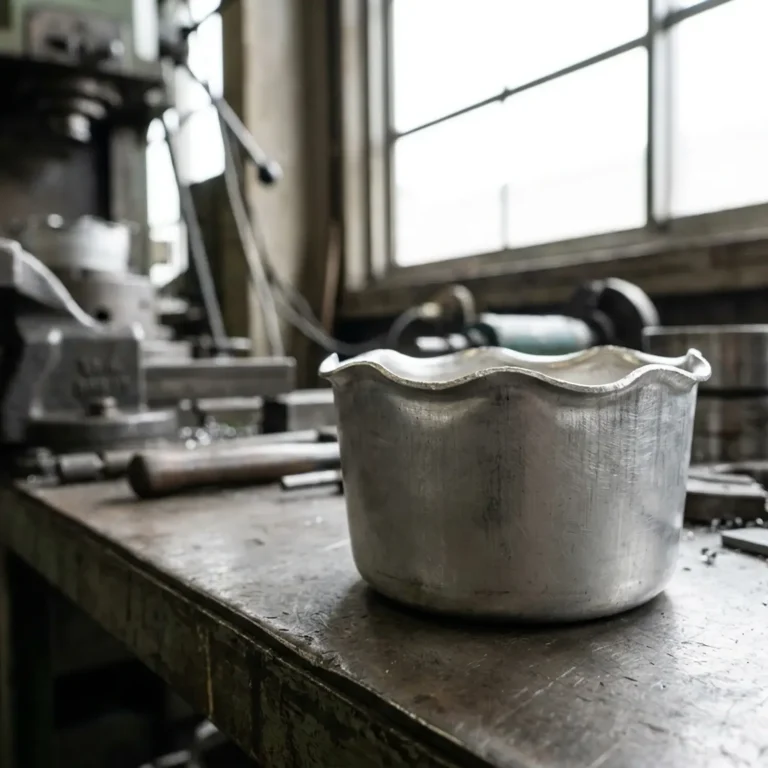
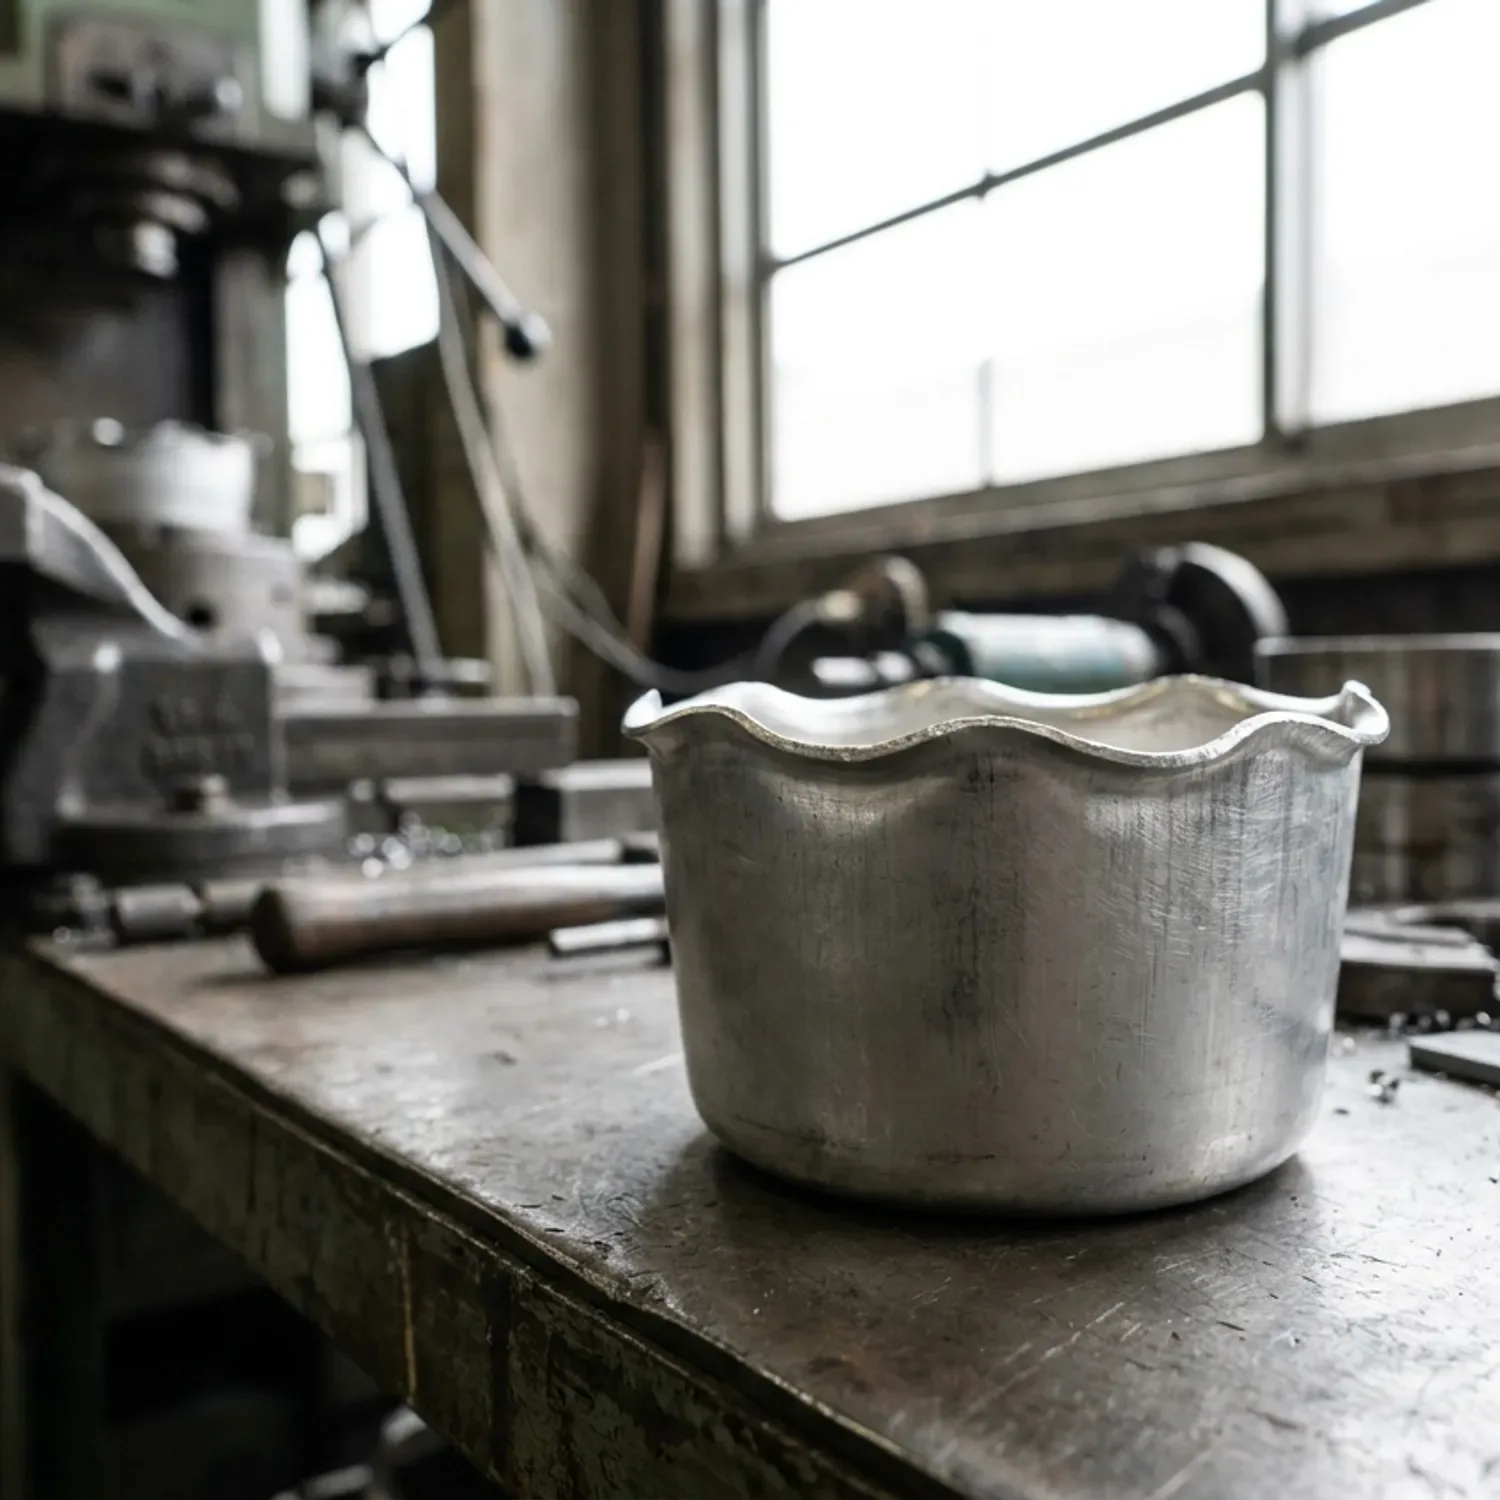
כשאתם מושכים כוס או מכל גלילי מפח שטוח, הציפייה היא לקבל שפה עליונה ישרה ואחידה. בפועל, לא פעם מתקבלת שפה גלית עם ארבע בליטות ברורות ושקעים ביניהן.
אצלנו באסף ייצור אביזרים, עם ניסיון של שלושה דורות בעיבוד מתכת וכבישה, אנחנו פוגשים לקוחות שמגיעים אחרי ניסיונות ייצור כושלים שבהם האוזניים הללו גרמו לבזבוז חומר, לשבירת מבלטים ולעיכובים קשים באספקה.
מהי תופעת האוזניים ולמה היא מהווה בעיה קריטית בייצור?
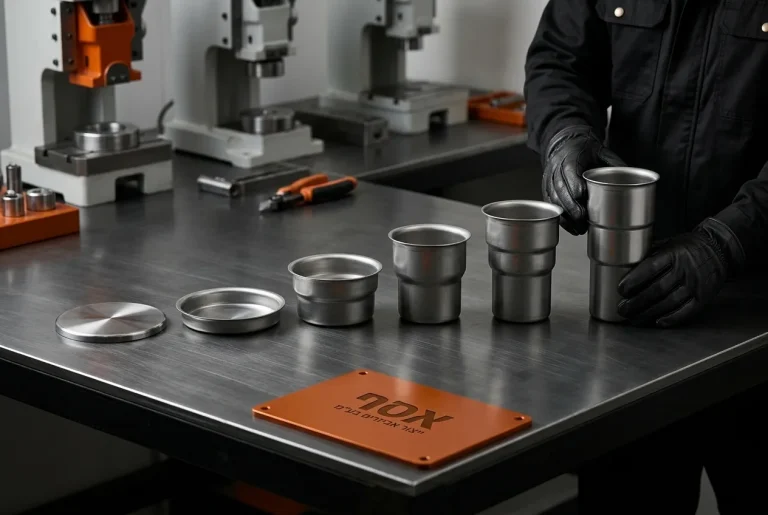
בתהליכי כבישה מתכת ומשיכה עמוקה, אנחנו לוקחים פח שטוח (רוחן) ודוחפים אותו לתוך מטריצה בעזרת אגרוף (פונצ'ון) כדי ליצור צורה תלת-ממדית חלולה. כאשר נוצרות "אוזניים", הקצה העליון של החלק המשוך אינו מסתיים בקו ישר, אלא בגלים של פסגות ועמקים.
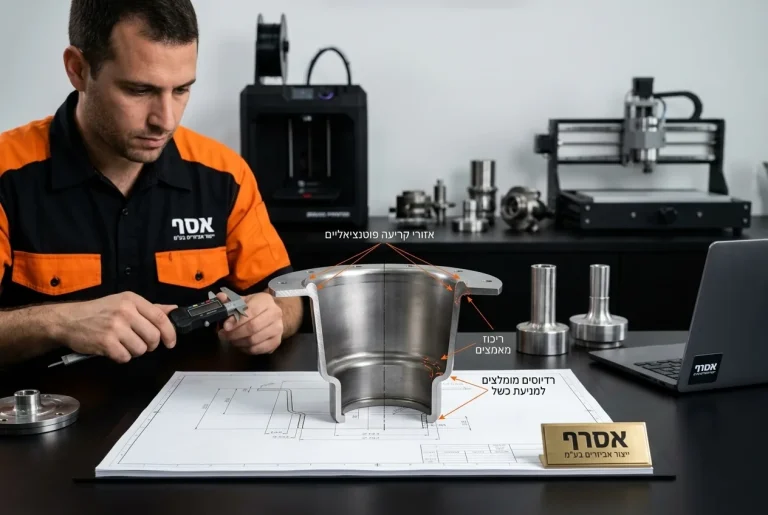
מעבר לפגם האסתטי והעובדה שהחלק לא עומד במידות השרטוט, מדובר בבעיה תפעולית יקרה. השקעים שבין האוזניים קובעים את הגובה האמיתי השמיש של החלק, מה שמחייב אותנו להשתמש ברוחן התחלתי גדול יותר ולזרוק יותר מתכת לפח.
חמור מכך, בליטות גבוהות מדי עלולות להיתפס במרווח הצר שבין הפונצ'ון למטריצה בזמן חליצת החלק. מצב כזה מייצר עומס לא סימטרי שעלול לשבור את המבלט תחת כוח המכבש ולהשבית את קו הייצור.
שורש הבעיה: אניזוטרופיה מישורית וכיוון הערגול של הפח
כדי לפתור את הבעיה, צריך להבין איך הפח מיוצר. לפני שהפח מגיע למפעל לצורך חיתוך פחים וכבישה, הוא עובר במפעל הפלדה תהליך של ערגול פחים קר וטיפולים תרמיים. התהליך הזה מותח את הגרעינים הגבישיים של המתכת בכיוון התנועה של הגלילים.
התוצאה היא תכונה שנקראת בשפה ההנדסית אניזוטרופיה מישורית (ומסומנת כ-Δr). המשמעות הפשוטה היא שהפח אינו מתנהג אותו הדבר בכל הכיוונים: יש לו התנגדות שונה לדיקוק וכושר זרימה שונה אם מושכים אותו עם כיוון הערגול, בניצב אליו או באלכסון.
איך יודעים היכן יופיעו האוזניים? (0 ו-90 מעלות לעומת 45 מעלות)
בדיקת נטיית הפח ליצירת אוזניים מעוגנת בתקנים בינלאומיים כמו ISO 10113 ו-ISO 11531. המשוואה ההנדסית בודקת את יחס העיבור הפלסטי (מקדם Lankford) בשלוש זוויות שונות ביחס לכיוון הערגול: 0, 45 ו-90 מעלות.
כמעט תמיד יופיעו בחלק המשוך 4 אוזניים סימטריות (ובסגסוגות מסוימות 2, 6 או 8), כאשר מיקומן תלוי בערך האניזוטרופיה המישורית:
- כאשר הערך חיובי (Δr > 0): החומר זורם בקלות רבה יותר בכיוון הערגול ובניצב לו, ולכן 4 האוזניים ייווצרו בזוויות של 0 ו-90 מעלות.
- כאשר הערך שלילי (Δr < 0): הזרימה המהירה מתרחשת דווקא באלכסון, והאוזניים יופיעו בזווית של 45 מעלות לכיוון הערגול.
- המצב האידיאלי (Δr = 0): הפח מאוזן לחלוטין במישור, והמשיכה תייצר כוס עם שפה ישרה ללא אוזניים כלל.
פתרונות מעשיים: איך אנחנו מונעים ומטפלים בתופעת האוזניים?
כאשר מתכננים מוצר בתהליך של תכנון למשיכה עמוקה, אי אפשר להסתמך על מזל. ישנם ארבעה מישורים הנדסיים שבהם אנו פועלים כדי לנטרל את הפגם.
1. פתרונות מטלורגיים וטיפולים תרמיים (הרפיה)
הצעד הראשון הוא בחירת חומר גלם מותאם למשיכה עמוקה בעל ערך Δr קרוב ככל האפשר לאפס (פחים המוגדרים כ-Non-earing grades). כאשר עובדים עם פלדות אל-חלד אוסטניטיות כמו נירוסטה 304, ביצוע תהליך הרפיה (Annealing) מבוקר בטמפרטורה של 1050 עד 1100 מעלות צלזיוס מאפס את כיווניות הגרעינים ומפחית מאוד את האניזוטרופיה.
ההבנה של מבנה הסיבים במתכת חיונית אצלנו בכל מחלקות הייצור, בין אם מדובר במשיכה במכבש ובין אם מדובר בפעולות כיפוף פח נירוסטה או כיפוף פח אלומיניום שבהן כיוון הסיבים קובע אם החלק ייסדק.
2. אופטימיזציה של צורת הרוחן ההתחלתי (Blank)
אחת הטעויות הנפוצות היא לחשוב שכדי לקבל כוס עגולה חייבים להתחיל מרוחן עגול מושלם. בעזרת ניסיון הנדסי ותוכנות סימולציה, אנחנו משנים את גיאומטריית הרוחן ההתחלתי.
אנחנו גורעים מעט חומר בדיוק באותן זוויות שבהן הפח נוטה לייצר אוזניים (למשל בזוויות של 45 מעלות). כך, בזמן המשיכה, הזרימה הלא-אחידה מתקזזת עם הצורה החסרה, והשפה העליונה מתיישרת מעצמה בסוף המהלך.
3. כוונון כוח מהדק הפח, המרווח והסיכה בתבנית
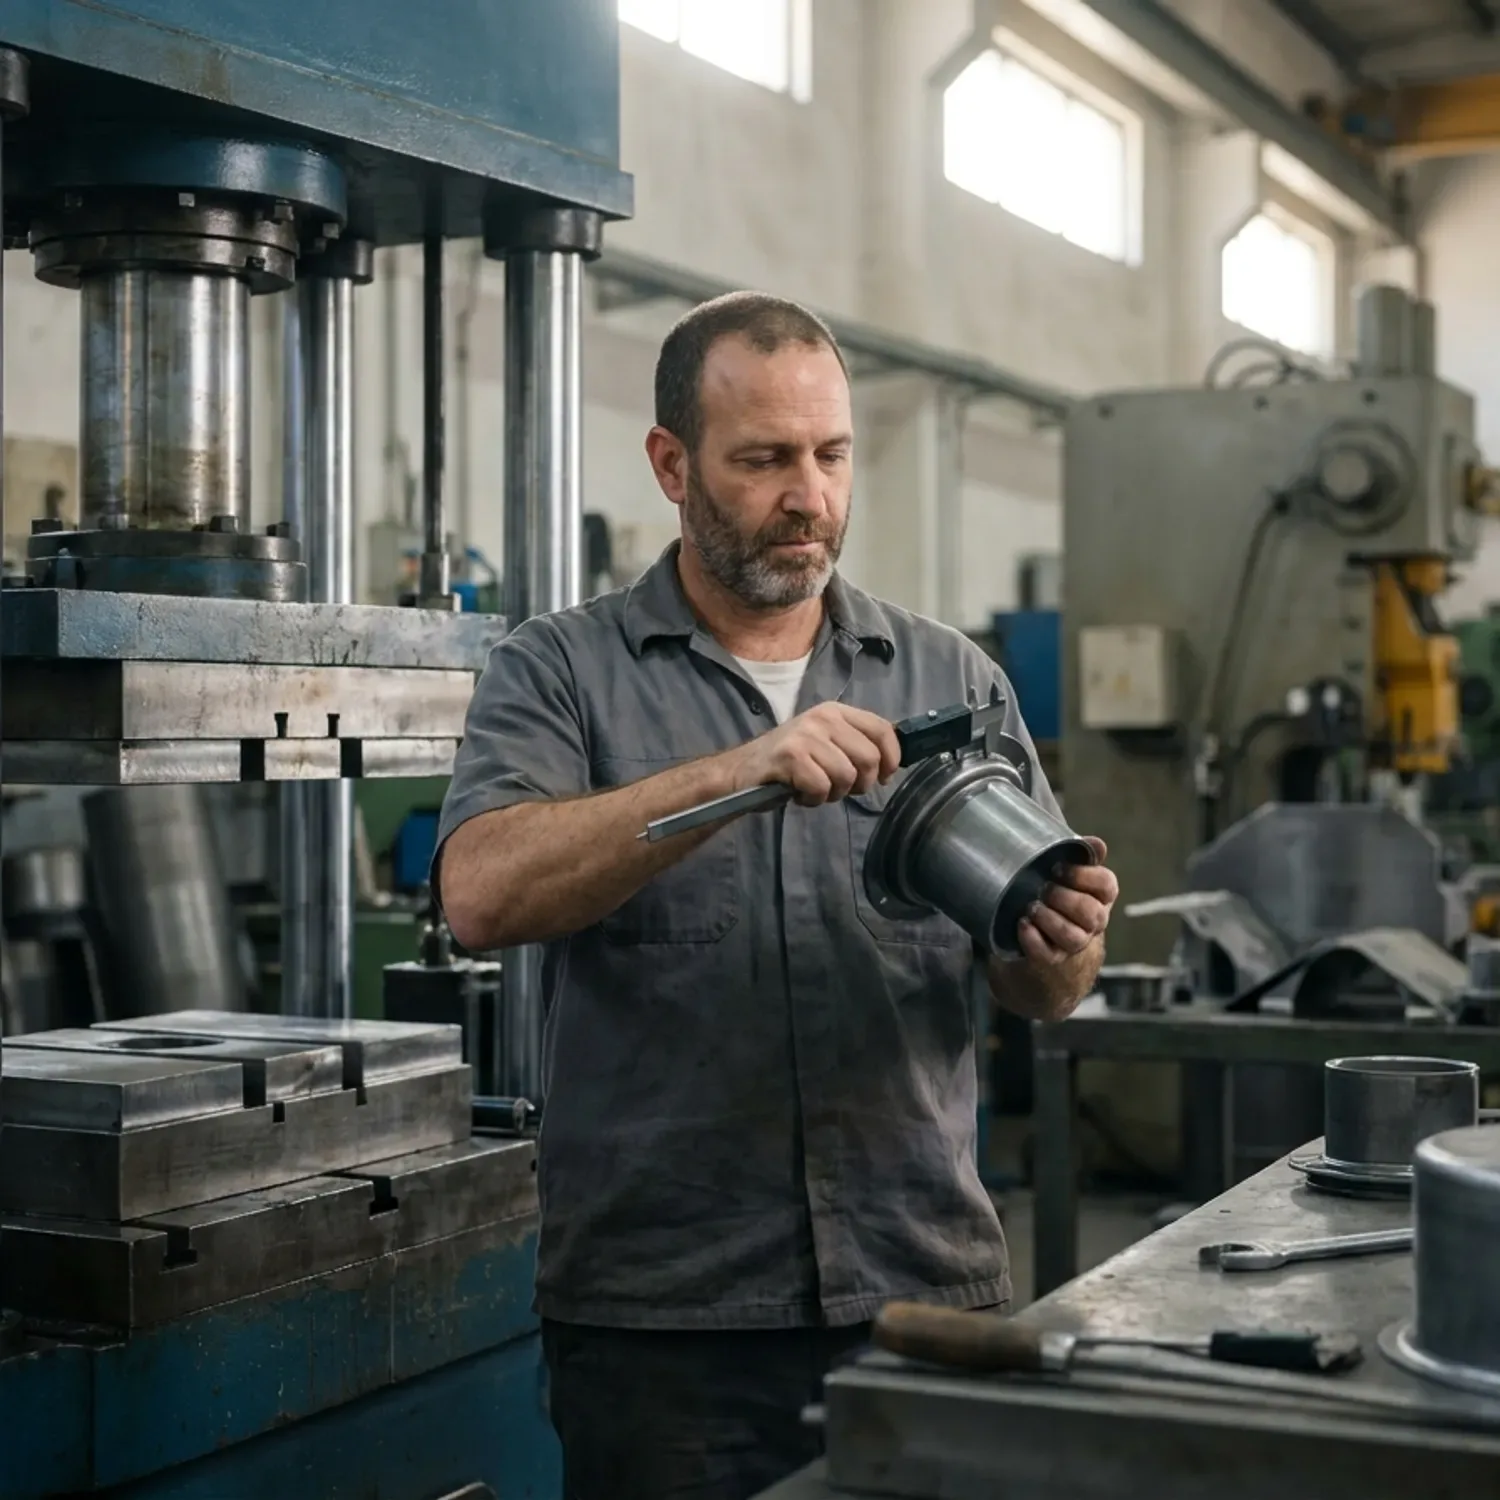
לתנאים המכניים בתוך התבנית יש השפעה עצומה על גובה האוזניים. במסגרת עבודת הכבישה במפעל, אנו מבצעים כיול קפדני לשלושה פרמטרים:
- כוח מהדק הפח (Blank Holder Force): כוונון הלחץ שמחזיק את שולי הפח בזמן הירידה מווסת את קצב כניסת החומר למטריצה ומונע זרימה חופשית מדי באזורים החלשים.
- מרווח אחיד בין הפונצ'ון למטריצה: מרכוז מושלם של הרוחן ומרווח מבוקר עוזרים "לגהץ" את דופן החלק ולאזן את הגובה.
- הפחתת חיכוך: שימוש נכון בחומרי סיכה בכבישה מבטיח זרימה חלקה ומונע תפיסות מקומיות שמחריפות את אי-האחידות בשפה.
4. תוספת חומר ופעולת גיזום שוליים (Trimming)
בייצור סדרתי, לרוב לא כלכלי לנסות להעלים את האוזניים במאה אחוז רק באמצעות חומר גלם יקר. הפתרון ההנדסי הפרקטי ביותר הוא לתכנן מראש תוספת גובה של 2 עד 5 מ"מ לחלק המשוך, ולאחר מכן לבצע פעולת גיזום (Trimming) שחותכת את השפה הגלית ומשאירה גובה מדויק ונקי.
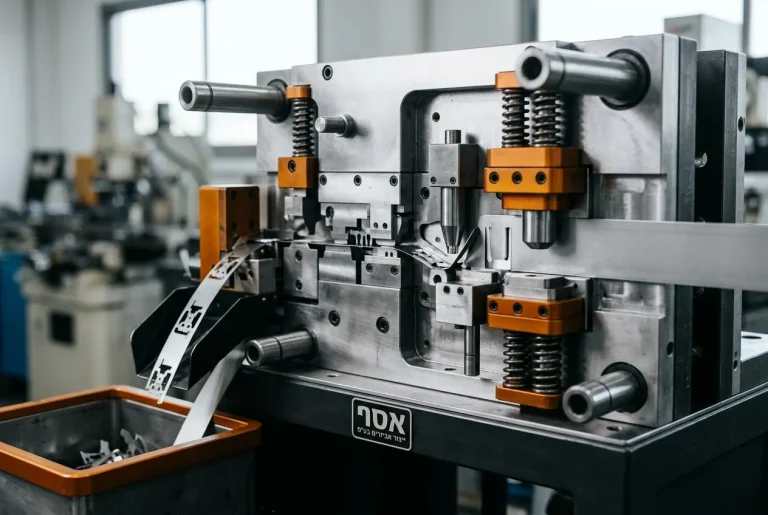
היתרון הגדול שלנו בתכנון וייצור מבלטים פרוגרסיביים הוא היכולת לשלב את משיכת החלק ואת פעולת הגיזום בתוך אותו מבלט אוטומטי, ללא צורך במעבר ידני בין מכונות.
צ'קליסט הנדסי למניעת פגמי אוזניים לפני ירידה לייצור
מתי אפשר להסתדר לבד ומתי חובה לשלב מפעל מומחה?
אם אתם מבצעים משיכה רדודה מאוד עם טולרנסים פתוחים לגובה השפה, לעיתים כוונון בסיסי של לחץ המהדק במכבש ובחירת פח סטנדרטי יספיקו כדי לקבל תוצאה סבירה.
לעומת זאת, כשמדובר בחלקים בעלי משיכה עמוקה, סגסוגות מורכבות או דרישות דיוק קפדניות כמו בתעשייה הביטחונית ובתעשיית האלקטרוניקה, ניסוי וטעייה יעלו לכם הון תועפות. אנחנו רואים לא מעט חברות שהתפתו להצעות מחיר זולות מספקים לא מקצועיים בחו"ל, וקיבלו חלקים מעוותים שהשביתו להם את קו ההרכבה.
במפעל אסף ייצור אביזרים אנחנו מרכזים את כל שלבי הייצור תחת קורת גג אחת, בכפוף לתקני האיכות ISO 9001:2015 ותקן UL. לקוח ביטחוני שהגיע אלינו עם אביזר מורכב ללא ידע איך לתכנן ולייצר אותו, קיבל מאיתנו מעטפת מלאה: צוות ההנדסה שלנו פירק את האתגר, תכנן ובנה מבלטים מדויקים, הזמין את חומר הגלם הנכון ותוך כחודשיים מסרנו לו מוצר מוגמר ברמת פיילוט מושלמת.
כשאתם צריכים גוף אחד שלוקח אחריות מלאה משלב השרטוט, דרך כבישה, כיפוף cnc, עיבוד שבבי ממוחשב ועד ריתוך נירוסטה והרכבות אלקטרוניות, אנחנו כאן כדי לספק ייצור מקומי, מדויק ואמין.
הטיפ של אסף ייצור אביזרים בע"מ
"לאורך שלושה דורות של עבודה בייצור מבלטים וכבישה, למדנו שהדרך הכי יקרה לטפל בתופעת האוזניים היא לנסות לתקן אותה אחרי שהמבלט כבר בנוי. הסוד שלנו לחיסכון בזמן ובכסף עבור הלקוח הוא לשלב כבר בשלב תכנון המבלט הפרוגרסיבי שינוי חכם בצורת הרוחן יחד עם תחנת גיזום מובנית. כך החלק יורד מהמכבש במידה המדויקת וברצף ייצור חלק."
שאלות נפוצות
מהי תופעת ה"אוזניים" (Earing) בתהליך משיכה עמוקה של פח?
תופעת האוזניים היא פגם גיאומטרי נפוץ בתהליכי משיכה עמוקה של מתכת, שבו השפה העליונה של החלק החלול אינה יוצאת ישרה אלא מקבלת צורה גלית עם בליטות (דמויות אוזניים) ושקעים ביניהן.
מה גורם להיווצרות אוזניים בשפתי החלק במהלך משיכה עמוקה?
הגורם הישיר הוא חוסר אחידות בתכונות המכניות של הפח בכיוונים שונים (אניזוטרופיה מישורית). בגלל אופן ייצור הפח במפעל הפלדה, המתכת זורמת ונמתחת במהירות שונה בזוויות שונות בזמן שהפונצ'ון מושך אותה לתוך המטריצה.
כיצד אניזוטרופיה מישורית וכיוון הערגול של הפח משפיעים על תופעת ה-Earing?
תהליך הערגול הקר מסדר את גרעיני המתכת בכיוון מועדף. כאשר מקדם האניזוטרופיה המישורית (Δr) חיובי, החומר זורם מהר יותר עם כיוון הערגול ובניצב לו, ונוצרות 4 אוזניים בזוויות של 0 ו-90 מעלות. כאשר המקדם שלילי, הזרימה המהירה מתרחשת באלכסון והאוזניים מופיעות בזוויות של 45 מעלות.
איך ניתן למנוע או לצמצם את תופעת האוזניים במשיכה עמוקה?
ניתן לצמצם את התופעה על ידי שילוב של מספר פתרונות: בחירת פח בעל אניזוטרופיה נמוכה (Non-earing), כוונון מדויק של כוח מהדק הפח (BHF) במכבש, שימוש בסיכה מתאימה, שינוי צורת הרוחן ההתחלתי וביצוע גיזום שוליים סופי.
כיצד שינוי צורת הרוחן ההתחלתי (Blank) עוזר להתמודד עם פגם האוזניים?
במקום להשתמש ברוחן עגול לחלוטין, מתכננים רוחן עם הפחתת חומר מכוונת באזורים שבהם צפויות להיווצר האוזניים. במהלך המשיכה, עודף הזרימה באותם אזורים מפצה על החומר החסר, וכך מתקבלת שפה עליונה ישרה יותר.
האם טיפול תרמי כמו הרפיה יכול להפחית את היווצרות האוזניים בפח?
כן, בהחלט. טיפול תרמי של הרפיה (Annealing) מבוקרת מארגן מחדש את המבנה הגבישי של המתכת ומבטל את הכיווניות שנוצרה בערגול הקר. בנירוסטה אוסטניטית 304, למשל, הרפיה בטמפרטורה של 1050 עד 1100 מעלות צלזיוס מפחיתה משמעותית את האניזוטרופיה.
מתי חובה לבצע גיזום שוליים (Trimming) לאחר משיכה עמוקה וכיצד מתכננים אותו?
כאשר נדרש דיוק גבוה בגובה החלק ושפה עליונה ישרה לחלוטין, חובה לבצע גיזום שוליים. מתכננים זאת מראש על ידי הוספת 2 עד 5 מ"מ לגובה החלק המשוך, וחיתוך הטבעת הגלית העודפת בתחנת גיזום ייעודית במבלט לאחר סיום המשיכה.
לסיכום
סיכום: תכנון הנדסי מוקדם חוסך פחת ותקלות
תופעת האוזניים במשיכה עמוקה היא אתגר פיזיקלי מוכר הנובע מהמבנה הגבישי של הפח, אך בעזרת תכנון הנדסי נכון של המבלט, התאמת צורת הרוחן, שליטה בכוחות המכבש ותחנת גיזום מדויקת, ניתן להגיע לחלקים מושלמים ובטוחים לשימוש.
זקוקים לליווי הנדסי ולייצור סדרתי מדויק בכבישה ומשיכה עמוקה? צרו קשר עם הצוות של אסף ייצור אביזרים בע"מ ונשמח להעמיד לרשותכם 30 שנות ניסיון ומערך ייצור מתקדם.