נכתב בתאריך 21 באוגוסט 2026
נקודות חשובות מהמאמר
משיכה עמוקה היא שיטת כבישה שיוצרת רכיבים חלולים ונטולי תפרים מלוחות פח שטוחים. התהליך נחשב "עמוק" כאשר עומק החלק עולה על הקוטר שלו. הנה מה שחשוב לדעת:
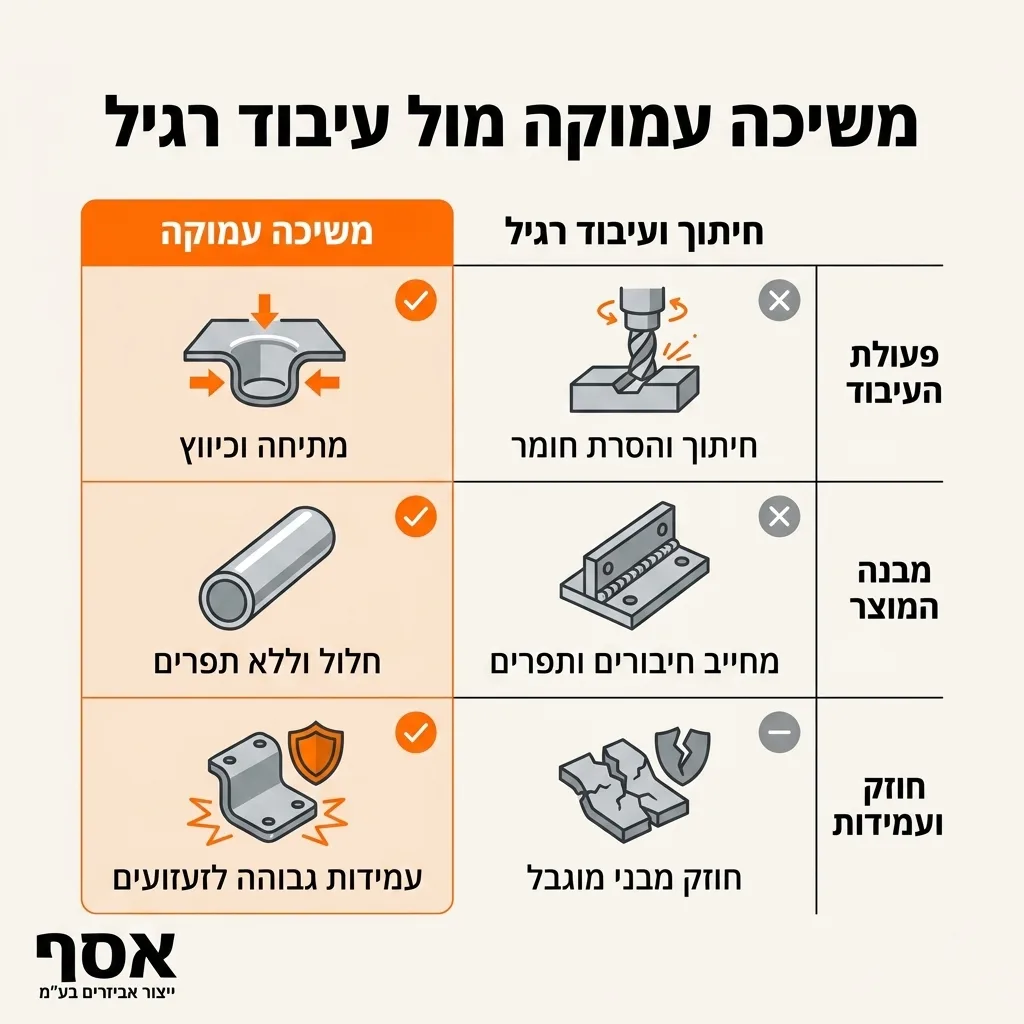
- ✓ התהליך שומר על עובי דופן אחיד ויוצר מוצר חזק במיוחד ללא ריתוכים.
- ✓ מתאים למתכות גמישות כמו נירוסטה, אלומיניום, פליז ופלדה דלת פחמן.
- ✓ דורש תכנון הנדסי מדויק כדי למנוע פגמים כמו קמטים או קריעת החומר.
- ✓ אידיאלי לייצור סדרתי והמוני עבור התעשייה הביטחונית, רפואה, ורכב.
כשאנחנו מסתכלים על מוצרים יומיומיים כמו פחית שתייה, כיור נירוסטה מבריק או רכיב טיל בתעשייה הביטחונית, קשה לדמיין שכולם התחילו מאותו המקום: לוח פח שטוח ופשוט. כאן בדיוק נכנסת לתמונה הטכנולוגיה המרתקת של משיכה עמוקה (Deep Drawing).
תהליך המשיכה העמוקה הוא לא עוד סתם פעולת ייצור. מדובר באומנות הנדסית של ממש, שבה אנחנו לוקחים חומר גלם קשיח ומעצבים אותו לצורה תלת-ממדית חלולה, בלי לחתוך אותו ובלי להחליש את המבנה שלו. זהו תהליך מרכזי בעולם הכבישה, והוא דורש מומחיות יוצאת דופן כדי להצליח.
בחברת אסף ייצור אביזרים, אנחנו מתמחים כבר למעלה מ-30 שנה בתכנון וייצור של חלקים מורכבים בשיטה זו. במדריך הבא, נסביר לכם בגובה העיניים איך בדיוק עובד הקסם הזה, אילו חומרים מתאימים לו, ולמה כל כך חשוב לעבוד עם קבלן משנה שיודע בדיוק מה הוא עושה.
מה זה בעצם משיכה עמוקה (Deep Drawing)?
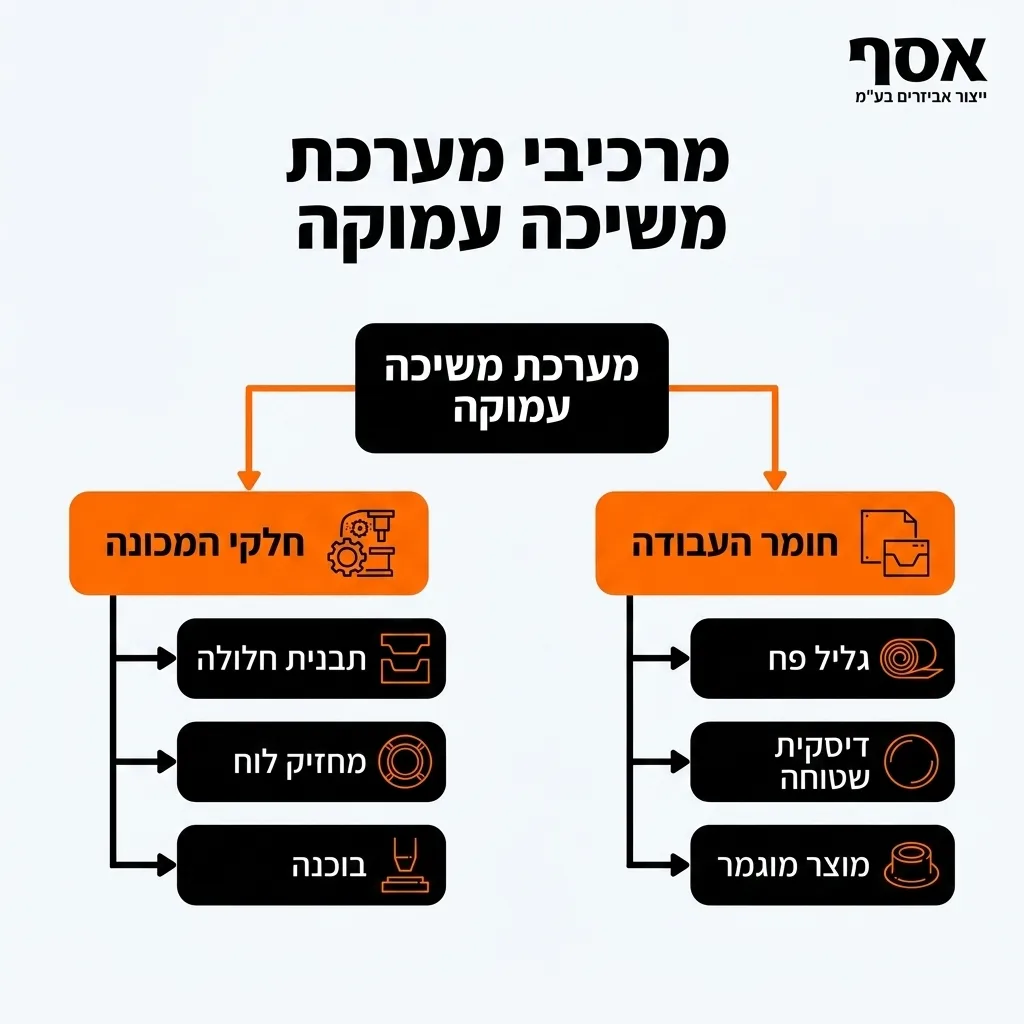
משיכה עמוקה היא תהליך עיבוד פח מתקדם שבו לוח מתכת שטוח (הנקרא בעגה המקצועית "דיסקית" או Blank) נדחף לתוך תבנית חלולה באמצעות בוכנה. התוצאה היא יצירת חלק חלול, ללא תפרים, בעל דפנות אחידות.
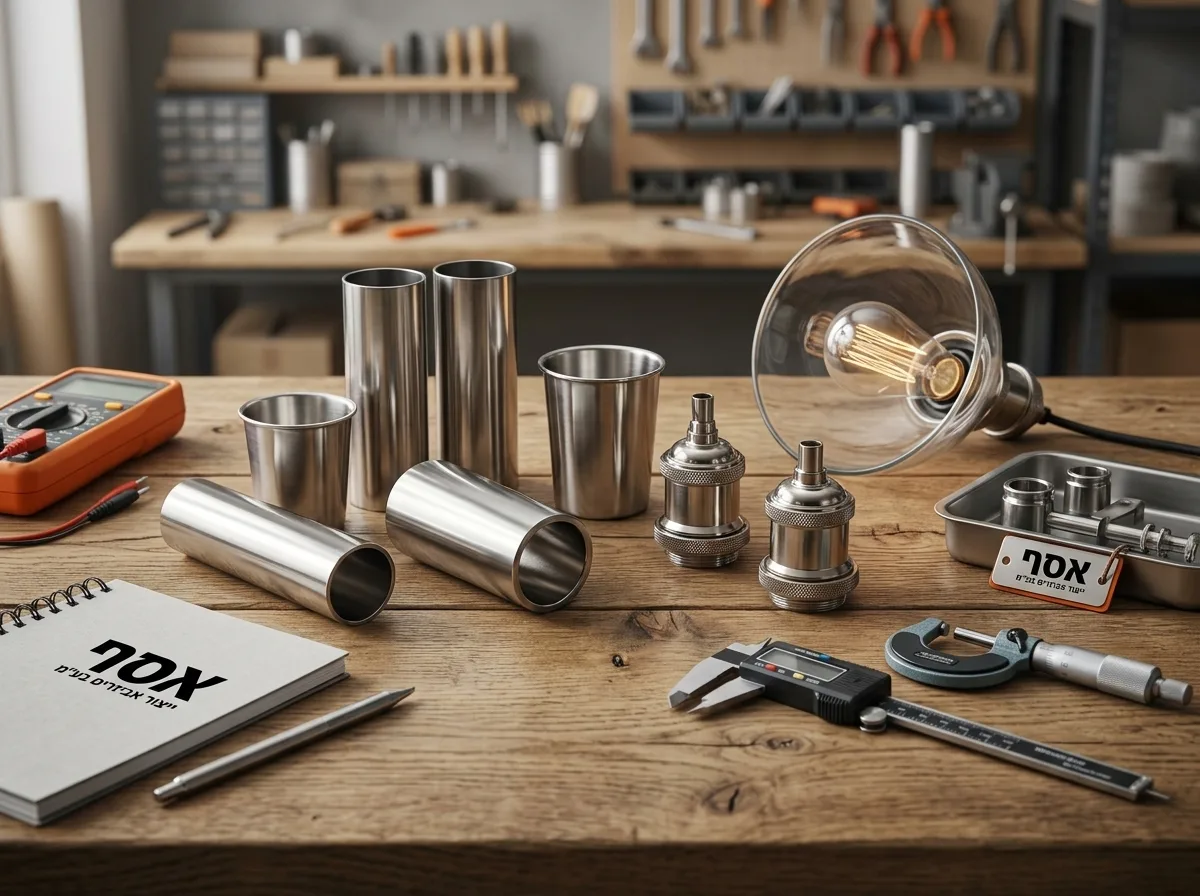
בעולם התעשייה, אנחנו מגדירים את התהליך כ"משיכה עמוקה" כאשר העומק של המוצר הסופי גדול יותר מהקוטר שלו. דמיינו כוס אלומיניום או בית מנורה ארוך – אלו בדיוק המוצרים שמיוצרים בשיטה זו.
הייחוד של השיטה הוא שהיא לא חותכת את הפח, אלא מותחת ומכווצת אותו בו זמנית. המתכת "זורמת" לתוך התבנית תחת לחצים עצומים. זה שומר על החוזק המבני של המוצר והופך אותו לעמיד מאוד נגד זעזועים ולחצים חיצוניים.
איך התהליך עובד שלב אחרי שלב?
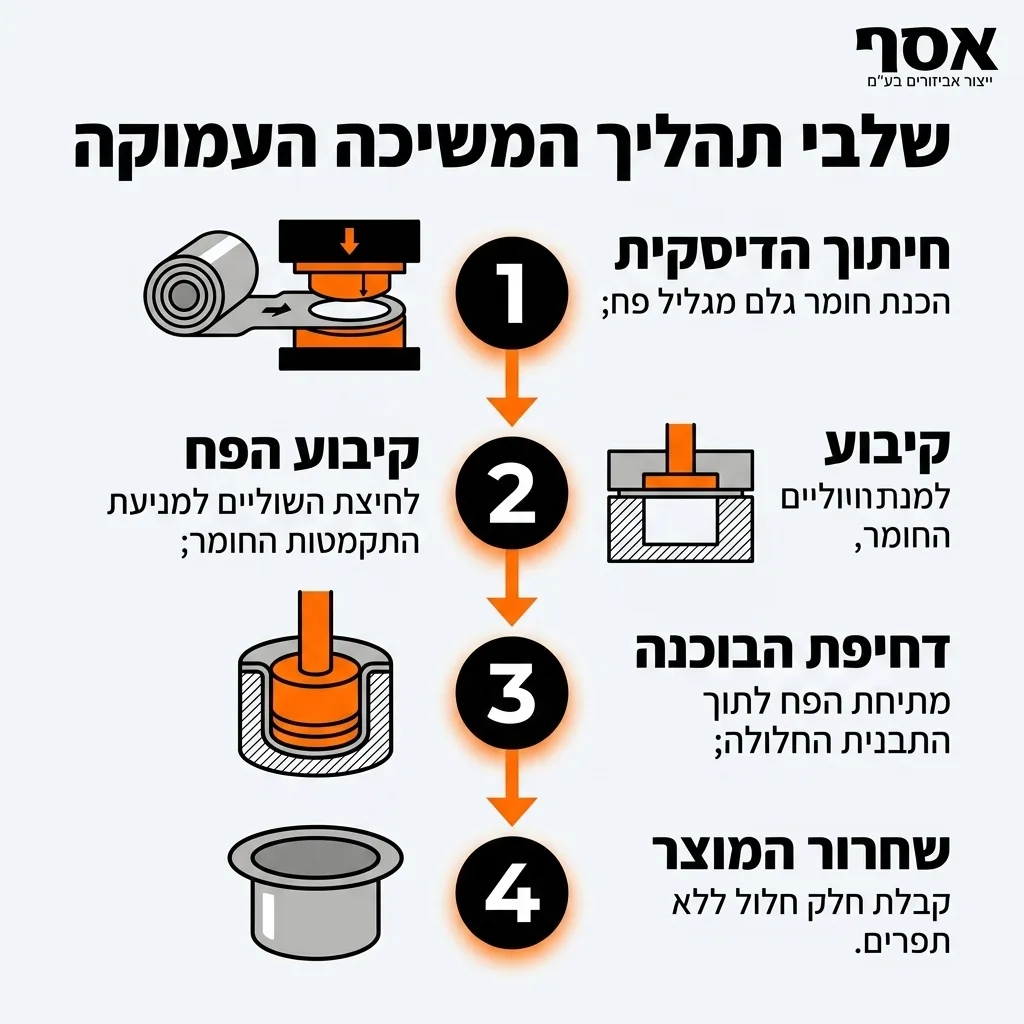
התהליך נראה פשוט בעין, אבל בפועל מופעלים בו כוחות פיזיקליים עצומים. השלב הראשון מתחיל בחיתוך של דיסקית מתכת שטוחה מתוך גליל פח גדול. הדיסקית הזו תהווה את חומר הגלם למוצר הבודד.
לאחר מכן, הדיסקית מונחת על גבי תבנית (Die). מעליה יורד חלק שנקרא "מחזיק לוח" (Blank Holder). התפקיד של המחזיק הוא ללחוץ על שולי הדיסקית בחוזקה. ללא הלחץ הזה, הפח פשוט יתקמט בזמן העבודה במקום להימשך פנימה בצורה חלקה.
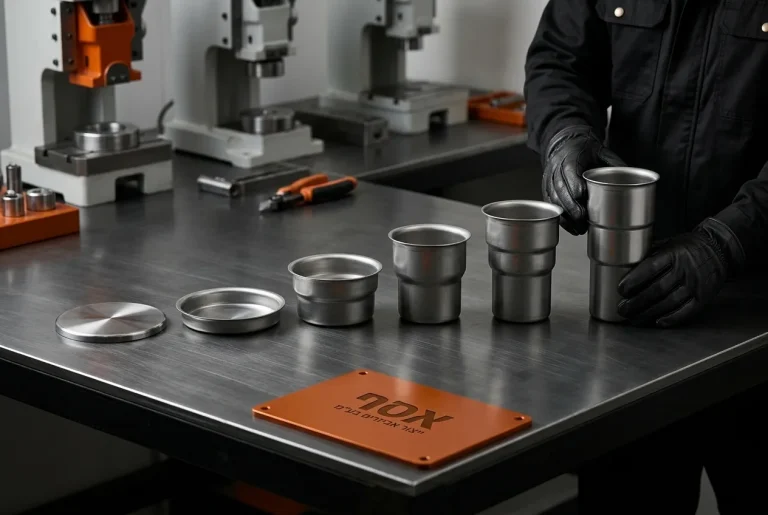
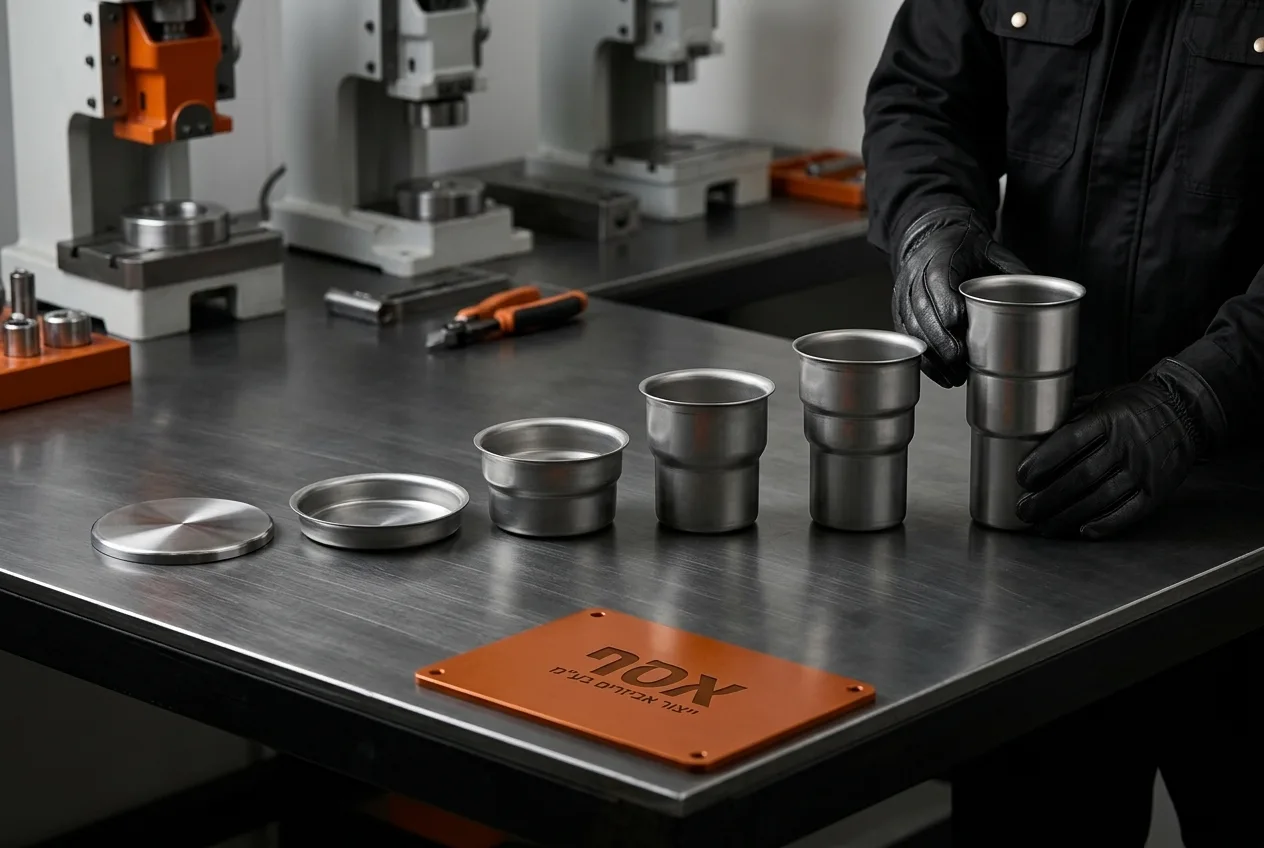
כעת מגיע השלב המכריע: הבוכנה (Punch) יורדת בעוצמה ודוחפת את מרכז הפח לתוך התבנית. הפח, שמוחזק בקצותיו, נאלץ להימתח ולהחליק פנימה, כשהוא מקבל את הצורה המדויקת של הבוכנה והתבנית יחד. ברגע שהבוכנה עולה חזרה, נשאר לנו חלק חלול ומושלם.
יחס משיכה (Draw Ratio) ומספר שלבים (Reductions)
אחד המושגים הכי חשובים בעולם המשיכה העמוקה הוא יחס המשיכה, או באנגלית Draw Ratio. זהו החישוב שקובע עד כמה אנחנו יכולים למתוח את הפח במכה אחת לפני שהוא פשוט ייקרע וייהרס.
הנוסחה פשוטה: מחלקים את קוטר הדיסקית ההתחלתית בקוטר של הבוכנה. אם המספר שיוצא גדול מדי (בדרך כלל מעל 2.0), זה אומר שהעומס על המתכת קיצוני, ויש סכנה ממשית לקריעה. אי אפשר לקחת דיסקית ענקית ולדחוף אותה לחור זעיר בבת אחת.
סכנת קריעה עקב יחס משיכה שגוי: ניסיון למשוך את הפח לעומק רב מדי במכה אחת יוביל בהכרח להידלדלות החומר ולקרעים בתחתית המוצר. יש לתכנן את התהליך בקפידה לפי מגבלות החומר.
אז איך בכל זאת מייצרים מוצרים מאוד עמוקים? התשובה היא תהליך רב-שלבי שנקרא Reductions (הפחתות). במקום למשוך את החומר לעומק הסופי במכה אחת, אנחנו עושים זאת במספר תחנות. כל תחנה צרה ועמוקה יותר מקודמתה.
לפעמים, בין שלב לשלב, המתכת הופכת לקשה ופציחה בגלל הלחץ. במקרים כאלה, אנחנו עוצרים את התהליך ושולחים את החלקים לטיפול תרמי של חימום והרפיה. זה מחזיר למתכת את הגמישות שלה ומאפשר לנו להמשיך למשוך אותה בבטחה בתחנה הבאה.
הסוד להצלחה: שימון נכון וחיכוך מבוקר
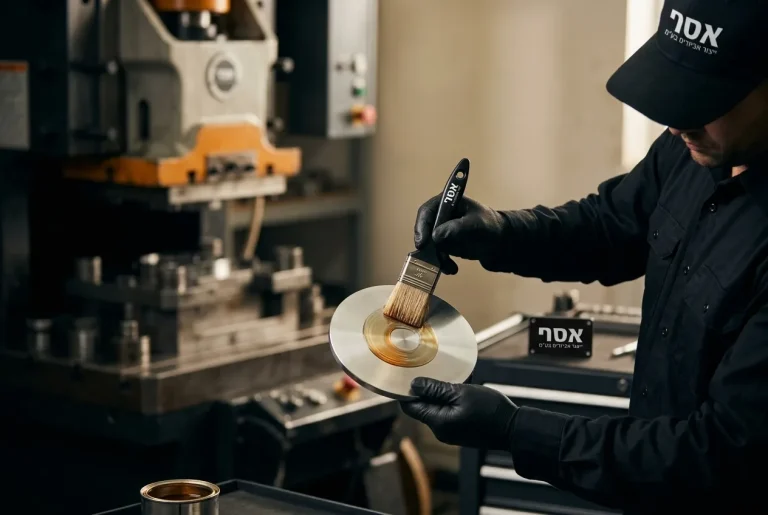
כאשר פח מחליק לתוך תבנית תחת לחץ של עשרות או מאות טונות, נוצר חיכוך עצום. החיכוך הזה מייצר חום אדיר ועלול לגרום למתכת להידבק לתבנית או להישרט קשות. לכן, שימון הוא קריטי.
אנחנו משתמשים במגוון רחב של חומרי סיכה, החל משמנים נוזליים ועד לחומרי סיכה יבשים או סרטי פלסטיק שמודבקים על הפח מראש. סוג השימון נבחר לפי סוג המתכת, עובי הפח ומהירות הייצור. ללא שימון מתאים, התבניות ייהרסו במהירות והמוצרים יצאו פגומים.
חומרי הגלם המושלמים למשיכה עמוקה
לא כל מתכת מסוגלת לעמוד בלחצים של משיכה עמוקה. אנחנו זקוקים למתכות שמצד אחד הן חזקות, ומצד שני הן "רקיעות" – כלומר, אפשר למתוח אותן ולשנות את צורתן מבלי שיישברו. בחירת חומר הגלם היא השלב הראשון בתכנון הנדסי מוצלח.
חומרים פריכים, כמו יציקות ברזל מסוימות, יתנפצו תחת הלחץ. לעומת זאת, מתכות כמו אלומיניום, נירוסטה ופליז מתנהגות בצורה נפלאה בתבניות שלנו. הנה פירוט של החומרים הנפוצים ביותר בתעשייה לשנת 2026:
| סוג חומר הגלם | תכונות עיקריות במשיכה | יישומים נפוצים |
|---|---|---|
| פלדה דלת פחמן | רקיעות מעולה, עלות נמוכה, קלה לעיבוד. | חלקי רכב, מארזים למכשירי חשמל, מכלי לחץ. |
| סגסוגות אלומיניום | קל משקל, עמיד בפני קורוזיה, מאפשר מהירויות ייצור גבוהות (150-175 אינץ'/דקה). | פחיות משקה, תעופה וחלל, רכיבים אלקטרוניים. |
| פלדת אל-חלד (נירוסטה) | חזקה מאוד, אסתטית, עמידה בחום וכימיקלים. דורשת כוחות כבישה גדולים יותר. | כיורים, סירים, מכשור רפואי, תעשיית המזון. |
| פליז ונחושת | גמישות יוצאת דופן, הולכה חשמלית טובה, משיכה חלקה מאוד. | תרמילי תחמושת, רכיבי חשמל, גופי תאורה מעוצבים. |
חשוב לציין שכאשר עובדים עם נירוסטה, האתגר הוא גדול יותר בגלל החוזק של החומר. למידע נוסף על התמודדות עם מתכת זו, קראו על כיפוף פח נירוסטה והאתגרים הייחודיים שלו.
היתרונות והחסרונות של שיטת המשיכה העמוקה
כמו לכל טכנולוגיית ייצור, גם למשיכה עמוקה יש את היתרונות המובהקים שלה, ולצדם גם כמה חסרונות שחובה לקחת בחשבון כשמתכננים פרויקט חדש. כמפעל שמתמחה בתחום, אנחנו תמיד שוקפים ללקוחות שלנו את התמונה המלאה.
✓ היתרונות המרכזיים:
1. חוזק מבני עצום: מכיוון שאין ריתוכים או תפרים, החלק שלם וחזק בהרבה מחלק שחובר מכמה חתיכות.
2. מהירות ייצור סדרתי: ברגע שהתבנית מוכנה, ניתן לייצר אלפי חלקים ביום. קצב הייצור יכול לנוע בין 4 ל-12 אינץ' לשנייה.
3. דיוק חסר פשרות: השיטה מאפשרת הגעה למידות מדויקות מאוד שחוזרות על עצמן בדיוק זהה בכל מחזור ייצור.
החסרונות והאתגרים:
1. עלות הקמה ראשונית: תכנון וייצור של מבלטים ותבניות מצריכים השקעה ראשונית משמעותית. לכן השיטה לא משתלמת לייצור בודד אלא לכמויות.
2. מורכבות הנדסית: נדרש ידע עצום כדי לחשב נכון את העומסים ולמנוע קריעה של החומר.
3. מגבלת עובי: קשה מאוד לבצע משיכה עמוקה בחומרי גלם עבים מאוד (מעל מספר מילימטרים) ללא ציוד כבד ויקר במיוחד.
מה ההבדל בין משיכה עמוקה לכבישה (Stamping) רגילה?
לקוחות רבים שואלים אותנו מה ההבדל בין משיכה עמוקה לבין סתם כבישה. התשובה היא שכבישה היא שם כולל למשפחה גדולה של תהליכי עיבוד מתכת, שכוללת בתוכה גם כיפוף, חיתוך, וניקוב.
בכבישה רגילה (Shallow Stamping), בדרך כלל משנים את הצורה של הפח בצורה קלה יחסית, כמו יצירת קמט, בליטה קטנה או כיפוף של השוליים. העומק של התוצר בדרך כלל קטן משמעותית מהקוטר שלו.
לעומת זאת, משיכה עמוקה היא תת-התמחות בתוך עולם הכבישה. כאן אנחנו ממש "שואבים" את הפח לתוך התבנית כדי ליצור מיכל שלם. זה דורש מכבשים מיוחדים, בדרך כלל הידראוליים בעלי מהלך בוכנה ארוך, ותכנון שונה לחלוטין של חלוקת העומסים על הפח.
אילו מוצרים נפוצים מייצרים בשיטה זו?
משיכה עמוקה נוגעת כמעט בכל תחומי החיים שלנו. בגלל האמינות של המוצרים המופקים בשיטה זו, היא מבוקשת מאוד בתעשיות מחמירות כמו רפואה ותעופה. אצלנו באסף ייצור אביזרים, אנחנו עובדים רבות מול התעשייה הביטחונית.
מוצרים בולטים כוללים: תרמילים של תחמושת וקליעים, מכלי לחץ לגזים, בתי מנורה מורכבים, מכסי מנוע ורכיבי רכב שונים. בנוסף, השיטה פופולרית מאוד בייצור כיורי מטבח מנירוסטה, סירי בישול ואפילו פחיות של משקאות קלים.
כאשר חברה ביטחונית זקוקה למארז אטום וחזק לרכיב אלקטרוני רגיש, משיכה עמוקה היא לרוב הפתרון היחיד שיבטיח שאין נקודת תורפה בדמות ריתוך שעלול להיסדק תחת זעזועים.
פגמים נפוצים בתהליך – ואיך אנחנו מונעים אותם
תהליך שלוקח מתכת לקצה גבול היכולת שלה מלווה באופן טבעי בסיכונים הנדסיים. אם התכנון לא מושלם, הפח "יתמרד" והמוצר ייצא לפח. הנה הפגמים המוכרים ביותר בענף:
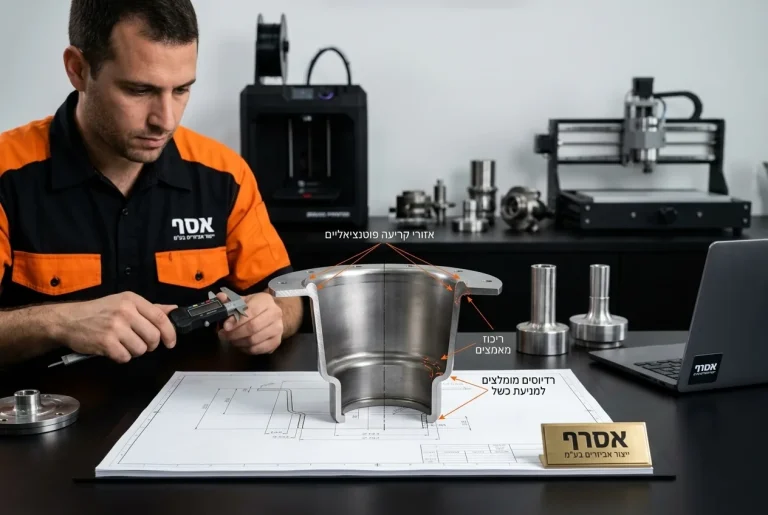
1. קמטים (Wrinkling): התופעה הזו קורית באזור האוגן (השוליים של המוצר). כאשר מחזיק הלוח לא מפעיל מספיק לחץ על שולי הדיסקית, עודפי החומר מתקמטים כמו נייר. הפתרון הוא כיוונון מדויק של לחץ ההחזקה.
2. קריעה (Tearing): זהו המצב ההפוך. אם מחזיק הלוח לוחץ חזק מדי, הפח לא יכול להחליק פנימה לתבנית. הבוכנה ממשיכה ללחוץ למטה, והחומר פשוט נקרע, בדרך כלל ברדיוס התחתון של המוצר. כדי למנוע זאת, אנחנו מבצעים סימולציות ממוחשבות ומחשבים בדיוק את תכנון לכיפוף (DFM): מיקום קדחים, מגרעות וחתכי שחרור.
3. תופעת ה"אוזניים" (Earing): לעיתים, השוליים העליונים של הכוס שנוצרה יוצאים גליים ולא ישרים. הדבר נובע מכיוון הסיבים של הפח (אניזוטרופיה). אנחנו פותרים זאת על ידי בחירת חומרי גלם איכותיים וחיתוך שאריות מבוקר בסוף התהליך.
רמות דיוק (טולרנסים) ועומק מקסימלי
בשנת 2026, הדרישות בתעשייה מחמירות מאי פעם. הלקוחות שלנו דורשים דיוק של חלקיקי המילימטר. למרבה המזל, משיכה עמוקה היא שיטה מדויקת להפליא, במיוחד כשהיא משולבת עם טכנולוגיית CNC מתקדמת.
באמצעות כלים מקצועיים לכיפוף וניקוב פח, אנו מסוגלים להגיע לטולרנסים מרשימים שנעים בין 0.127 מ"מ ל-0.254 מ"מ. רמת הדיוק הזו נשמרת לאורך כל מנת הייצור.
מבחינת עומק, הטכנולוגיה המודרנית מאפשרת לנו לעבוד עם פחים דקים בעובי של 0.05 מ"מ, ולהגיע לעומק משיכה מרבי של עד 350 מ"מ, תלוי כמובן בסוג החומר ובקוטר המוצר הסופי. זה פותח דלת לייצור מארזים ארוכים וצרים בדיוק מופתי.
סכנות בטיחותיות ותקנים מחמירים
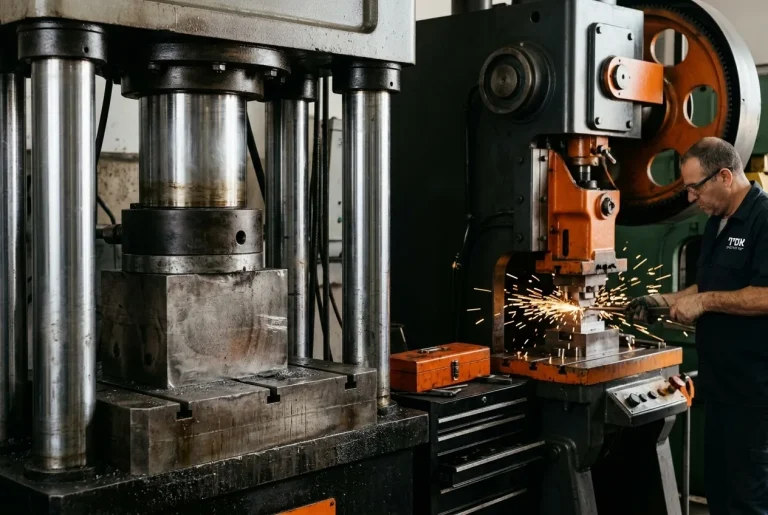
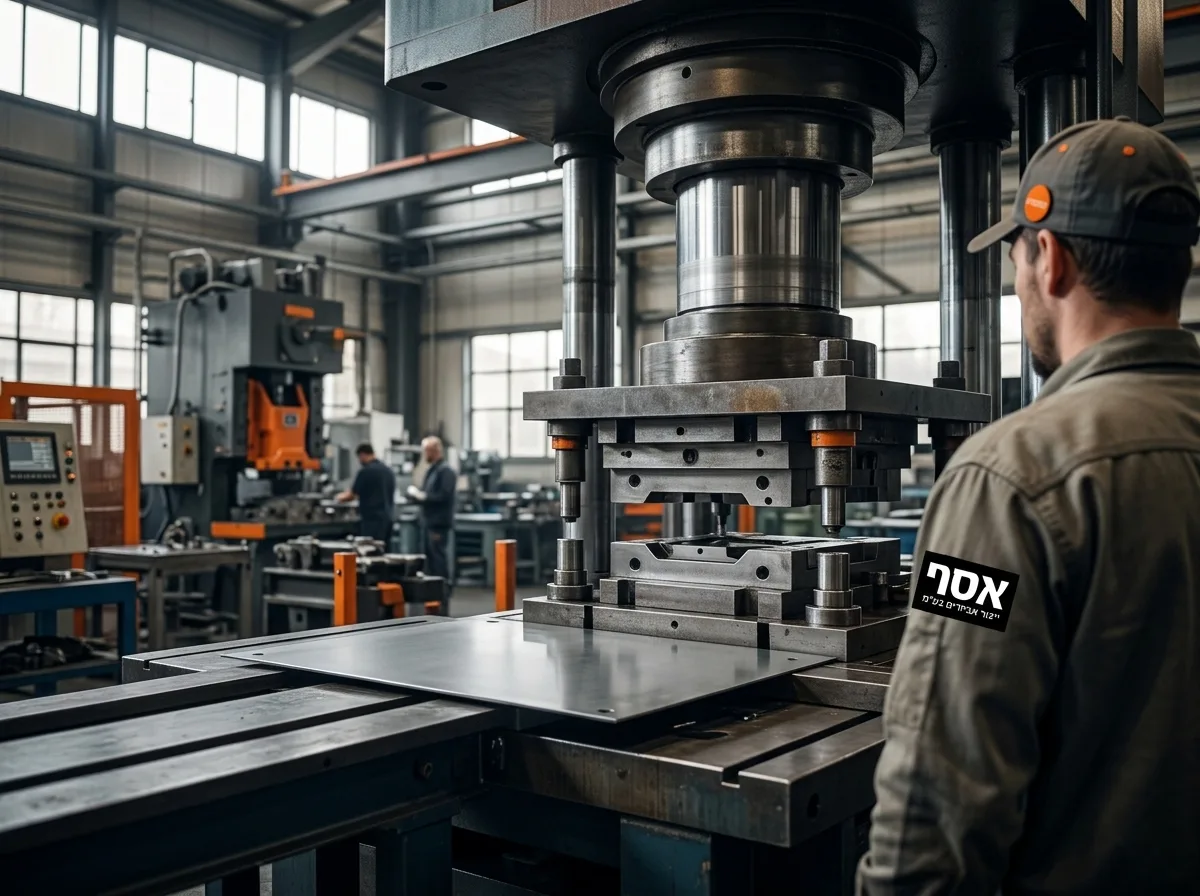
מכבשים תעשייתיים הם מכונות כבירות עוצמה. מכבש הידראולי יכול להפעיל כוח של מאות טונות. באסף ייצור אביזרים אנו מחזיקים במכבשים של עד 500 טון. המשמעות היא שסביבת העבודה חייבת להיות מנוהלת תחת תקני בטיחות קפדניים ביותר.
אזהרת בטיחות חמורה: אזור העבודה של המכבש ("נקודת הפעולה") מהווה סכנה מוחשית למעיכה או קטיעה חלילה. אסור בשום אופן להכניס ידיים לאזור זה בזמן פעולה.
אנו פועלים בכפוף לתקני הבטיחות המחמירים ביותר, כגון תקנות OSHA (תקן 29 CFR 1910.217) האמריקאיות, וכן תקני ANSI B11.1 ו-B11.2 למכבשים מכניים והידראוליים. התקנים הללו מחייבים אותנו ליישם פתרונות טכנולוגיים המונעים תאונות.
בין היתר, המכונות שלנו מצוידות בוילונות אור (Light Curtains) שעוצרים את המכונה מיד אם משהו חוצה את קו הבטיחות. בנוסף, אנו משתמשים בהתקני הפעלה בשתי ידיים (Two-Hand Controls) המחייבים את המפעיל להניח את שתי ידיו על כפתורים רחוקים מאזור הסכנה כדי להפעיל את מכונת כיפוף פחים והכבישה. למידע נוסף על תקני הבטיחות, ניתן לעיין באתר OSHA למכבשים כוח.
למה לבחור באסף ייצור אביזרים כקבלן המשנה שלכם?
כאשר אתם מחפשים קבלן משנה לפרויקט שכולל כבישה או משיכה עמוקה, אסור להתפשר. חוסר ניסיון של היצרן יעלה לכם בזמן יקר, בפחת חומרים עצום ובמוצרים שלא עומדים בתקן. אנחנו מציעים One-Stop-Shop הנדסי מלא.
מה מייחד אותנו? היכולת שלנו בתכנון וייצור בעזרת מבלטים פרוגרסיביים. מדובר במבלטים חכמים שמעבירים את החלק ממכה למכה בתוך המכבש באופן אוטומטי. זה מאפשר לנו לייצר בקצב מסחרר, ולשמור על איכות אחידה שאין שנייה לה בתעשייה.
- ✓
ניסיון ותקינה: 30 שנות פעילות בענף, עם תעודות ISO 9001 ואישורי UL מחמירים. אמינות מעל הכל.
- ✓
יכולות ייצור מתקדמות: אנו מפעילים מערך כבישה גדול הכולל מכבשים אקסצנטריים והידראוליים של עד 500 טון.
- ✓
פיילוט מהיר ללקוח: אנחנו יודעים לקחת שרטוט מורכב מחברה ביטחונית, לתכנן הנדסית, לייצר מבלטים, ולהגיש מוצר פיילוט מוגמר תוך חודשיים בלבד.
- ✓
גאווה ישראלית: המפעל שלנו בירוחם משתרע על פני 14,000 מ"ר, ומייצר הכל כחול-לבן, עם אפס תלות בספקים מעבר לים.
אנו מזמינים אתכם לקרוא גם על המגמות החדשות בתעשייה, כגון אוטומציה בקווי ייצור מתכת בשנת 2026: מהפכת היעילות בתעשייה, ולראות איך אנו מיישמים אותן אצלנו במפעל.
הטיפ של אסף ייצור אביזרים בע"מ
לקוחות רבים מגיעים אלינו אחרי שקיבלו הצעות מחיר זולות במיוחד מסין, או מספקים לא מנוסים. התוצאה לרוב זהה: הם מקבלים מוצר סוג ג', עם מידות לא מדויקות וסדקים נסתרים במתכת. במשיכה עמוקה, הזול עולה ביוקר. החיסכון בעלות המבלט הראשונית מתקזז במהירות עם בלאי מהיר ופסילות בביקורת האיכות.
ההמלצה שלי: השקיעו בתכנון הנדסי מקצועי בארץ – זה יבטיח לכם ייצור רציף, אמין ושקט נפשי בפרויקטים הרגישים שלכם.
שאלות נפוצות
מהו תהליך המשיכה העמוקה וכיצד הוא עובד?
משיכה עמוקה היא שיטה לעיבוד פח שבה כוח מכני או הידראולי דוחף דיסקית מתכת שטוחה לתוך תבנית חלולה באמצעות בוכנה. התהליך מותח את הפח ויוצר צורה תלת-ממדית חלולה (כמו כוס או גליל), ללא חיתוך או תפרים. התהליך מוגדר כ"עמוק" כאשר עומק המוצר גדול מקוטרו.
אילו חומרים מתאימים למשיכה עמוקה?
התהליך דורש חומרים בעלי גמישות ורקיעות גבוהה כדי שלא יישברו תחת הלחץ. החומרים הנפוצים ביותר הם פלדה דלת פחמן, סגסוגות אלומיניום מסוימות, פלדת אל-חלד (נירוסטה), פליז ונחושת. לכל חומר יש את מהירות המשיכה ותנאי השימון המתאימים לו.
מהם היתרונות והחסרונות של שיטת המשיכה העמוקה?
היתרונות המרכזיים הם ייצור של חלקים חזקים ללא ריתוכים, שמירה על עובי דופן אחיד, ומהירות ייצור גבוהה מאוד המותאמת לייצור המוני. החיסרון העיקרי הוא עלות ההקמה הגבוהה הנדרשת לפיתוח המבלטים והתבניות, מה שהופך את השיטה ללא כדאית עבור ייצור של כמויות קטנות.
מה ההבדל בין משיכה עמוקה לבין כבישה?
כבישה (Stamping) היא משפחה גדולה של תהליכי עיצוב מתכת הכוללת כיפוף, חיתוך ומתיחות רדודות של הפח. משיכה עמוקה היא מקרה פרטי ומורכב של כבישה, שנועד ספציפית ליצירת חלקים שהעומק שלהם עולה על הקוטר שלהם, והיא דורשת תכנון פיזיקלי שונה כדי למנוע את קריעת החומר.
אילו מוצרים נפוצים מיוצרים באמצעות משיכה עמוקה?
השיטה משמשת לייצור מגוון עצום של מוצרים בחיינו. בין היתר: פחיות משקה, כיורי נירוסטה, סירי בישול, תרמילי תחמושת לתעשייה הביטחונית, מכלי לחץ מטפי אש, בתי מנורה ומגוון רחב של חלקי חילוף וחיפויים לתעשיית הרכב והתעופה.
מהם הפגמים הנפוצים שעלולים להיווצר בתהליך משיכה עמוקה וכיצד ניתן למנוע אותם?
הפגמים הנפוצים כוללים קמטים (Wrinkling) באזור שולי הפח עקב חוסר לחץ מספיק של מחזיק הלוח, קריעה (Tearing) עקב לחץ רב מדי או יחס משיכה שגוי, ו"אוזניים" (Earing) עקב כיווניות סיבי המתכת. ניתן למנוע אותם על ידי תכנון הנדסי מוקדם, ויסות מדויק של מחזיק הלוח ושימוש נכון בחומרי סיכה.
לאיזו רמת דיוק ניתן להגיע במוצרים המיוצרים במשיכה עמוקה?
הטכנולוגיה המודרנית מאפשרת להגיע לרמות דיוק גבוהות מאוד. טולרנסים מקובלים בתעשייה לייצור במשיכה עמוקה נעים בין 0.127 מ"מ ל-0.254 מ"מ. כמו כן, ניתן למשוך פחים דקים מאוד, החל מעובי של 0.05 מ"מ, ולהגיע לעומק משיכה של עד 350 מ"מ, בהתאם ליכולת החומר.
לסיכום
לסיכום, משיכה עמוקה היא אחת מהטכנולוגיות החשובות והמורכבות ביותר בעולם עיבוד המתכת. היכולת להפוך פח שטוח למיכל תלת-ממדי, ללא ריתוכים ובדיוק של חלקיקי מילימטר, היא קריטית במיוחד עבור התעשייה הביטחונית, הרפואית והרכב. ההצלחה בתהליך תלויה בתכנון הנדסי קפדני, בחירת חומרי גלם נכונים, והקפדה מחמירה על נוהלי בטיחות.
אצלנו באסף ייצור אביזרים, אנחנו גאים לספק פתרון מקיף, החל משלב הפיתוח והפיילוט ועד לייצור סדרתי בכמויות גדולות באמצעות מכבשים רבי עוצמה ומבלטים פרוגרסיביים. הניסיון של 30 שנה והייצור הכחול-לבן בירוחם מבטיחים לכם שקט נפשי ואיכות ללא פשרות בפרויקט הבא שלכם.