נקודות חשובות מהמאמר
התשובה המהירה: חיתוך לייזר מנצח בסדרות קטנות ואבי-טיפוס בזכות היעדר עלויות כלים, אך כבישה (Stamping) היא המלכה הבלתי מעורערת של הייצור ההמוני, בזכות עלות אפסית ליחידה מרגע שהמבלט מוכן.
- ✓נקודת האיזון: מתרחשת לרוב בין 2,000 ל-5,000 יחידות, בהתאם למורכבות החלק ועלות המבלט.
- ✓מהירות: מכבש תעשייתי יכול לייצר אלפי חלקים בשעה, בעוד לייזר מוגבל למהירות תנועת ראש החיתוך.
- ✓בטיחות: הלייזר טומן בחובו סכנות קרינה ורעילות, בעוד כבישה דורשת מיגון קפדני מפני סכנות מעיכה מכניות.
- ✓גמישות: לייזר מאפשר שינוי תכנון בלחיצת כפתור; בכבישה, כל שינוי דורש עיבוד מחדש של המבלט.
בעידן שבו התעשייה הישראלית, ובמיוחד התעשייה הביטחונית, נדרשת ליעילות מקסימלית ולעצמאות ייצורית, בחירת טכנולוגיית הייצור הנכונה היא קריטית. מנהלי פיתוח, מהנדסים ומנהלי רכש עומדים לא פעם בפני הדילמה המוכרת: האם להמשיך לייצר רכיבי מתכת באמצעות חיתוך לייזר גמיש, או לבצע את קפיצת המדרגה, להשקיע במבלטים ולעבור לייצור המוני בטכנולוגיית כבישה (Stamping)? בשנת 2026, כשהדרישה לייצור כחול לבן גוברת, התשובה אינה רק טכנית – היא כלכלית ומתבססת על ניתוח מדויק של נקודת האיזון (Break-Even Point). במאמר מקצועי ומקיף זה, ננתח לעומק את המשמעויות הכלכליות, ההנדסיות והבטיחותיות של שתי הטכנולוגיות, נציג דוגמאות מספריות, ונעניק לכם את כל הכלים לקבל החלטה מבוססת נתונים שתחסוך לארגון שלכם מאות אלפי שקלים.
המאבק ההנדסי: מתי חיתוך לייזר מסתיים והכבישה מתחילה?
ענף עבודות המתכת עבר תמורות אדירות בעשורים האחרונים. כיום, קווי ייצור מודרניים משלבים מגוון טכנולוגיות כדי להפוך פלטות פח למוצרים מוגמרים. שתי הטכנולוגיות המובילות ליצירת צורות וחיתוכים מורכבים בפח הן חיתוך לייזר וכבישה באמצעות מבלטים. לכל אחת מהן יתרונות מובהקים, אך המעבר ביניהן הוא צעד משמעותי בחייו של כל מוצר – משלב הפיתוח והפיילוט ועד לייצור הסדרתי.
תהליך חיתוך בלייזר עושה שימוש בקרן אור מרוכזת (כיום לרוב בטכנולוגיית Fiber) כדי להתיך ולנדף את המתכת בדיוק רב. היתרון העצום שלו הוא ההסתמכות המוחלטת על קבצי מחשב (CAD/CAM). אין צורך לייצר כלי פיזי; הקובץ משודר למכונה, והחלק נחתך. זהו הפתרון האידיאלי כאשר חברות צריכות ייצור חלקים ראשוני, אבי-טיפוס, או סדרות קטנות המאופיינות בשינויי תכנון תכופים.
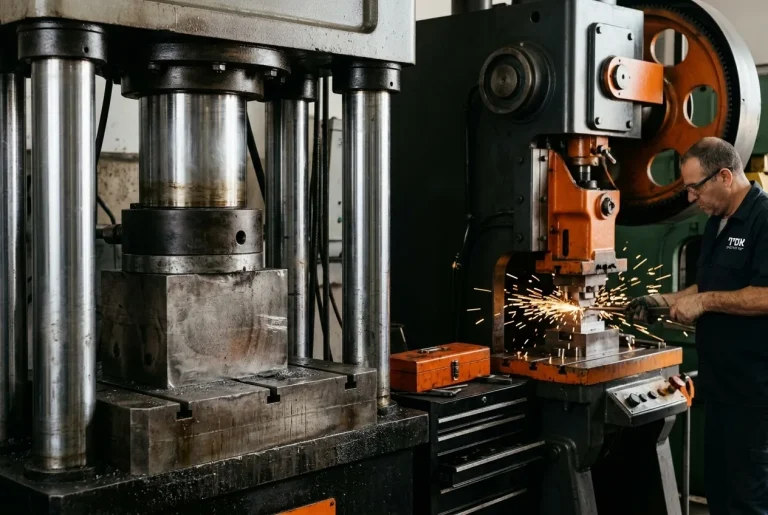
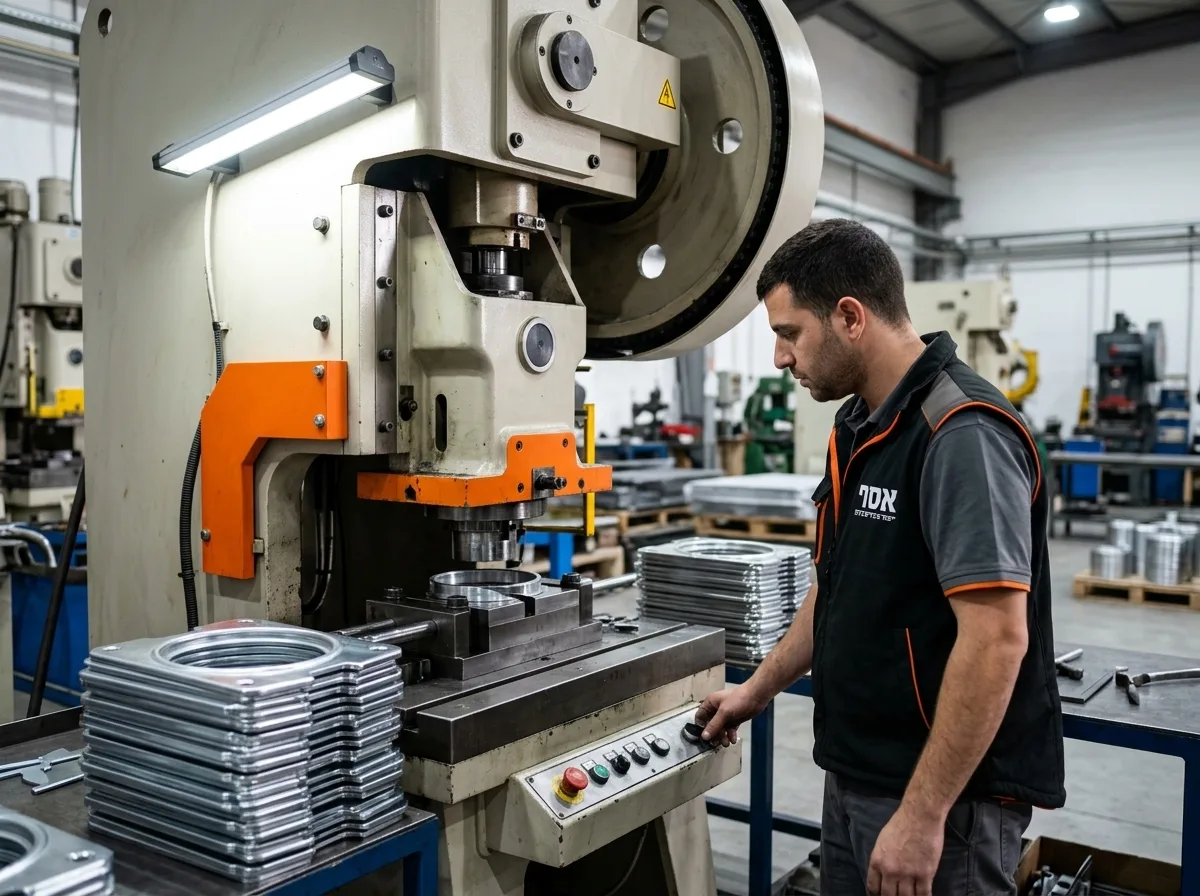
לעומת זאת, כבישה (Stamping), ובמיוחד שימוש במבלטים פרוגרסיביים (Progressive Dies), היא ליבת הייצור ההמוני המסורתי והמודרני כאחד. התהליך כולל בניית תבנית פלדה כבדה ומורכבת (מבלט או שטנץ) שתוכננה במיוחד עבור מוצר ספציפי. המבלט מותקן על גבי מכבש (Press) אקסצנטרי או הידראולי, המפעיל כוח של עשרות עד מאות טונות.
בכל מכת מכבש, נוצר חלק שלם או מבוצעת סדרת פעולות (חיתוך, ניקוב, כיפוף ומשיכה) בו-זמנית. עבור סדרות ענק, זוהי הדרך היחידה להבטיח אחידות, עמידה בטולרנסים מחמירים ועלות מזערית לכל יחידה.
ניתוח כלכלי כמותי: מציאת נקודת האיזון (Break-Even Point)
הליבה של החלטת הייצור טמונה בכלכלה. מנהלי ייצור בשנת 2026 אינם יכולים להסתמך על תחושות בטן; עליהם להציג ניתוח כמותי המצדיק את ההשקעה. המושג המרכזי כאן הוא 'נקודת האיזון' – הנקודה שבה העלות הכוללת של ייצור כמות מסוימת של חלקים בלייזר שווה לעלות הכוללת של ייצור אותה כמות בכבישה, כולל עלות המבלט.
עלויות קבועות מול עלויות משתנות
כדי לחשב את נקודת האיזון, עלינו להבין את מבנה העלויות:
1. עלות קבועה (Fixed Costs): בכבישה, זוהי ההשקעה במבלט (NRE – Non-Recurring Engineering). עלות זו יכולה לנוע מ-10,000 ש"ח למבלט פשוט ועד 150,000 ש"ח ויותר למבלט פרוגרסיבי מורכב. בחיתוך לייזר, העלות הקבועה שאפת לאפס (זמן תכנות קצר בלבד).
2.
עלות משתנה (Variable Costs): זוהי העלות לייצור יחידה בודדת (זמן מכונה, חומר גלם, עבודה, פחת). בחיתוך לייזר, העלות ליחידה גבוהה יחסית ונשארת קבועה. בכבישה, העלות ליחידה נמוכה דרמטית – לעיתים אגורות בודדות לכל מכה.
מקרה בוחן: חישוב מספרי לנקודת איזון
נניח כי אנו מייצרים תושבת פלדה לתעשייה הביטחונית.
חלופה א' (לייזר): עלות קבועה 0 ₪. עלות ייצור ליחידה: 8 ₪.
חלופה ב' (כבישה): עלות מבלט (קבועה) 35,000 ₪. עלות ייצור ליחידה: 1 ₪.
המשוואה: 8x = 1x + 35,000 -> 7x = 35,000 -> x = 5,000 יחידות.
המסקנה: אם הפרויקט דורש פחות מ-5,000 יחידות, הלייזר זול יותר.
ב-5,000 יחידות העלויות זהות. מעל 5,000 יחידות, כבישה תחסוך לארגון כסף רב, והחיסכון ילך ויגדל ככל שהכמות תעלה.
טבלת השוואה: השקעה ראשונית, עלות ליחידה ותפוקה
כדי לפשט את ההחלטה, ריכזנו את הפרמטרים המרכזיים בטבלה הבאה, הממחישה את ההבדלים התהומיים בין פתרון של חיתוך לייזר לבין השקעה במבלט לייצור המוני.
| פרמטר הנדסי / כלכלי | חיתוך לייזר (Laser Cutting) | כבישה תעשייתית (Stamping) |
|---|---|---|
| עלות הקמה ראשונית (Tooling) | אפסית (תכנות CNC בלבד) | גבוהה מאוד (תכנון וייצור מבלט) |
| זמן הכנה (Lead Time) | שעות עד ימים ספורים | שבועות עד חודשים למבלט מורכב |
| עלות שולית ליחידה נוספת | גבוהה וקבועה למדי | נמוכה ביותר (אגורות בודדות) |
| מהירות תפוקה (Throughput) | איטית (תלויה באורך הקונטור לחיתוך) | מהירה מאוד (עד מאות פעימות בדקה) |
| נפח ייצור משתלם כלכלית | 1 עד 5,000 יחידות (לרוב) | 5,000 עד מיליוני יחידות |
מהירות ייצור ותפוקה: שעון העצר של התעשייה
בעולם שבו זמן הוא כסף, מהירות התפוקה היא נתון קריטי. חיתוך פחים באמצעות לייזר עובד בשיטה וקטורית – ראש הלייזר מטייל על פני הפח וחותך קו אחר קו. ככל שהחלק מורכב יותר, בעל חורים רבים יותר או קונטור ארוך יותר, כך זמן המחזור (Cycle Time) ליחידה מתארך.
בנוסף, חיתוך חומרים עבים מאט משמעותית את מהירות התנועה של המכונה. זהו תהליך שמתאים היטב לפרויקטים שבהם נדרש חיתוך פחים לפי מידה בצורה גמישה, אך הוא מהווה צוואר בקבוק בייצור סדרתי.
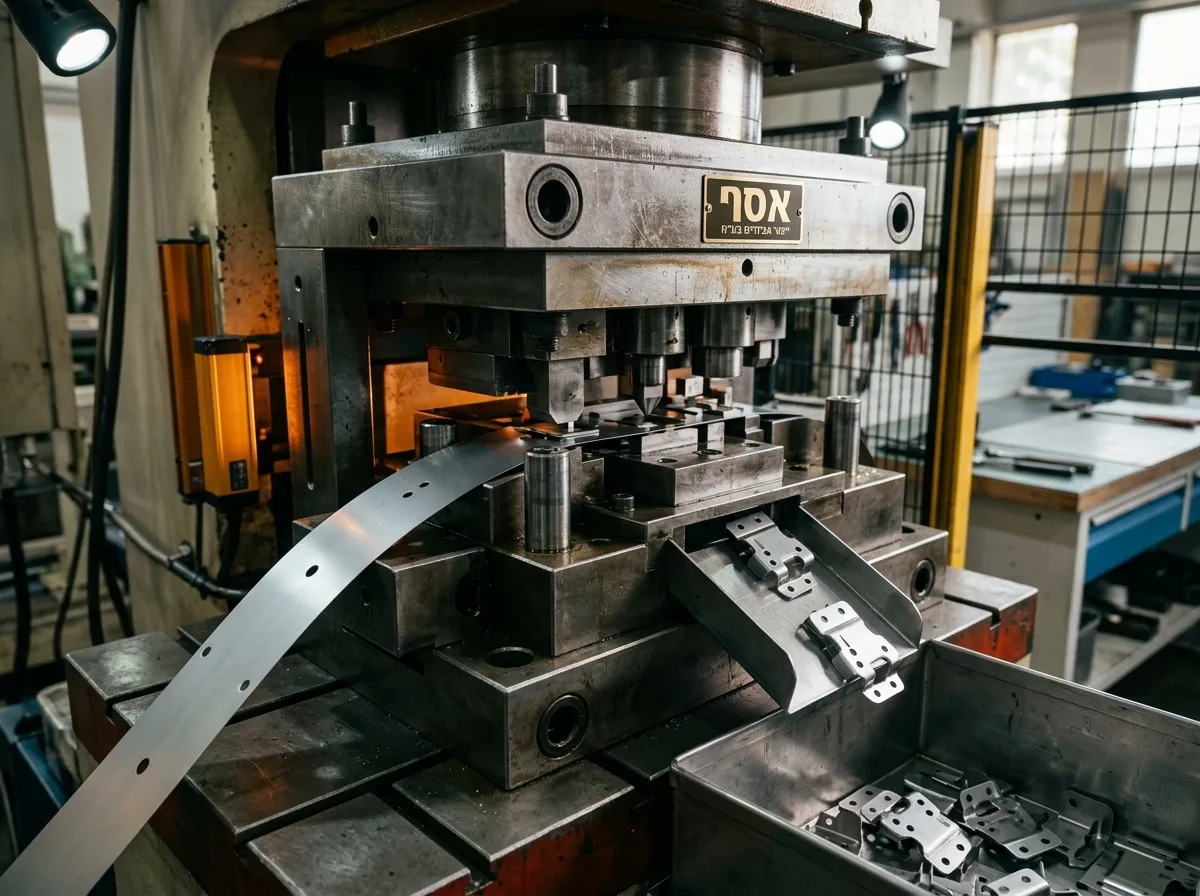
לעומת זאת, עקרון הפעולה של מכבש כבישה הוא שונה בתכלית. ברגע שהמבלט מוזן בסרט מתכת (Coil), כל ירידה של ראש המכבש מייצרת חלק שלם באופן מיידי, ללא קשר למורכבות הקונטור שלו או למספר החורים שיש בו. בשימוש במבלטים פרוגרסיביים, המותקנים על מכבשים אקסצנטריים הפועלים במהירויות של 40 עד 200 מהלכים לדקה, התפוקה היא פנומנלית.
מפעל המצויד במכבשים של עד 500 טון, יכול לספק אלפי יחידות מוגמרות במשמרת עבודה אחת בלבד.
גמישות הנדסית ועלות שינויים בתכנון
אחד היתרונות הגדולים ביותר של המאה ה-21 הוא היכולת לבצע שינויים מהירים. בפרויקטים ביטחוניים ואזרחיים כאחד, גרסאות התכנון מתעדכנות (Revisions). אם בחרתם בטכנולוגיית הלייזר, שינוי קוטר של חור או הוספת מגרעת לא דורשים יותר מדקה של עבודת שרטט בקובץ ה-CAD. מכונת הלייזר תקבל את הקובץ המעודכן ותחתוך את הגרסה החדשה ללא עלות נוספת.
בכבישה, התמונה מורכבת הרבה יותר. מבלט הוא גוש פלדה שיוצר בדיוק עילאי. אם לקוח מבקש לשנות את המרחק בין שני קדחים לאחר שהמבלט כבר יוצר, המשמעות היא פירוק המבלט, שימוש בטכנולוגיות כגון חיתוך חוט (Wire EDM) או כרסום מחדש של רכיבים, והרכבה מחדש. תהליך זה כרוך בעלויות גבוהות ובזמן השבתה.
מסיבה זו, הכלל המנחה הוא: לעולם אל תייצרו מבלט לייצור המוני לפני שאישרתם סופית את התכנון באמצעות אבי-טיפוס (שיוצרו לרוב בלייזר או ניקוב) וסיימתם את סבבי הפיילוט.
איכות הגימור, טולרנסים והצורך בעיבוד משלים
רמת הדיוק הנדרשת מחלקי מתכת מודרניים היא ברמת המאיות. שתי הטכנולוגיות מספקות דיוק מעולה, אך לכל אחת מהן השפעה שונה על איכות החלק ואפיון הגימור הנדרש לאחר מכן. כאשר חותכים מתכת בלייזר, נוצר אזור מושפע חום (HAZ – Heat Affected Zone) סביב קו החיתוך. החום הרב עלול לגרום לשינוי מבני קל בקצוות המתכת, ולעיתים להותיר מעט סיגים (Dross) או קצוות חדים הדורשים השחזה או שיוף. בנוסף, חום מקומי עלול לגרום לעיוותים בפחים דקים מאוד.
בכבישה, החיתוך הוא קר ומכני. פעולת הגזירה מבוצעת על ידי זכר (Punch) ונקבה (Die). אין אזור מושפע חום, ולכן אין עיוותים תרמיים. יתרה מכך, מבלט פרוגרסיבי יכול לבצע באותה מכה גם פעולות של כיפוף, משיכה עמוקה (Deep Drawing), הטבעת הברגות או יצירת שקעים (Countersinks) – פעולות שבעבודה עם לייזר היו דורשות תחנות עבודה נוספות (כמו חיתוך וכיפוף פחים במכונות נפרדות).
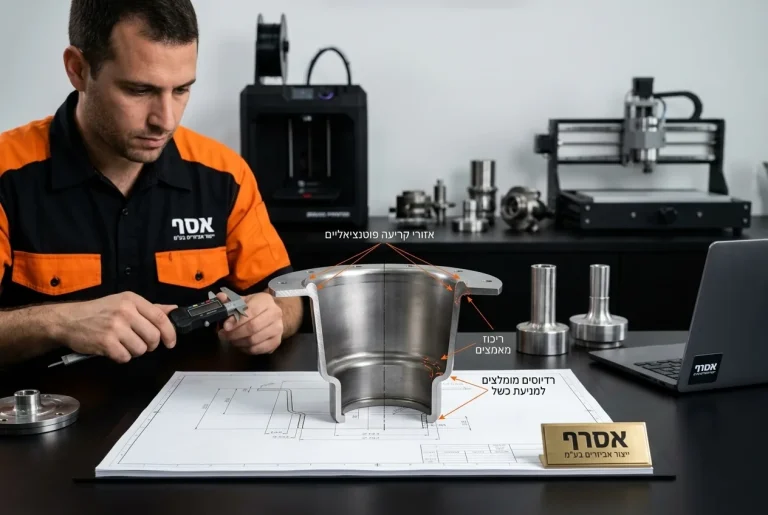
כדי להבטיח איכות מקסימלית בשלב התכנון לכבישה (DFM), יש לעקוב אחר צ'קליסט איכות מחמיר:
- ✓ תכנון נכון של מרווח (Clearance) בין זכר לנקבה בהתאם לסוג החומר ועוביו למניעת גרדים.
- ✓ וידוא שמיקום הקדחים רחוק מספיק מקווי כיפוף כדי למנוע עיוות החור במהלך הכבישה.
- ✓ שימוש בחומרי סיכה ושימון מותאמים כדי להאריך את חיי המבלט ולשפר את גימור פני השטח.
- ✓ תכנון שחרורי מאמץ (Relief Cuts) בפינות למניעת קריעת החומר.
- ✓ בדיקת התאמה לתקני איכות מחמירים (כגון ISO 9001 ותקני UL) הנדרשים בתעשייה הביטחונית.
התאמה לחומרים ועוביים שונים בתעשייה המודרנית
בחירת הטכנולוגיה מושפעת עמוקות מסוג החומר. מכונות חיתוך לייזר פייבר מודרניות מצטיינות בחיתוך פלדה שחורה, נירוסטה, אלומיניום ואפילו פליז ונחושת בעוביים משתנים. עם זאת, כאשר מדובר בחומרים בעלי רפלקטיביות גבוהה מאוד, או בעוביים חריגים, הלייזר עלול להתמודד עם אתגרים. לדוגמה, כיפוף פח אלומיניום מסגסוגות קשות לאחר חיתוך לייזר דורש תשומת לב לסיבי החומר ול-HAZ שנוצר.
כבישה מציעה ורסטיליות עצומה מבחינת חומרים, אך דורשת כוח רב. מכבשים גדולים של 500 טון יכולים להתמודד עם פלדות שריון, נירוסטה קשה (שדורשת לעיתים כוח כפול מפלדה רגילה) וחומרים אקזוטיים המיועדים לתעשייה הביטחונית והתעופה. יתרון משמעותי של כבישה הוא היכולת לייצר זרימת חומר (Material Flow) וטביעה עמוקה, דבר שאינו אפשרי כלל בלייזר.
בנוסף, חומרים שעוברים ריתוך נירוסטה לאחר מכן נהנים מקצוות חיתוך נקיים בכבישה המקלים על תהליך הריתוך הרובוטי.
דרישות בטיחות ורגולציה בישראל 2026 (קריטי)
אי אפשר לדבר על תהליכי ייצור מתקדמים מבלי להתייחס בכובד ראש לסוגיית הבטיחות. שתי הטכנולוגיות טומנות בחובן סכנות מהותיות המחייבות ציות קפדני לרגולציה של משרד העבודה ולתקנות הגיהות התעסוקתית בישראל.
חיתוך לייזר: סכנות בלתי נראות
קרן הלייזר (במיוחד בלייזר מסוג סיב – Fiber) עובדת באורכי גל שאינם נראים לעין האנושית, מה שהופך אותה למסוכנת במיוחד.
סכנת קרינה ופגיעה בלתי הפיכה
חשיפה ישירה או מוחזרת לקרן הלייזר עלולה לגרום לעיוורון מיידי ולכוויות חמורות בעור. בנוסף, התהליך מייצר אדים מתכתיים רעילים (Fumes) וחלקיקים נשימים המסוכנים לבריאות.
לפי התקנות, חובה על כל מפעל המפעיל מכונות לייזר למנות ממונה בטיחות לייזר מוסמך. המכונות חייבות להיות סגורות לחלוטין בתאים מוגנים (Class 1 Enclosure) עם חלונות מסנני קרינה תקניים. כמו כן, חובה להתקין מערכות שאיבה וסינון מתקדמות לסילוק האדים הרעילים לפני פליטתם לסביבה, ולערוך בדיקות סביבתיות תקופתיות.
כבישה ומכבשים: בטיחות מכנית קשוחה
אם הלייזר הוא סכנה שקטה, המכבש הוא כוח ברוטלי גלוי. הסכנה המרכזית בעבודה עם מכבשים אקסצנטריים והידראוליים היא פגיעה פיזית חמורה.
סכנת מעיכה וקטיעת איברים
הכוח העצום המופעל על ידי ראש המכבש יכול לרסק ולקטוע ידיים שנתפסו באזור העבודה (Pinch Point). זהו אחד הגורמים המובילים לתאונות עבודה קשות בתעשיית המתכת.
כדי לעבוד עם מכבשים בצורה בטוחה בשנת 2026, יש ליישם שורת אמצעים קריטיים, ביניהם: שימוש במחסומי אור (Light Curtains) העוצרים את המכונה מיד עם זיהוי חדירה לאזור המסוכן; הפעלת המכונה באמצעות לחצני ידיים כפולות (Two-Hand Controls) המבטיחים שידי המפעיל נמצאות מחוץ לאזור הסכנה בעת הירידה; ומיגון קשיח סביב נקודות התורפה.
בשום שלב אין להכניס ידיים לתוך המבלט – יש להשתמש באמצעי הזנה אוטומטיים או בכלים ייעודיים. בנוסף, כל עבודת תחזוקה מחייבת נוהל נעילה ותיוג (LOTO) קפדני לניתוק מקורות האנרגיה החשמליים, הפנאומטיים וההידראוליים.
המלצת בטיחות ארגונית
הדרכות תקופתיות אינן המלצה, הן חובה חוקית. ודאו שכל מפעיל מכבש, גם הוותיק ביותר, עובר ריענון נהלים מסודר, מצויד בנעלי בטיחות, ומשתמש בכפפות מגן רק בעת הטיפול בפחים החדים מחוץ למכונה (כדי למנוע תפיסת הכפפה בחלקים המסתובבים).
עלויות תחזוקה ואורך חיים של הציוד התעשייתי
שיקול נוסף בניתוח הכלכלי לטווח ארוך הוא אחזקת הציוד. מכונת חיתוך לייזר דורשת תחזוקה שוטפת הכוללת החלפת עדשות חיתוך, נחירים (Nozzles), פילטרים למערכת השאיבה וצריכה קבועה של גזים מסייעים (חנקן או חמצן). אורך החיים של מקור הלייזר עצמו עומד על כ-100,000 שעות עבודה, אך רכיבים מתכלים מייצרים הוצאה שוטפת משמעותית.
בגזרת הכבישה, התחזוקה מתחלקת לשניים: המכבש עצמו והמבלט. מכבשים אקסצנטריים כבדים (כדוגמת ה-500 טון) הם סוסי עבודה אמינים היכולים לעבוד עשרות שנים עם תחזוקה נכונה של מערכות שימון, בלמים ומצמדים. המבלט, לעומת זאת, סופג שחיקה אדירה. לאחר ייצור של מאות אלפי יחידות, קצוות הגזירה (Punches & Dies) מתכהים ונדרשת השחזה (Sharpening).
לעיתים יש צורך להחליף קפיצים או רכיבים ספציפיים במבלט כדי לשמור על הטולרנסים הנדרשים. עלות תחזוקת המבלט חייבת להיות משוקללת בעלות הייצור הכוללת של הפרויקט לטווח הרחוק.
פתרון One-Stop-Shop: ייצור כחול לבן בסטנדרט ביטחוני מוקפד
כאשר חברה ביטחונית או אזרחית ניגשת לפרויקט חדש, המעבר בין שלבי הפיתוח, האב-טיפוס, הפיילוט והייצור ההמוני עלול להיות מסורבל, יקר ורווי טעויות אם מבוצע מול ספקים שונים. קבלת הצעות מחיר זולות מקבלני משנה מעבר לים מתבררת לא פעם כטעות מרה, כאשר התוצאה היא מוצר סוג ג', חוסר הבנה של הדרישות ההנדסיות ועיכובים באספקה.
התשובה לאתגר זה טמונה בריכוז המאמץ אצל קבלן משנה המהווה One-Stop-Shop אמיתי. תהליך נכון מתחיל בצוות הנדסה המקבל את דרישת הלקוח, מנתח אותה (DFM), ומציע את נתיב הייצור המשתלם ביותר – מתי נכון לבצע חיתוך בלייזר, ומתי הכמות מצדיקה מעבר לתכנון וייצור של מבלט פרוגרסיבי.
עם מערך כבישה מתקדם הכולל מכבשים אקסצנטריים והידראוליים של עד 500 טון, ותקני איכות מחמירים (ISO 9001 ו-UL), ניתן להבטיח מעטפת הנדסית שלמה. ייצור בישראל (בדרום הארץ, בירוחם) מעניק לחברות יציבות של שרשרת אספקה מקומית, אבטחת מידע לפרויקטים רגישים, ויכולת להגיב בזמן אמת לשינויי תכנון ודרישות אספקה.
היכולת לקחת רעיון גולמי של הלקוח, לפרק אותו לשלבי עבודה, להוציא תכנון למבלט, לרכוש חומר גלם איכותי לפיילוט ולהגיע למוצר מוגמר ומאושר תוך חודשיים – היא המהות של מצוינות תעשייתית כחול לבן.
המלצת המומחה: אסף ייצור אביזרים בע"מ
"כשאנחנו נפגשים עם מהנדסים של חברות ביטחוניות מובילות, הטעות הנפוצה ביותר שאנחנו רואים היא הפחד מהשקעה במבלט בגלל העלות הראשונית. פעמים רבות הם בוחרים בלייזר בגלל שהוא 'זול עכשיו', ולא מבינים שעל פני שנה של ייצור סדרתי הם משלמים הון תועפות על זמן מכונה מתייקר.
היתרון שלנו הוא היכולת לשים את הנתונים על השולחן – אנחנו מנתחים את נקודת האיזון במדויק ומראים להם כיצד בעזרת תכנון מבלט פרוגרסיבי נכון וייצור במכבשים החזקים שלנו, הם לא רק מוזילים עלויות בעשרות אחוזים, אלא גם מבטיחים אחידות חלקים שלא ניתן להשיג בשום דרך אחרת.
להיות ספק שהוא One-Stop-Shop משמעו לקחת אחריות מלאה על התהליך משלב השרטוט ועד למסירת חלק מוגמר שעומד בתקן באלפי יחידות."
שאלות נפוצות
מתי כדאי לעבור מחיתוך לייזר לכבישה?
נקודת המעבר תלויה בכמות הייצור הנדרשת ובעלות המבלט. ככלל אצבע, מעבר לייצור של 2,000 עד 5,000 יחידות בשנה, ההשקעה הראשונית במבלט מחזירה את עצמה בזכות העלות האפסית ליחידה בכבישה. עבור חלקים פשוטים מאוד, נקודת האיזון עשויה להיות גבוהה יותר.
האם כבישה פוגעת באיכות פני השטח של החומר?
כבישה מתוכננת היטב עם שימון מתאים ומרווחים (Clearances) נכונים בין המבלט למטריצה, משאירה חתך נקי ואחיד ללא אזור מושפע חום (HAZ), בניגוד ללייזר. עם זאת, ייתכנו סימני משיכה קלים בחלקים הדורשים טביעה עמוקה, ולכן דרוש תכנון הנדסי מדויק.
האם לייזר מתאים לייצור המוני?
למרות שמכונות לייזר פייבר חדישות הן מהירות מאוד, בסדרות ייצור של מאות אלפי יחידות הן אינן יכולות להתחרות במהירות של מכבש המייצר חלק שלם בכל חלקיק שנייה. הלייזר נותר הפתרון האידיאלי לסדרות קטנות, אבי טיפוס, וחיתוך חומרים עבים במיוחד.
האם אפשר לשנות תכנון של חלק לאחר שהמבלט מוכן?
אפשרי, אך מורכב ויקר. שינוי במבלט פלדה דורש עיבוד שבבי מחדש של רכיבי המבלט. לכן, ההמלצה החד-משמעית היא לאשר סופית את התכנון באמצעות חיתוך לייזר וייצור אבי טיפוס בטרם הירידה לייצור התבנית הקבועה.
מהן דרישות התחזוקה למבלטים בייצור סדרתי ארוך?
מבלטים סופגים עומסים מכניים גבוהים. לאחר ייצור של כמה מאות אלפי חלקים (כתלות בסוג החומר), נדרשת פעולת השחזה של רכיבי החיתוך כדי למנוע גרדים, החלפת קפיצים שהתעייפו, ושימון שוטף כדי לשמור על תקינות התבנית ואחידות הייצור.
אילו סכנות בטיחותיות קיימות בעבודה עם מכבשים?
הסכנה המרכזית היא מעיכה ולכידת ידיים. הציוד המודרני כיום כולל מגנים אלקטרו-אופטיים (וילונות אור), לחצני הפעלה כפולים שמחייבים את שתי ידי המפעיל להיות מחוץ לאזור הסכנה, ונעילות מכניות. אסור בשום אופן לנטרל אמצעים אלו ויש להקפיד על הדרכות קפדניות.
לסיכום
לסיכום, שנת 2026 מציבה בפני מנהלי הייצור וההנדסה אתגרים של התייעלות מתמדת וחיסכון בעלויות אל מול דרישות איכות מחמירות. חיתוך לייזר נותר כלי מדהים בארסנל התעשייתי בזכות הגמישות והיעדר עלויות כלים, והוא מושלם לשלבי הפיתוח, הייצור בסדרות קטנות ועיבוד חומרים מיוחדים. אולם, כאשר פרויקט עובר לפאזה של ייצור המוני אמיתי – אלפי ועשרות אלפי יחידות – הסטטיסטיקה והכלכלה מדברות בעד עצמן: כבישה באמצעות מבלטים פרוגרסיביים על גבי מכבשים כבדים היא הדרך היחידה להוריד את העלות השולית לאפסית ולהבטיח קצב ייצור שלא ניתן להשיג בשום דרך אחרת. על ידי עבודה עם ספק הנדסי ישראלי המהווה One-Stop-Shop משלב התכנון ועד לייצור, ארגונים יכולים לנווט בבטחה את המעבר הזה, להבטיח את כדאיות הפרויקט, ולשמור על סטנדרט הייצור הביטחוני כחול-לבן ללא פשרות.