נכתב בתאריך 29 בספטמבר 2026
נקודות חשובות מהמאמר
כדי להצליח בתהליך משיכה עמוקה ולמנוע כשלים, יש להקפיד על מספר חוקי אצבע מרכזיים כבר בשלב התכנון:
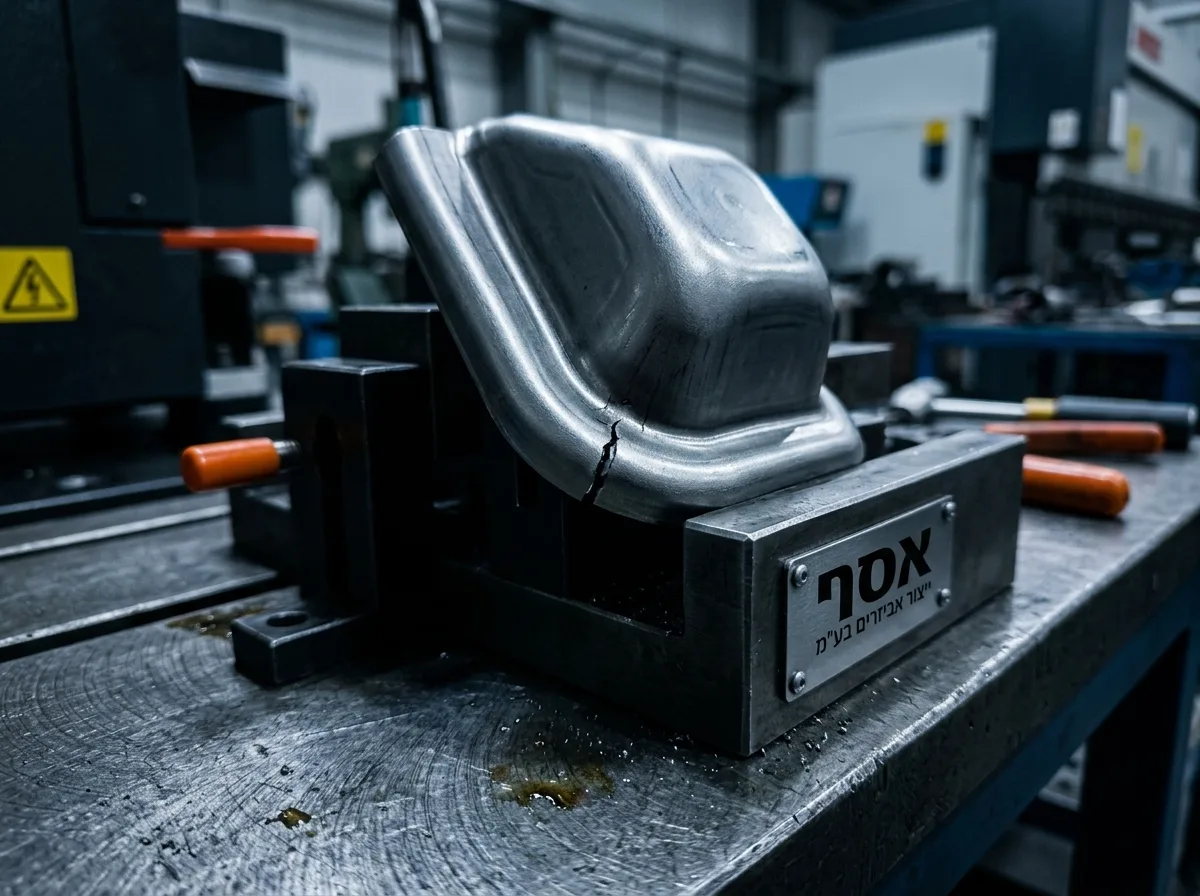
תארו לעצמכם את התרחיש הבא: תכננתם מארז מתכת מורכב לפרויקט ביטחוני רגיש. שרטטתם מודל תלת-מימד מושלם, ושלחתם אותו לייצור. אבל כשהאב-טיפוס חוזר, אתם מגלים סדקים קטנים בפינות או קמטים מכוערים בשוליים. למה זה קורה?
במציאות התעשייתית של שנת 2026, תכנון מודל לא מספיק. חייבים להבין איך המתכת באמת זורמת ונמתחת. מהניסיון שלנו באסף ייצור אביזרים בע"מ, ראינו אינספור מודלים הנדסיים שכשלו בשלב הייצור בגלל טעות אחת קטנה: התעלמות מחוקי תכנון למשיכה עמוקה (DFM).
במדריך הזה נדבר בגובה העיניים על מה שבאמת חשוב: איך לקבוע את רדיוס החודרן והמבלט, למה עובי הדופן תמיד משתנה, ואיך להימנע מפינות חדות שיגרמו לחלק שלכם להיקרע בדיוק מתי שאסור.
למה חלקים נסדקים או מתקמטים בתהליך הייצור?
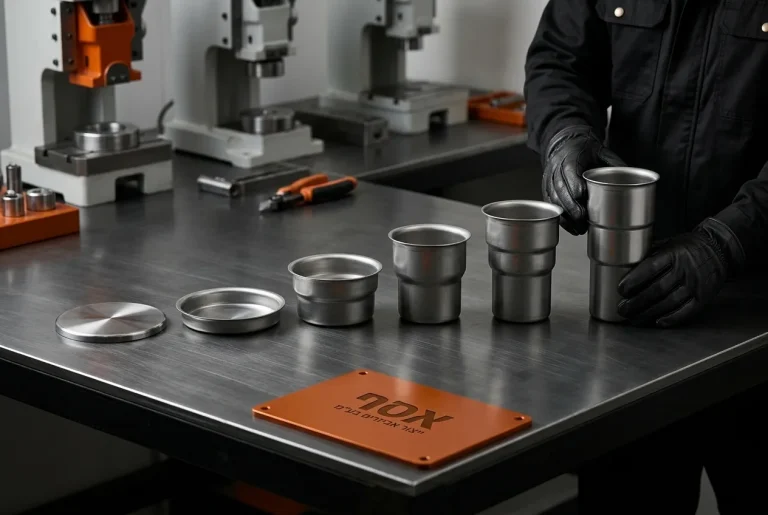
תהליך של משיכה עמוקה (Deep Drawing): האומנות של הפיכת פח למיכל הוא למעשה מאבק כוחות. מצד אחד אנחנו דוחפים את הפח לתוך תבנית, ומצד שני החומר מנסה להתנגד למתיחה.
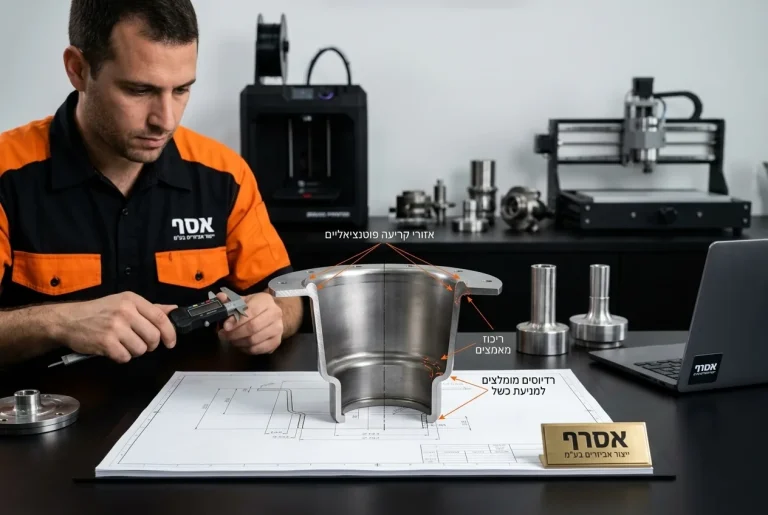
כשהתכנון (DFM) אינו לוקח בחשבון את המגבלות הפיזיקליות של החומר, אנחנו נתקלים בשתי בעיות עיקריות. הראשונה היא קריעה של הפח, המתרחשת כשהמתכת נמתחת מעבר לגבול היכולת שלה. השנייה היא היווצרות קמטים באזורים שבהם החומר נדחס יותר מדי ואין לו לאן לברוח.
כדי למנוע את הכשלים האלה, אנחנו חייבים לשלוט במדויק בגיאומטריה של החלק המתוכנן. הכלים המרכזיים שיש לנו הם הרדיוסים ועובי הדופן.
תכנון רדיוס החודרן (Punch Radius): מציאת שביל הזהב
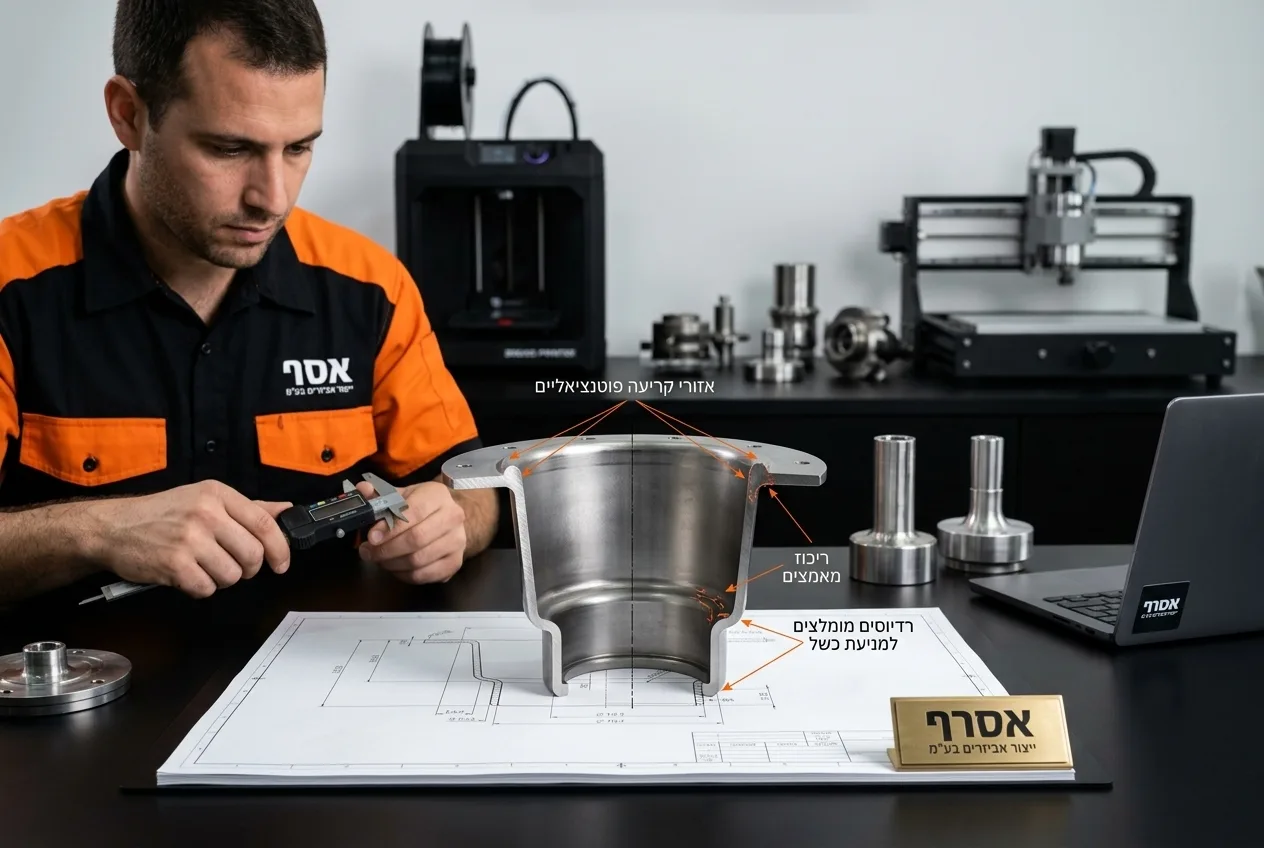
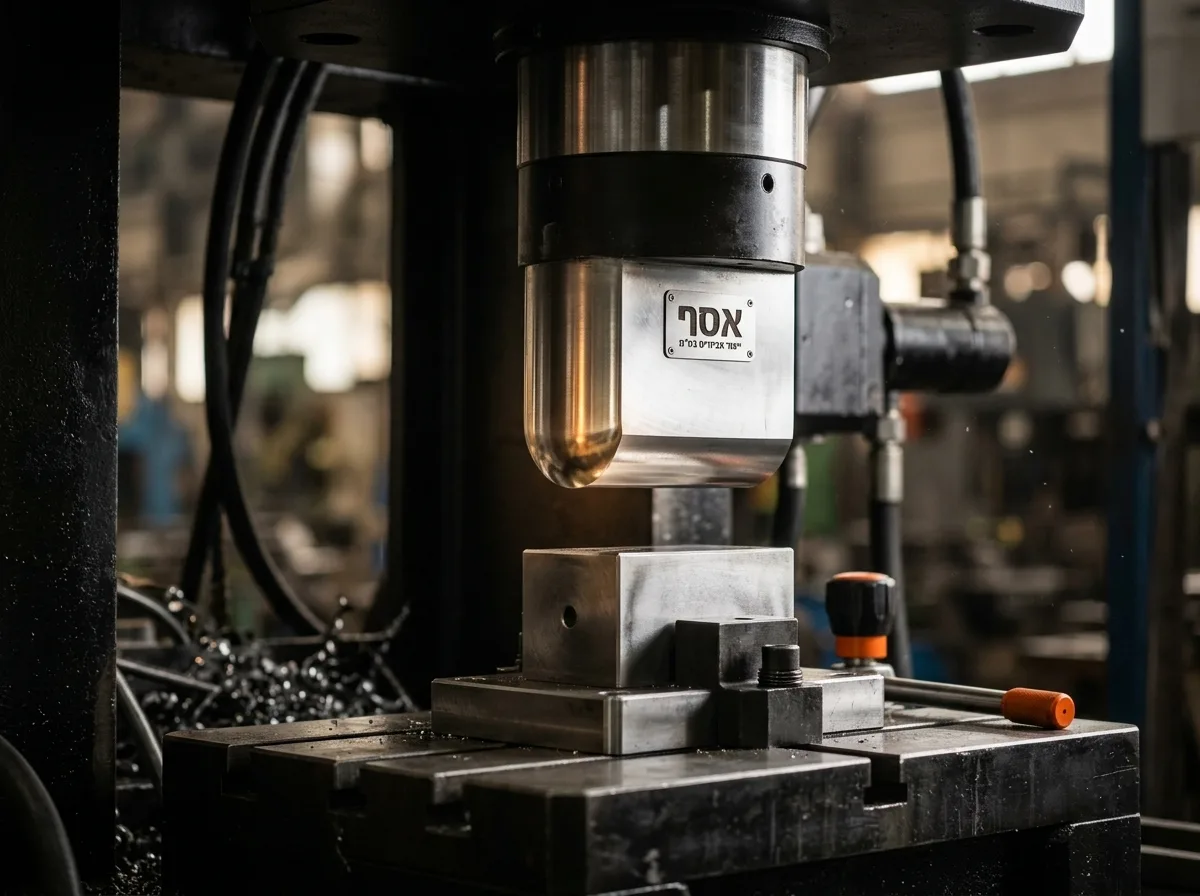
החודרן (הפונץ') הוא החלק הלוחץ את הפח לתוך התבנית. הרדיוס שבתחתית החודרן קובע כמה לחץ יופעל על נקודה ספציפית בפח. כלל האצבע המקצועי שלנו הוא פשוט: תכננו רדיוס שנע בין פי 4 לפי 10 מעובי הפח.
אם תתכננו רדיוס קטן מדי (פחות מפי 4 מעובי החומר), אתם תיצרו נקודה של ריכוז מאמצים. זה שווה ערך ללחיצה על בלון עם מחט במקום עם האצבע. הסיכון לקריעה באזור הזה מזנק משמעותית.
תכנון רדיוס המבלט (Die Radius): מעבר חלק אל התבנית
רדיוס המבלט הוא למעשה "שפת הכניסה" שעליה מחליק הפח כשהוא נמשך פנימה. גם כאן יש חוקיות ברורה: ההמלצה היא לתכנן רדיוס כניסה שנע בין פי 4 לפי 8 (או במקרים מסוימים עד פי 10) מעובי הפח.
רדיוס מבלט קטן מדי מתפקד כמו סכין. הוא עוצר את זרימת החומר, מגביר את החיכוך וגורם לסדיקה מהירה של הפח תוך כדי משיכה. לכן, כשמבצעים כיפוף פחים ומשיכה עמוקה, זרימה חלקה היא שם המשחק.
מצד שני, אם רדיוס המבלט יהיה גדול ורחב מדי, החומר יאבד את המגע והשליטה של לוח האחז (Blank Holder) מוקדם מדי. התוצאה? קמטים עמוקים באוגן (flange) עוד לפני שהפח בכלל נכנס במלואו למבלט.
מה קורה לעובי הדופן במהלך הכבישה?
אחד המיתוסים הגדולים של מהנדסים מתחילים הוא שהפח שומר על עובי אחיד לכל אורך החלק המוגמר. במציאות, חוסר אחידות בעובי הדופן היא תופעה צפויה, טבעית ומובנית לחלוטין בתהליך.
כאשר אנחנו מותחים את החומר פנימה, מתרחשים שני תהליכים מנוגדים: הידקקות (Thinning) באזורים הנמתחים, והתעבות (Thickening) באזורים הנדחסים.
| אזור בחלק המוגמר | תופעה פיזיקלית | שינוי צפוי בעובי (אחוזים) |
|---|---|---|
| אזורי הרדיוסים (רדיוס החודרן ותחתית החלק) | הידקקות (Thinning) | 15% עד 25% (במקרים קיצוניים 20%-40%) |
| אזור האוגן (Flange) והחלק העליון של הדופן | התעבות (Thickening) | 5% עד 10% (בחומרים עבים עד 35%) |
| תחתית החלק (מרכז הרצפה) | שמירה על עובי מקורי בקירוב ✓ | ללא שינוי משמעותי, לרוב עבה מהדפנות |
חשוב מאוד: הידקקות יתר יכולה להחליש את החלק ולפגוע בתפקוד שלו, במיוחד במארזים ביטחוניים. לכן, אם יש אזור קריטי שחייב לשמור על חוזק מבני, עליכם להגדיר לו בשרטוט "עובי מינימלי נדרש", ואנחנו נדע להתאים את התהליך ולפצות על כך מראש.
פינות חדות וחלקים מרובעים: איך מונעים קריסה?
בענף המתכת, פינה חדה היא האויב. פינות חדות מקשות מאוד על הייצור ומהוות מוקד ודאי לריכוז מאמצים וסדיקה. כל תכנון לכיפוף (DFM): מיקום קדחים, מגרעות וחתכי שחרור חייב להתייחס לנקודה זו.
בחלקים מרובעים או מלבניים, הכלל פשוט: הרדיוס הקטן ביותר שניתן להשיג בפינה הפנימית צריך להיות לפחות פי שניים מעובי החומר.
אם תנסו לכפות על היצרן להשיג רדיוס קטן מזה בחלק מרובע, זה יוביל למתיחת יתר של החומר בפינות ולקריסה פנימה של הדפנות הסמוכות. אם הלקוח חייב רדיוס אפס (פינה חדה לגמרי), הפתרון לא יהיה במשיכה עמוקה אלא בטכנולוגיות אחרות כמו עיבוד שבבי מתוך גוש חומר.
הפתרון המקצועי: מבלטים פרוגרסיביים ופעולות משניות
מה קורה כשמגבלות התכנון מתנגשות עם דרישות המוצר? למשל, מהנדס שחייב רדיוס חיצוני קטן מאוד שחורג מכללי ה-DFM שהצגנו? כאן נכנסת המקצועיות של קבלן הייצור.
הפתרון המקובל הוא לבצע את המשיכה במספר שלבים. אנו מייצרים מבלטים פרוגרסיביים (Progressive Dies): ייצור אוטומטי לחלוטין שבהם התחנה הראשונה מבצעת משיכה עם רדיוס גדול ובטוח. בתחנות הבאות, אנו מבצעים פעולת "מכה חוזרת" (Restrike) שדוחסת את החומר ומקטינה את הרדיוס למידה הסופית הנדרשת מבלי לקרוע אותו.
באופן דומה, אם נדרש עובי דופן אחיד מאוד או טולרנסים מחמירים (ברמת גימור של ±0.05 מ"מ במקום ±0.25 מ"מ הסטנדרטיים), נשלב בתהליך פעולת "גיהוץ" (Ironing) שמיישרת ומדקקת את הדופן בצורה מבוקרת ואחידה.
מתי אפשר לתכנן לבד ומתי חובה לערב אותנו?
תכנון בסיסי אפשר ורצוי לעשות במחלקת הפיתוח שלכם. אך כאשר אתם מתכננים מוצר שנועד לייצור סדרתי בכמויות גדולות, כל טעות קטנה برדיוסים עולה הרבה כסף. בין אם מדובר על נירוסטה, פלדה או כיפוף אלומיניום – התנהגות החומר משתנה.
צ'קליסט לפני העברה לייצור:
אנחנו באסף ייצור אביזרים משמשים כ-One-Stop-Shop. ברגע שהמודל שלכם מגיע אלינו, אנחנו מנתחים אותו, מתאימים את שיפועי החליצה והרדיוסים, ובונים את המבלט המתאים ביותר עבור מכבשי ה-500 טון שלנו, כדי להבטיח מוצר מושלם.
המלצת המומחה של אסף ייצור אביזרים בע"מ
"הטעות הכי נפוצה שאנחנו רואים אצל חברות בטחוניות שמגיעות אלינו, היא לנעול את השרטוט לפני שמדברים עם מי שייצר את המבלט. מהניסיון שלנו, שינוי קטן של עשירית המילימטר ברדיוס החודרן בשלב התכנון, יכול לחסוך לכם חודשים של ניסוי וטעייה והרבה מאוד כסף. אל תשאירו את ה-DFM לסוף – דברו איתנו כבר בשלב הסקיצה ואנחנו נתאים את המוצר ליכולות הייצור בפועל."
שאלות נפוצות
מהו רדיוס הפינה המינימלי המומלץ במשיכה עמוקה?
עבור רדיוס החודרן, המינימום המומלץ הוא פי 4 מעובי החומר. בחלקים מרובעים או מלבניים, הרדיוס הפנימי הקטן ביותר האפשרי בפינות חייב להיות לפחות פי שניים מעובי הפח המקורי. חריגה מכך דורשת תהליכים מיוחדים ורב-שלביים.
כיצד משפיע רדיוס התבנית (die radius) על היווצרות קמטים או סדקים?
רדיוס מבלט (תבנית) קטן מדי יוצר התנגדות גדולה לזרימת החומר, מה שמרכז עומס ומוביל לסדקים ולקרעים. לעומת זאת, רדיוס תבנית גדול מדי גורם לחומר להשתחרר מוקדם מדי מאחיזת לוח האחז (Blank Holder), מה שמוביל להיווצרות קמטים סביב האוגן.
מה היחס האידיאלי בין רדיוס החודרן (punch radius) לעובי הדופן?
היחס האידיאלי לתכנון רדיוס החודרן (הפונץ') הוא בין פי 4 לפי 10 מעובי החומר המקורי. שמירה על טווח זה מבטיחה פיזור לחצים נכון ומונעת את קריעת החומר בתחתית החלק במהלך המשיכה.
איך ניתן לשלוט על שינויים בעובי הדופן של החלק המוגמר?
לא ניתן למנוע לחלוטין שינויים בעובי הדופן, שכן הם חלק מהתהליך הפיזיקלי. עם זאת, ניתן לשלוט בשינויים באמצעות תכנון רדיוסים נכונים, כיוון מדויק של לחץ לוח האחז (Blank Holder), שימון נכון, ובמקרה הצורך – הוספת פעולת "גיהוץ" (Ironing) ליישור וקביעת עובי סופי אחיד.
מה גורם להידקקות הדופן באזור הרדיוסים במהלך המשיכה?
ההידקקות נוצרת מכיוון שבאזור הרדיוסים החומר נתון למאמצי מתיחה גבוהים מאוד. בעוד החלק התחתון נדחף פנימה, החומר מסביב מנסה להתנגד למשיכה. המתיחה הזו גורמת לפח להפוך לדק יותר (בין 15% ל-25% בממוצע) באזורי הכיפוף והמתיחה הקריטיים.
האם רדיוסים גדולים מדי יכולים לגרום לבעיות בתהליך המשיכה העמוקה?
בהחלט. רדיוסים גדולים מדי, הן בחודרן והן במבלט, משאירים שטחים נרחבים של הפח ללא תמיכה יציבה של הכלי בזמן הלחיצה. מצב זה מוביל לחוסר שליטה בזרימת החומר ולתופעות של קמטים (Wrinkling) או קריסת דפנות.
מהו יחס המשיכה (drawing ratio) המקסימלי האפשרי בהתחשב ברדיוסים ובעובי החומר?
יחס המשיכה המגביל (LDR) הסטנדרטי במשיכה בודדת נע לרוב סביב 2.0 (קוטר הגולם ההתחלתי חלקי קוטר החודרן), תלוי בסוג החומר ובעוביו. כאשר הרדיוסים קטנים או שהחומר דק מדי, היחס המקסימלי יורד ונדרש לבצע את המשיכה במספר שלבים (רב-שלבית) במבלט פרוגרסיבי כדי לא לקרוע את הפח.
לסיום
תכנון מוצלח למשיכה עמוקה מתחיל בהבנה פשוטה: המתכת מגיבה ללחץ וחיכוך. על ידי בחירה נכונה של רדיוס החודרן והמבלט, והבנה מראש היכן עובי הדופן ילך וידקק והיכן הוא יתעבה, אתם חוסכים זמן פיתוח יקר ומונעים כשלים בייצור.
באסף ייצור אביזרים בע"מ, אנחנו לא רק מבצעים את השרטוט שקיבלנו, אלא לוקחים אחריות הנדסית מלאה – משלב ה-DFM ועד לייצור סדרתי מהיר ואיכותי בירוחם. אם יש לכם פרויקט מאתגר ואתם רוצים להיות בטוחים שהוא ייוצר בצורה מושלמת ובלי תקלות, אנחנו כאן כדי לתת את הפתרון המלא.