נכתב בתאריך 25 באוגוסט 2026
נקודות חשובות מהמאמר
כבישה קרה היא שיטת ייצור מתקדמת המעצבת מתכת בטמפרטורת החדר תוך שימוש בלחץ עצום. הנה מה שחשוב לדעת:
- חיזוק משמעותי: התהליך יוצר תופעה הנקראת "הקשיית מעוותים", שיכולה להעלות את חוזק המתיחה של המתכת בעד 20%.
- יעילות בייצור המוני: למרות עלות תכנון ראשונית גבוהה, זוהי השיטה הכלכלית ביותר לייצור סדרתי של אלפי חלקים זהים.
- רמת גימור: התהליך מבטיח דיוק גבוה במיוחד וגימור פני שטח חלק, ללא צורך בעיבוד נוסף בדרך כלל.
- מגבלות גודל: השיטה מוגבלת לרוב לחלקים בעובי או קוטר של עד כ-25 מ"מ, עקב הכוח העצום הנדרש.
- סכנת סדיקה: חומרים פריכים או לא משיכים עלולים להישבר בתהליך זה.
עולם ייצור המתכת בשנת 2026 מציג דרישות חסרות תקדים של דיוק, חוזק ומהירות. כאשר מדובר בייצור רכיבים קריטיים לתעשיות הביטחוניות, לרכב או לתעופה, אין מקום לפשרות. כאן בדיוק נכנסת לתמונה טכנולוגיית הכבישה הקרה.
תהליך זה לא נועד רק כדי לשנות את הצורה של המתכת. היתרון האמיתי והנסתר שלו הוא היכולת לשפר את התכונות המכניות של החומר עצמו תוך כדי הייצור. באמצעות תופעה פיזיקלית מרתקת, החלק המוגמר יוצא חזק וקשיח הרבה יותר מחומר הגלם המקורי.
בחברת אסף ייצור אביזרים אנו מתמחים בתהליכים אלו כבר שלושה עשורים. המטרה שלנו היא לספק לכם מוצר מושלם, כחול לבן, שעומד בתקנים המחמירים ביותר. במאמר זה נסביר בשפה פשוטה איך התהליך עובד, למי הוא מתאים, וממה חובה להיזהר.
מה זה בעצם כבישה קרה ואיך התהליך עובד?
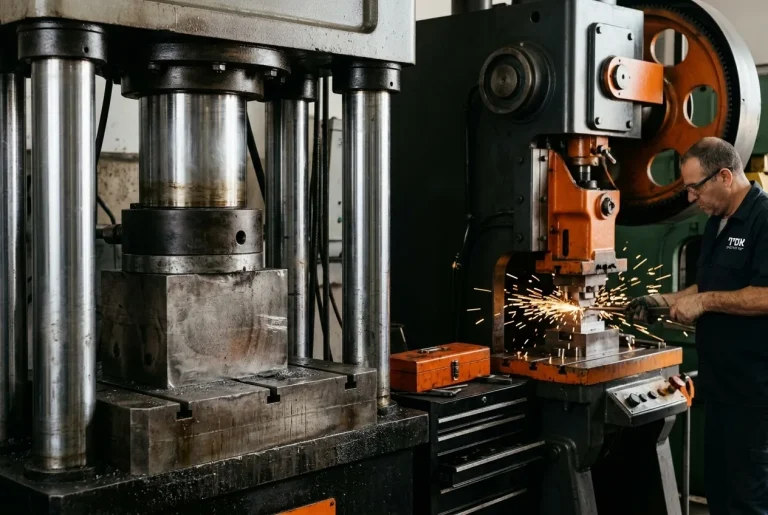
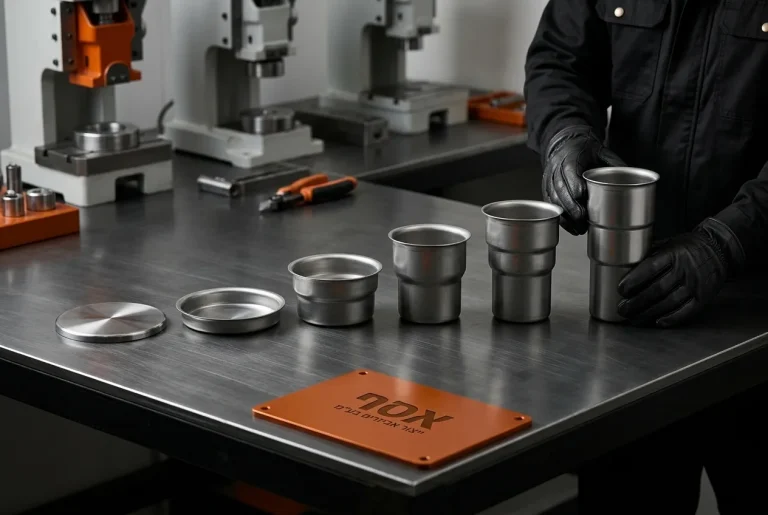
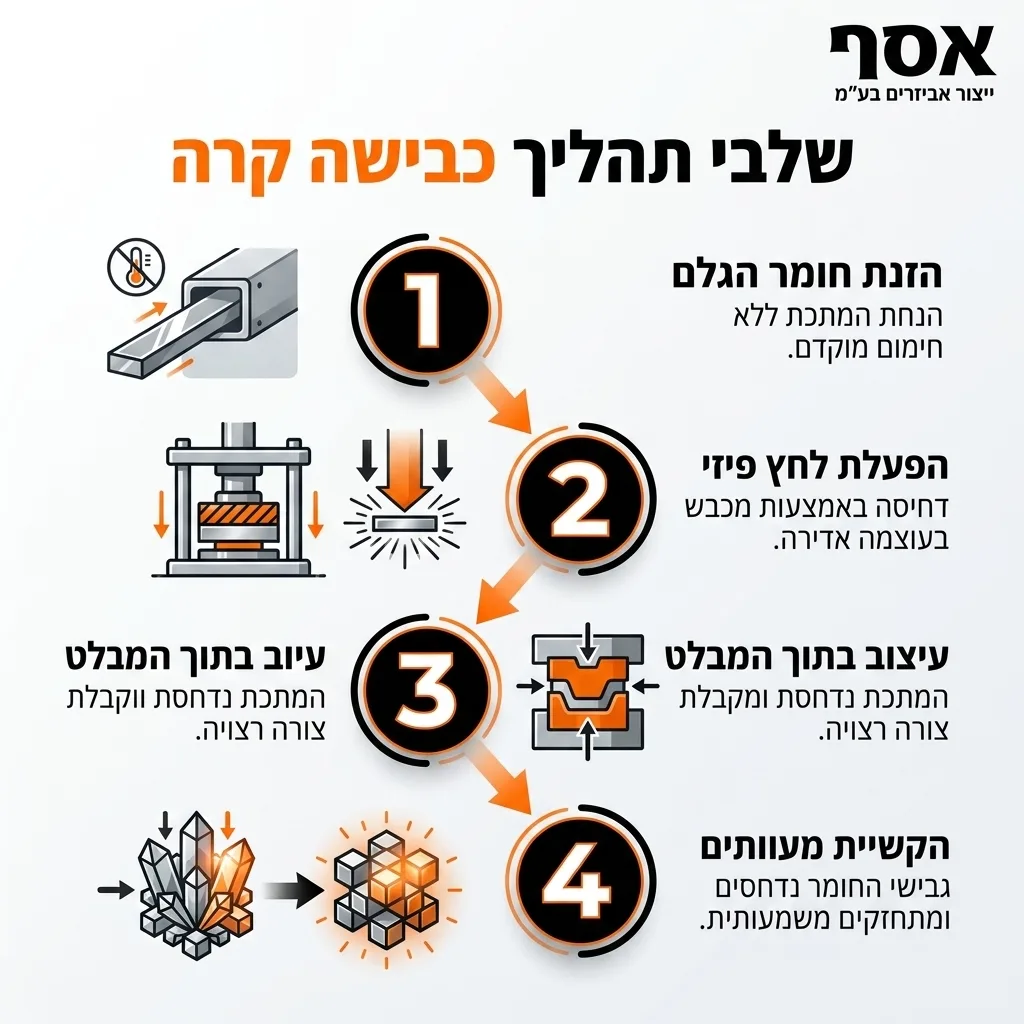
כבישה קרה (Cold Stamping) היא תהליך של עיצוב ועיבוד מתכות, אשר מתבצע בטמפרטורת החדר. בניגוד לשיטות אחרות, כאן לא מחממים את חומר הגלם מראש. הפעולה כולה מסתמכת על כוח פיזי עצום המופעל על המתכת כדי לאלץ אותה לשנות את צורתה.
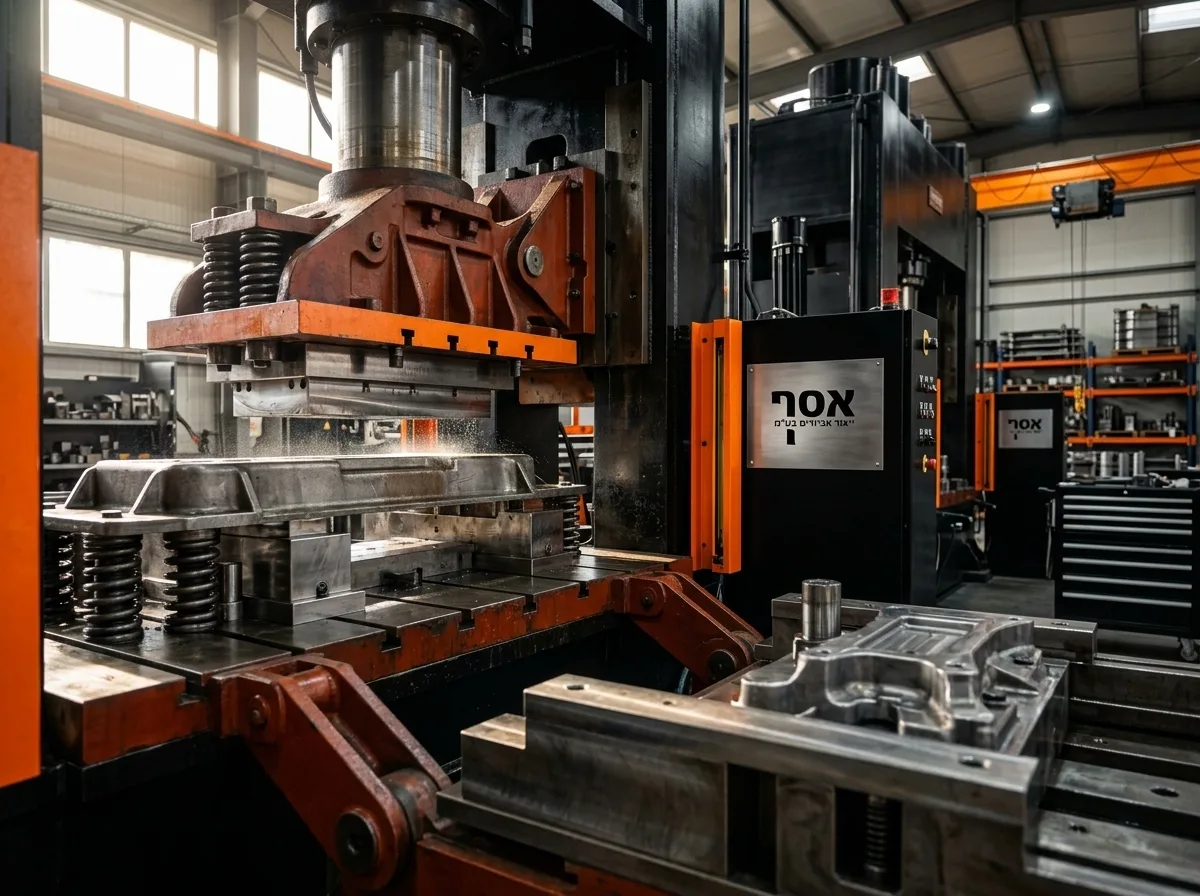
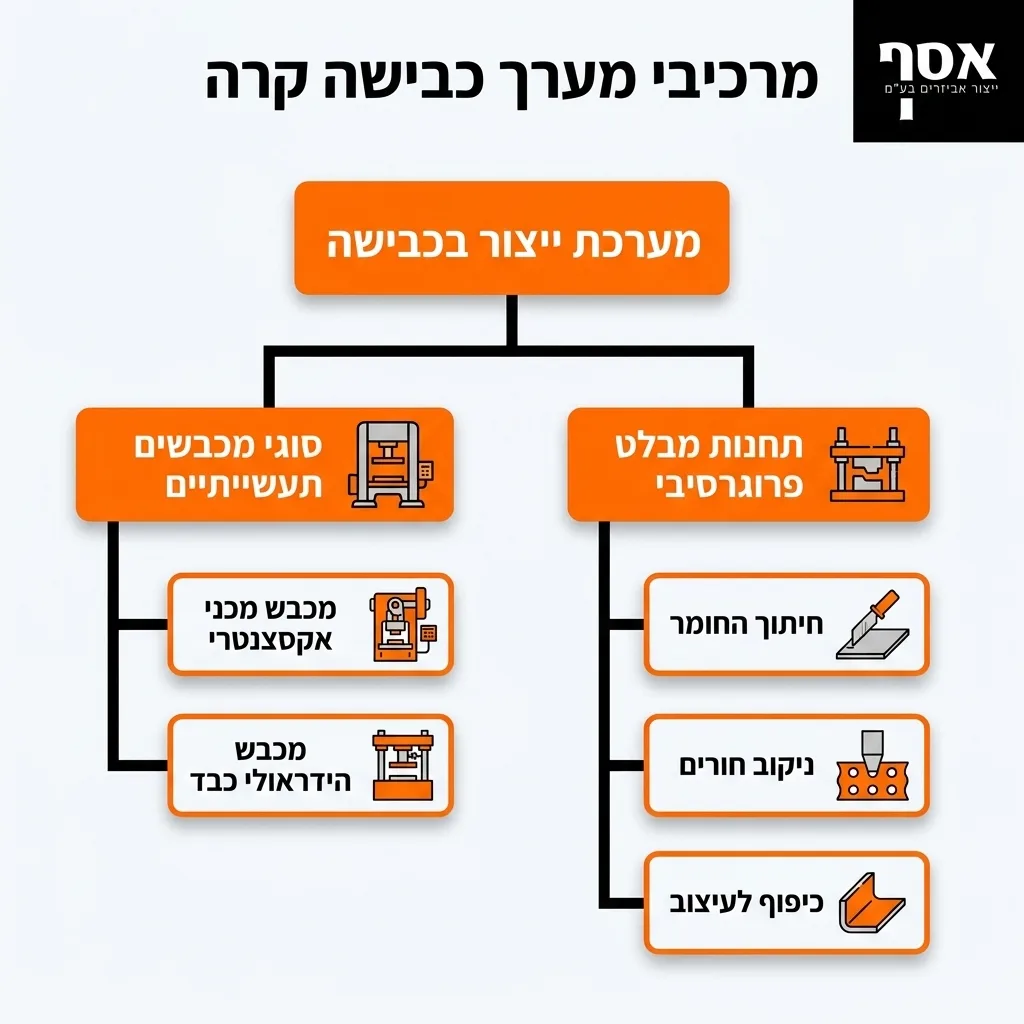
כדי לבצע את הפעולה הזו, משתמשים במכבשים תעשייתיים כבדים. המכבשים יכולים להיות מכניים (אקסצנטריים) או הידראוליים, והם מפעילים לחץ של עשרות ועד מאות טונות. אצלנו למשל, מערך הכבישה כולל מכבשים המגיעים עד לעוצמה של 500 טון.
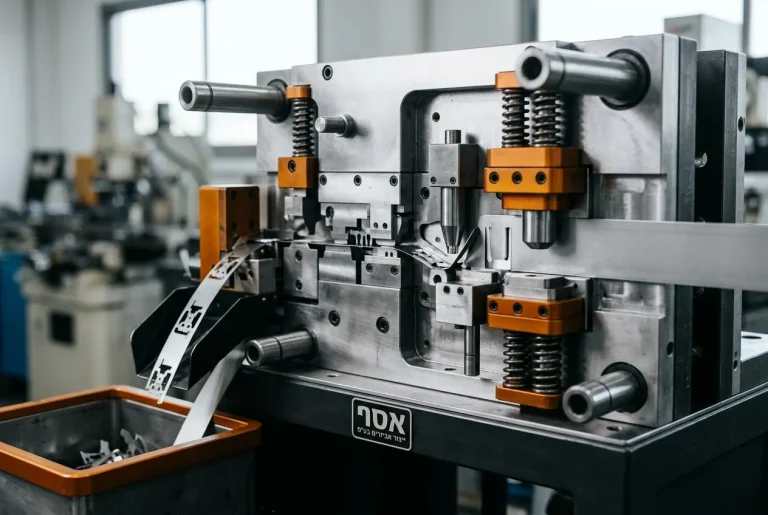
המתכת מונחת בתוך תבנית ייעודית שנקראת "מבלט" (Die). כאשר המכבש יורד, הוא דוחס את המתכת אל תוך המבלט וגורם לה לקבל את הצורה הרצויה. מכיוון שאין חימום, המתכת מתנגדת לשינוי, וזה בדיוק מה שמוביל ליתרון הגדול ביותר של השיטה.
מבלטים פרוגרסיביים: סוד המהירות
בייצור סדרתי מתקדם בשנת 2026, נהוג להשתמש במבלטים פרוגרסיביים. זהו כלי מורכב שבו פס המתכת עובר דרך מספר תחנות שונות בתוך אותו מבלט. בכל מכה של המכבש, כל תחנה מבצעת פעולה קטנה אחרת – חיתוך, ניקוב, או כיפוף.
בסוף המסלול, יוצא החלק המוגמר. שיטה זו מאפשרת קצב ייצור מסחרר. תכנון של מבלט כזה דורש ידע הנדסי רב, שכן כל טעות קטנה בתחנה הראשונה תגרור טעות גדולה בתחנה האחרונה.
כאן בא לידי ביטוי היתרון של חברה המספקת פתרון הנדסי מקיף תחת קורת גג אחת (One-Stop-Shop). הכלים מתוכננים במדויק כדי להבטיח זרימה חלקה של החומר וניצול מקסימלי של המכבש.
סוד הכוח: איך כבישה קרה מחזקת את המתכת?
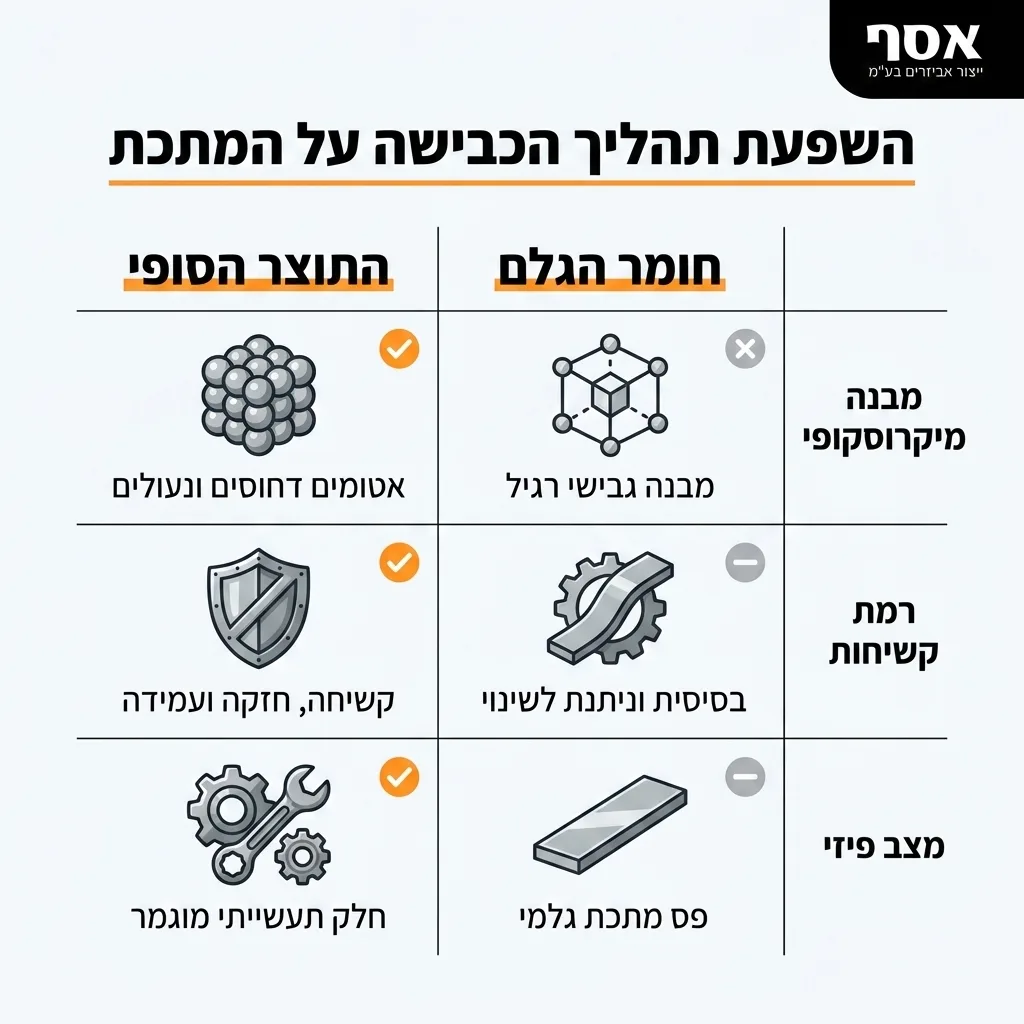
היתרון המרתק ביותר של כבישה קרה הוא תופעה פיזיקלית שנקראת "הקשיית מעוותים" או באנגלית Work Hardening. כאשר אנו משנים את הצורה של המתכת בטמפרטורת החדר, אנו בעצם מבצעים בה עיבור פלסטי קבוע.
בתוך המבנה המיקרוסקופי של המתכת ישנם גבישים. בזמן הכבישה, הגבישים הללו נדחסים, זזים ומשנים את הסידור שלהם. כתוצאה מכך, האטומים בחומר "ננעלים" במקומם החדש בצורה הרבה יותר צפופה.
הנעילה הזו מקשה מאוד על המתכת להמשיך ולשנות את צורתה. התוצאה הסופית? החלק המוגמר הופך להיות קשיח וחזק יותר ממה שהיה חומר הגלם המקורי לפני תחילת התהליך.
עד כמה החומר מתחזק בפועל?
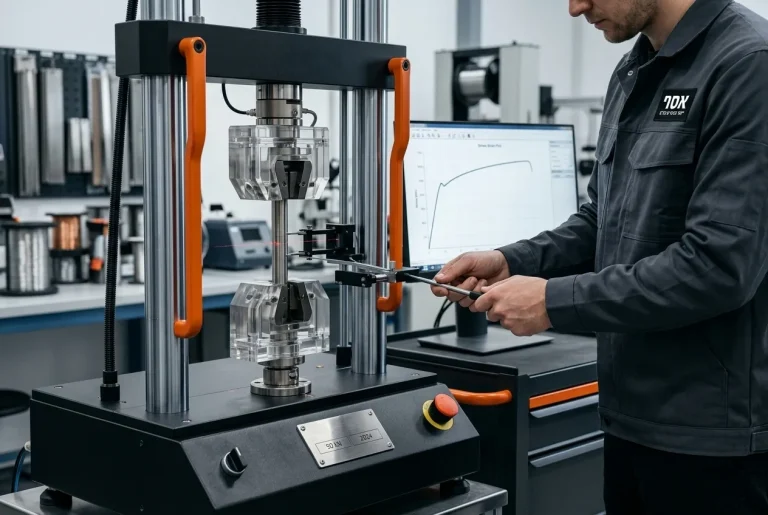
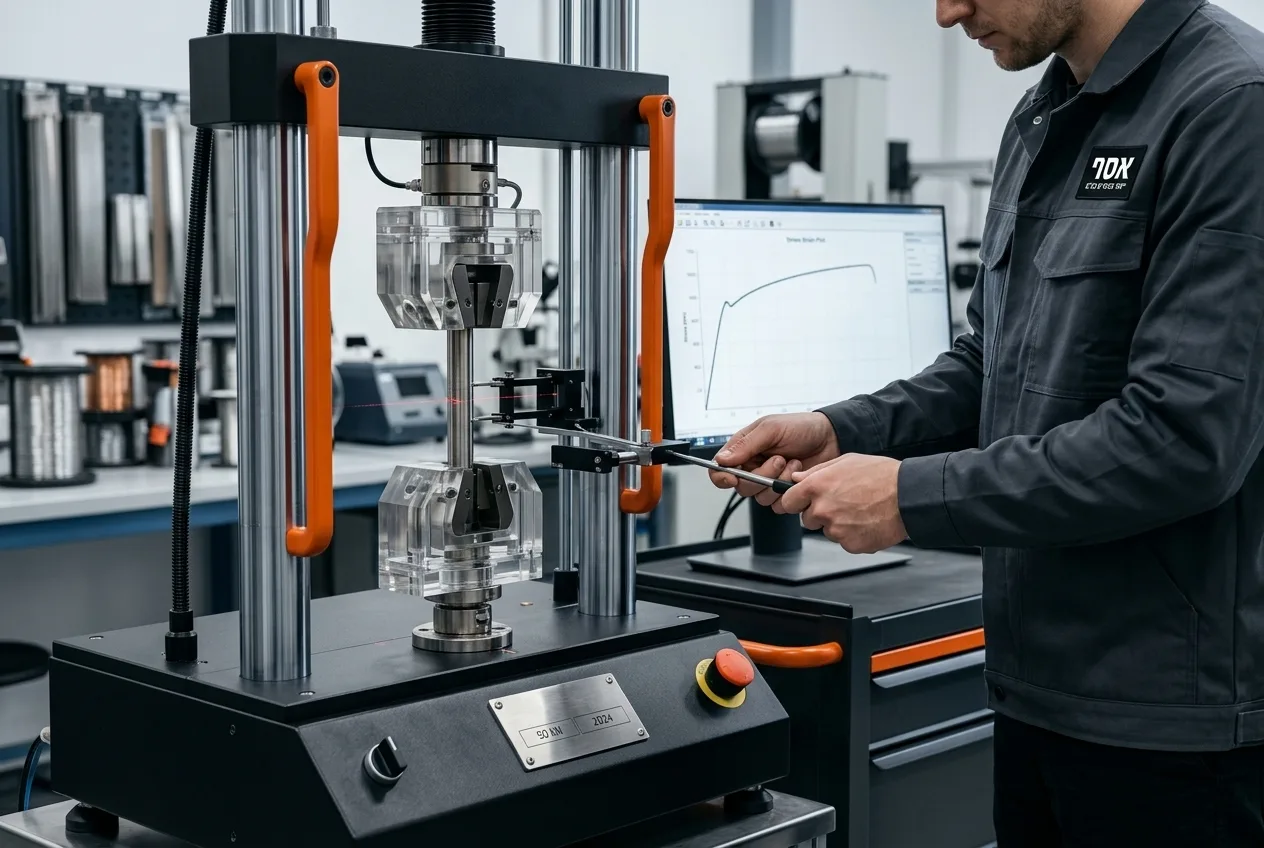
מבחינה הנדסית, תהליך ההקשיה מעלה באופן משמעותי גם את חוזק המתיחה (Tensile Strength) וגם את מאמץ הכניעה (Yield Strength) של המתכת. במקרים רבים, אנו רואים עלייה של עד 20% בחוזק החומר, וכל זאת ללא שום צורך בטיפול תרמי נוסף בחום.
תכונה זו קריטית מאוד כאשר מייצרים חלקי בטיחות לרכבים, או חלקים המיועדים לתעשייה הביטחונית. לקוחות בעולמות אלו דורשים רכיבים שיוכלו לעמוד בעומסים קיצוניים ללא עיוות, והכבישה הקרה מספקת בדיוק את הדרישה הזו.
כדי להבין יותר לעומק את המדע שמאחורי התנהגות המתכות, ניתן לקרוא על כך בהרחבה במקורות מקצועיים כמו הערך על מטלורגיה בויקיפדיה, המסביר את הקשר בין מאמץ למבנה החומר.
לאילו חומרים כבישה קרה באמת מתאימה?
כבישה קרה מפעילה כאמור עומס אדיר על החומר. לכן, לא כל סוג של מתכת יכול לעבור את התהליך הזה בשלום. תכונת המפתח שאנו מחפשים בחומר הגלם היא משיכות (Ductility) גבוהה בטמפרטורת החדר.
חומר משיך הוא חומר שמסוגל להימתח ולשנות את צורתו תחת עומס, מבלי להישבר או להיסדק. פלדות רכות, אלומיניום, נחושת וסוגים מסוימים של נירוסטה נחשבים למצוינים למטרה זו.
לעומת זאת, חומרים פריכים או פלדות בעלות אחוז פחמן גבוה מדי, יגיבו רע מאוד ללחץ. הם עלולים להיסדק, להישבר, או לפגוע במבלט עצמו במהלך העבודה. חשוב מאוד לבצע התאמה נכונה של החומר לפני שניגשים לייצור.
טבלת התאמת חומרים לכבישה קרה
| סוג החומר | התאמה לכבישה קרה | הערות מקצועיות |
|---|---|---|
| אלומיניום (סגסוגות נבחרות) | מעולה ✓ | משיכות גבוהה, מקבל צורה בקלות ללא סדקים בסגסוגות הרכות. |
| נחושת ופליז | טובה מאוד ✓ | מצוין לרכיבי אלקטרוניקה, אך עלול להפוך לשביר אם מבוצעות יותר מדי פעולות. |
| נירוסטה (פלדת אל-חלד) | בינונית / דורשת תשומת לב | נוטה להתקשות מהירה מאוד. דורש כוח עצום. קראו עוד על כיפוף נירוסטה. |
| פלדות עתירות פחמן | לא מתאים | החומר קשה ופריך מדי. סכנת שבירה מיידית של החלק והמבלט. |
| טיטניום דרגה 5 | לא מתאים | אין מספיק משיכות בטמפרטורת החדר. חובה לעבד בחימום. |
היתרונות של עיבוד בכבישה קרה (ולמה זה שווה את ההשקעה)
מפעלים רבים שואלים את עצמם האם כדאי להשקיע את העלות הראשונית הגבוהה של ייצור מבלטים. התשובה, במיוחד כאשר מדובר בייצור של כמויות גדולות, היא חד משמעית כן.
כאשר בוחנים את העלויות לטווח הארוך, מגלים שכבישה קרה הופכת לתהליך הכלכלי והיעיל ביותר לייצור סדרתי. ככל שמייצרים יותר חלקים, כך העלות של המבלט מתחלקת, ומחיר היחידה צונח דרסטית.
בנוסף, בניגוד לשיטות עיבוד שבבי שלוקחות דקות ארוכות לכל חלק, מכבש יכול לייצר עשרות ומאות חלקים בדקה אחת. לקריאה נוספת בנושא ייצור המוני, מומלץ לעיין במאמר שלנו על כבישה (Stamping) מול חיתוך לייזר: ניתוח כלכלי כמותי לייצור המוני בשנת 2026.
צ'קליסט: היתרונות המרכזיים של התהליך
- ✓ דיוק מקסימלי: השגת טולרנסים מחמירים מאוד של +/- 0.01 עד +/- 0.05 מ"מ באופן עקבי וחוזר.
- ✓ גימור פני שטח מעולה: החלק יוצא מבריק וחלק, מה שחוסך זמן וכסף על פעולות השחזה וליטוש לאחר מכן.
- ✓ חיסכון באנרגיה: מכיוון שלא מחממים את התנורים לטמפרטורות קיצוניות, התהליך נחשב לירוק וחסכוני יותר בחשמל.
- ✓ אפס בזבוז חומר (כמעט): התכנון המדויק מנצל את פס הפח עד תום, עם פחת מינימלי ביחס לעיבוד שבבי.
- ✓ שמירה על מבנה החומר: אין עיוותים הנגרמים מחום (HAZ – אזור מושפע חום), והמתכת שומרת על תכונותיה הבסיסיות.
האתגרים והמגבלות של כבישה קרה: ממה חייבים להיזהר?
לצד היתרונות הברורים, מדובר בתהליך אגרסיבי מאוד למתכת. אי אפשר להתעלם מהכוחות הפיזיקליים הפועלים בזמן העבודה, ולכן נדרשת הבנה עמוקה של התנהגות החומר.
אחת הטעויות הנפוצות שאנו רואים אצל לקוחות שמגיעים אלינו מספקים זולים בסין, היא חוסר התחשבות במגבלות החומר, מה שמוביל למוצרים סוג ג' הסובלים מעיוותים וסדקים נסתרים.
הנדסת כבישה דורשת חישוב מדויק של העומסים. אם מעמיסים על אזור מסוים יותר מדי מכות כבישה ברצף, ההקשיה תהפוך לשבירות. החומר פשוט יתעייף ויקרוס. זה מחייב אותנו לתכנן את תחנות המבלט בחוכמה וברווחים נכונים.
לאחר שהמכבש עולה והלחץ מוסר, למתכת יש נטייה טבעית "לקפוץ" מעט חזרה לכיוון צורתה המקורית. מתכנן מבלטים מקצועי חייב לחשב מראש את זווית הקפיצה הזו (K-Factor) ולכופף את החומר קצת מעבר לזווית הרצויה, כדי שיתייצב בדיוק במידה הנכונה.
כבישה קרה אינה קסם ואינה מתאימה לכל עובי. עקב הכוח העצום שנדרש לעוות את המתכת ללא חום, התהליך מוגבל בדרך כלל לחלקים שעוביים או קוטרם אינו עולה על 25 מילימטרים. ניסיון לכבוש גושי מתכת גדולים יותר יגרום לכשל במכונה או לשבירת המבלט. במקרים של מתכות עבות מאוד, לעיתים אין מנוס מחימום החומר. קראו על כך בהשפעת החום על כיפוף: מתי נדרש כיפוף חם?
תהליך העבודה הנכון: מתכנון ועד לייצור סדרתי כחול לבן
עסקים חווים תסכול רב כאשר הם מנסים לפצל את העבודה בין מתכנן חיצוני לבין מפעל ייצור. כל חוסר הבנה גורר עיכובים של שבועות ועלויות מיותרות. הדרך הנכונה לעבוד בשנת 2026 היא בשיטת One-Stop-Shop.
קחו לדוגמה מקרה אמיתי של חברה ביטחונית גדולה שהגיעה אלינו. היה להם שרטוט רעיוני של אביזר מורכב שהם רצו לייצר, אבל לא היה להם מושג איך להפוך אותו למוצר מוגמר, ואיך לתכנן עבורו מבלט שייצר אלפי יחידות ללא תקלות.
מרגע שהלקוח יצא מדלת המפעל בירוחם, צוות ההנדסה שלנו לקח פיקוד. פירקנו את השרטוט לשלבי ייצור, תכננו תחנות עבודה, הוצאנו הזמנה לבניית המבלטים הפרוגרסיביים והזמנו את חומר הגלם המדויק לפיילוט.
התוצאה? תוך כחודשיים הלקוח קיבל מוצר מוגמר כפיילוט לבדיקה, שעבר בהצלחה יתרה את כל מבחני התקן. כשכל המעטפת ההנדסית והייצור נמצאים תחת קורת גג אחת, הלקוח מקבל ייצור מהיר, גמישות מלאה ואיכות חלקים ללא פשרות. תוכלו לקרוא על החשיבות של תכנון מוקדם במדריך שלנו על תכנון לכיפוף (DFM).
שילוב עם תהליכים משלימים במפעל
חשוב לזכור שייצור מתכת לעיתים רחוקות מסתכם בפעולה אחת בלבד. חלק שעבר כבישה קרה עשוי לדרוש טיפולים והשלמות נוספות כדי להפוך למוצר סופי שמוכן להרכבה.
במפעל מודרני, מערך הכבישה מסונכרן עם מחלקות אחרות. לדוגמה, לאחר הכבישה עשוי להידרש תהליך מדויק של ניקוב מורכב, או חיבור למכלול גדול יותר באמצעות ריתוך נירוסטה מקצועי.
היכולת לבצע את כל הפעולות המשלימות באותו אתר ייצור, מונעת טעויות שינוע, מורידה עלויות לוגיסטיות, והכי חשוב – שומרת על אחריות של גורם אחד בלבד לכל אורך הדרך, מה שמבטיח שקט תעשייתי ללקוח.
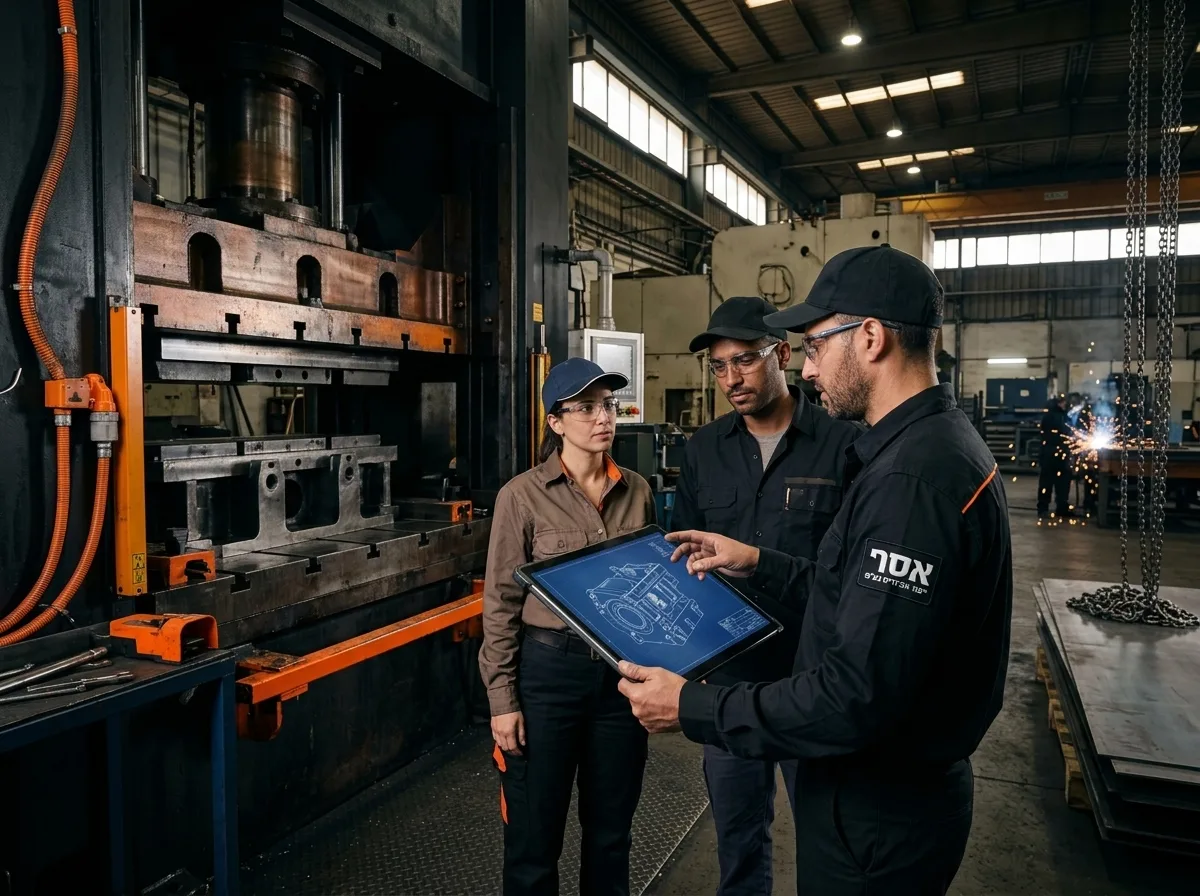
איכות ותקינה בעבודה עם תעשיות ביטחוניות
כאשר מדברים על התעשייה הביטחונית, אין מקום לקיצורי דרך. כל רכיב, קטן ככל שיהיה, חייב לעמוד בתקנים המחמירים ביותר ולשמור על עקביות לאורך מאות אלפי מחזורי ייצור.
לכן, מפעל ייצור שמבצע כבישה קרה חייב לעבוד תחת נהלי בקרת איכות קפדניים. אצלנו, החזקה בתעודות כגון ISO 9001 ותקן UL אינה רק עניין ביורוקרטי, אלא דרך חיים שנועדה להבטיח את היציבות בעבודה מול לקוחות אסטרטגיים.
המחויבות לייצור ישראלי, במיוחד בתקופות מאתגרות, מוכיחה את עצמה פעם אחר פעם. זמינות מיידית, יכולת להגיע לפגישת עבודה במפעל בירוחם בתוך שעות, ושליטה מלאה בשרשרת האספקה – הם היתרונות שמנצחים כל חלופה זולה מעבר לים.
הטיפ של אסף ייצור אביזרים בע"מ
לקוחות רבים טועים כשהם מחפשים לחסוך בשלב התכנון הראשוני של המבלט, ומקבלים הצעות מחיר זולות ממתחרים שלא מבינים את התנהגות החומר לעומק. הטיפ שלנו אליכם: בכבישה קרה, התכנון הוא 90% מההצלחה. ברגע שהמבלט מתוכנן נכון, מכויל בחישוב מדויק של החזרה הקפיצית והקשיית המעוותים – המכבש יעבוד כמו שעון שוויצרי ויפיק לכם אלפי חלקים מושלמים ללא פחת.
אל תתפשרו על פחות מהנדסה ברמה הגבוהה ביותר לפני שאתם מורידים את המכבש בפעם הראשונה.
שאלות נפוצות
מהי כבישה קרה ומה ההבדל בינה לבין כבישה חמה?
כבישה קרה היא תהליך עיצוב מתכת המתבצע בטמפרטורת החדר, ללא חימום מוקדם, תוך שימוש בכוח פיזי עצום של מכבשים. ההבדל העיקרי מכבישה חמה הוא שבכבישה חמה מחממים את המתכת לטמפרטורות גבוהות כדי לרכך אותה. כבישה קרה דורשת הרבה יותר כוח ממוכנה, אך היא מעניקה רמת דיוק גבוהה יותר, גימור פני שטח חלק יותר, ומשפרת את חוזק החומר בעקבות תהליך הקשיית המעוותים.
מהם היתרונות המרכזיים של עיבוד מתכת בכבישה קרה?
היתרונות המרכזיים כוללים יכולת לייצר כמויות אדירות של חלקים בזמן קצר מאוד ובדיוק מרבי (טולרנסים של מאיות המילימטר). כמו כן, התהליך חוסך בצריכת אנרגיה מכיוון שאין תנורי חימום, ממזער את כמות הפחת של חומר הגלם, ומספק גימור איכותי שלרוב מייתר את הצורך בפעולות השחזה או עיבוד שבבי נוספות לאחר מכן.
כיצד תורמת הכבישה הקרה לחיזוק, קשיחות ועמידות החומר?
במהלך הכבישה בטמפרטורת החדר, המבנה הגבישי הפנימי של המתכת משתנה ונדחס באופן קבוע. האטומים מחליפים מיקום וננעלים בצורה נוקשה יותר. תופעה פיזיקלית זו, הנקראת "הקשיית מעוותים" (Work Hardening), מעלה את מאמץ הכניעה וחוזק המתיחה של המתכת בעד 20%, מה שהופך את החלק הסופי לחזק ועמיד משמעותית מהחומר המקורי ממנו הוא נגזר.
באילו תעשיות ויישומים נפוץ השימוש בכבישה קרה?
התהליך מבוקש מאוד בתעשיות שדורשות רכיבים מדויקים, חזקים ובכמויות גדולות. זה כולל את התעשייה הביטחונית (לייצור חלקי נשק ומכלולים מורכבים), תעשיית הרכב (מרכב, חלקי בטיחות ומנוע), תעופה וחלל, ציוד רפואי, תעשיית החשמל וייצור רכיבים אלקטרוניים זעירים הדורשים מוליכות וחוזק מבני גם יחד.
לאילו סוגי מתכות מתאים תהליך הכבישה הקרה?
התהליך מתאים בעיקר למתכות בעלות יכולת משיכות (Ductility) טובה בטמפרטורת החדר. החומרים הנפוצים ביותר הם פלדות רכות דלות פחמן, סגסוגות אלומיניום ספציפיות, נחושת ופליז. כמו כן, ניתן לעבד סוגים מסוימים של נירוסטה, אם כי הם דורשים כוח כבישה חזק מאוד ותכנון מוקפד עקב נטייתם להתקשות מהר מאוד במהלך העבודה.
האם ישנם חסרונות או מגבלות לשימוש בכבישה קרה?
כן. החיסרון הבולט הוא העלות הראשונית הגבוהה לתכנון וייצור המבלטים, מה שהופך את התהליך ללא משתלם כלכלית עבור סדרות ייצור קטנות. בנוסף, קיימת מגבלת גודל: קשה לכבוש חלקים עבים מאוד (מעל כ-25 מ"מ) בטמפרטורת החדר. כמו כן, קיים אתגר הנדסי בהתמודדות עם תופעת החזרה הקפיצית (Spring-back) של המתכת לאחר הסרת הלחץ, וסכנת סדיקה אם משתמשים בחומרים פריכים או בעלי אחוז פחמן גבוה.
איזה ציוד נדרש לביצוע תהליך של כבישה קרה?
התהליך דורש מכבשים תעשייתיים כבדים ועוצמתיים, לרוב מכבשים הידראוליים או אקסצנטריים, שמסוגלים להפעיל כוח של עשרות עד מאות טונות (עד 500 טון ואף יותר). בנוסף, נדרשים מבלטים ייעודיים לכל חלק, לרוב "מבלטים פרוגרסיביים" מפלדה קשה, המתוכננים במדויק להעביר את פס החומר דרך מספר תחנות עבודה משולבות עד לקבלת המוצר הסופי.
לסיכום
לסיכום, כבישה קרה היא הרבה יותר מסתם כלי לשינוי צורה של פח. מדובר בטכנולוגיית ייצור חכמה שרותמת את תכונות הפיזיקה כדי להקשיח ולחזק את המתכת במהלך הייצור עצמו. היכולת להגדיל את חוזק המתיחה ב-20%, להגיע לרמות דיוק מיקרוניות ולייצר אלפי חלקים ביום, הופכת את השיטה הזו לבחירה המועדפת על התעשיות המובילות בישראל ובעולם בשנת 2026.
עם זאת, כדי למקסם את היתרונות ולהימנע מתקלות כמו סדקים או עיוותים בלתי צפויים, נדרשת רמה גבוהה של מקצועיות ותכנון מבלטים מדויק. חברה המספקת מעטפת הנדסית וייצור תחת קורת גג אחת, יכולה להבטיח לכם שקט נפשי ומוצר סופי שעומד בסטנדרטים המחמירים ביותר. אם יש לכם פרויקט המיועד לייצור סדרתי ודורש איכות ללא פשרות, כבישה קרה היא המסלול הנכון עבורכם.