נקודות חשובות מהמאמר
מהפכת האוטומציה בייצור מתכת בשנת 2026 מתאפיינת בשילוב חסר תקדים של יכולות אנושיות לצד רובוטיקה חכמה. טכנולוגיות אלו לא רק מעלות את התפוקה, אלא גם משנות את פני הבטיחות, הקיימות ואיכות התוצר הסופי. להלן הנקודות המרכזיות:
- ✓ עלייה של עשרות אחוזים בתחרותיות: יישום נכון של אוטומציה מגדיל את התחרותיות הגלובלית של מפעלי מתכת ב-20% עד 30% באמצעות עבודה רציפה וצמצום פחת.
- ✓ שילוב AI וצמצום פגמים: בינה מלאכותית המוטמעת במערכות בקרת איכות מפחיתה פגמים בחלקי מתכת מורכבים בכ-30%.
- ✓ תעשייה 5.0 (Human-Centric): המיקוד עובר משיתוף פעולה רובוטי בסיסי (קובוטים) להעצמת העובד האנושי למשימות קריטיות כגון תכנון, אופטימיזציה ופיקוח.
- ✓ ייצור ירוק וקיימות: טכנולוגיות אוטומטיות מסייעות לעמידה ברגולציות סביבתיות ונותנות מענה לעלייה של 15% בביקוש ל"פלדה ירוקה".
- ✓ אתגר מרכזי – הון אנושי: הצלחת ההטמעה תלויה באופן מוחלט בהכשרת צוותים לעבודה מול מערכות מורכבות, ניהול נתונים ואבטחת סייבר תעשייתית.
התחרות הגלובלית, הדרישה לדיוק חסר פשרות, והצורך בעמידה בלוחות זמנים צפופים הביאו את תעשיית המתכת הישראלית לנקודת מפנה היסטורית. שנת 2026 מסמנת עידן חדש שבו אוטומציה אינה עוד בגדר מותרות עבור מפעלי ענק בלבד, אלא כורח קיומי ואסטרטגי לכל מפעל חפץ חיים. אנו עדים למעבר מואץ ממערכות ייצור מסורתיות למערכות חכמות, המשלבות רובוטיקה מתקדמת, בינה מלאכותית (AI) ולמידת מכונה (ML) על רצפת הייצור.
שילוב של זרועות רובוטיות בעמדות כבישה, אינטגרציה מלאה של מערכות מידע תעשייתיות (OT ו-IT), ומעבר למודלים של תעשייה 5.0 – שמים את האדם במרכז, בעוד המכונה מבצעת את המשימות הסיזיפיות, המסוכנות והחוזרות על עצמן. במאמר מקיף זה נצלול לעומקה של מהפכת היעילות בתעשיית המתכת, נסקור את הטכנולוגיות המובילות, ננתח את החזרי ההשקעה ונבין כיצד אוטומציה מאפשרת תחרותיות עולמית בייצור מתקדם בישראל.
מבוא: מהפכת האוטומציה בתעשיית המתכת 2026
כאשר אנו בוחנים את רצפת הייצור של מפעלי המתכת המובילים בשנת 2026, התמונה שונה בתכלית מזו שהכרנו אך לפני עשור. רעש המכונות עדיין קיים, אך הוא מדויק יותר, קצוב יותר, ומנוהל על ידי סימפוניה של נתונים זורמים. מהפכת האוטומציה בתעשיית המתכת אינה מסתכמת עוד ברכישת מכונה מהירה יותר או בזרוע רובוטית המבצעת תנועה אחת בלבד (Pick and Place).
המהפכה האמיתית מתרחשת בחיבוריות (Connectivity), ביכולת של המכונות לדבר זו עם זו, עם מערכות ניהול המלאי (ERP), ועם המפעילים האנושיים בזמן אמת.
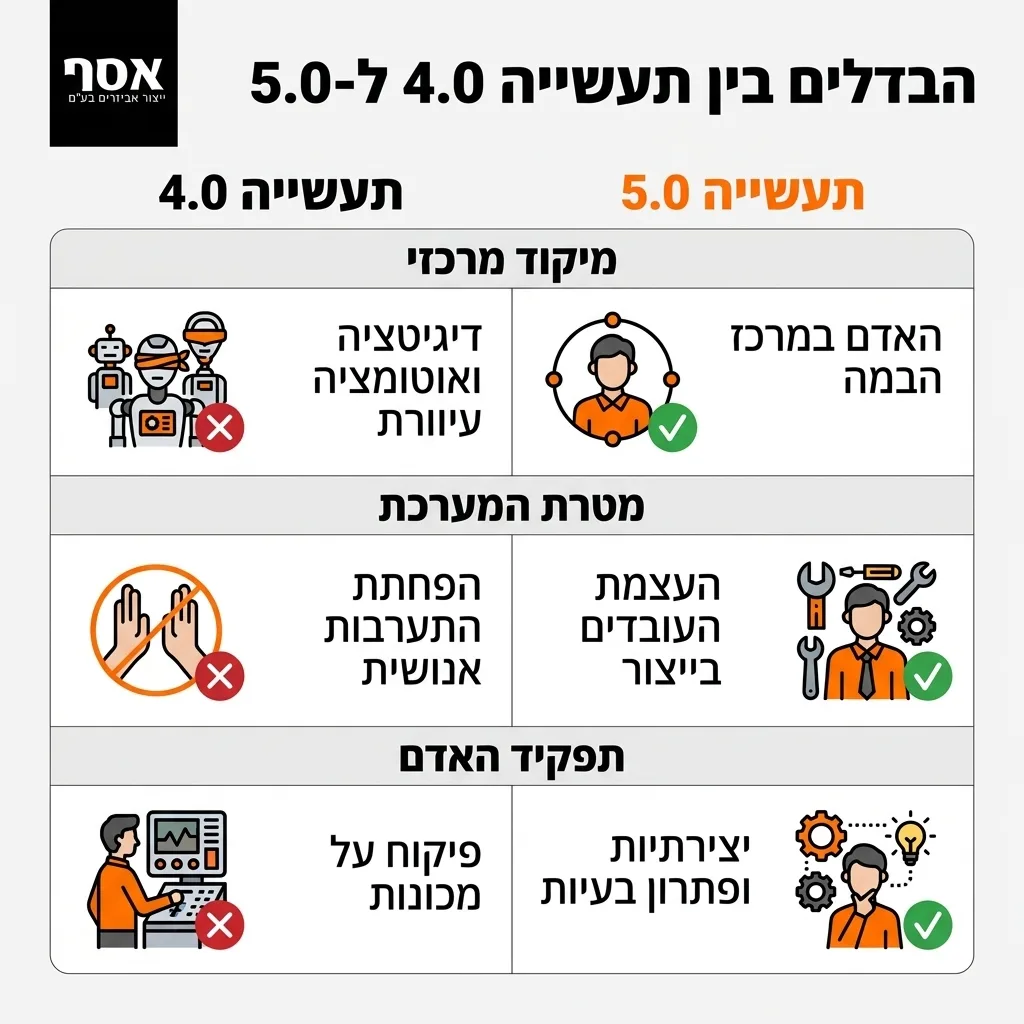
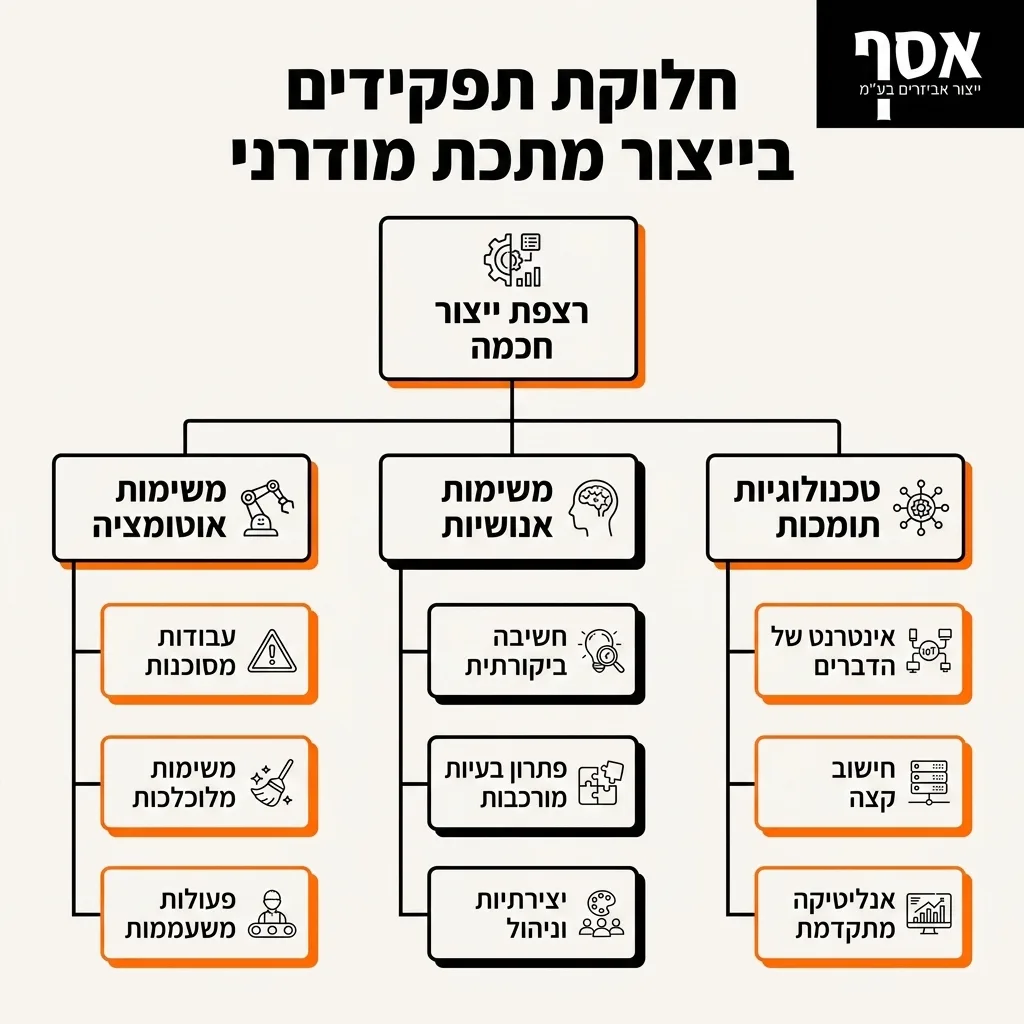
אנו נמצאים עמוק בתוך עידן "תעשייה 5.0". בעוד שתעשייה 4.0 התמקדה בדיגיטציה ובאוטומציה עיוורת שנועדה לייעל תהליכים ולהפחית התערבות אנושית, תעשייה 5.0 מחזירה את האדם למרכז הבמה (Human-Centric Manufacturing). במודל זה, המכונות והמערכות החכמות נועדו להעצים את העובדים, לאפשר להם סביבת עבודה בטוחה יותר, ולפנות את זמנם למשימות הדורשות יצירתיות, חשיבה ביקורתית, ופתרון בעיות מורכבות.
האוטומציה לוקחת על עצמה את העבודות המסוכנות (כמו התקרבות למכבשים בטונות גבוהות), המלוכלכות והמשעממות (ה-3Ds: Dull, Dirty, Dangerous).
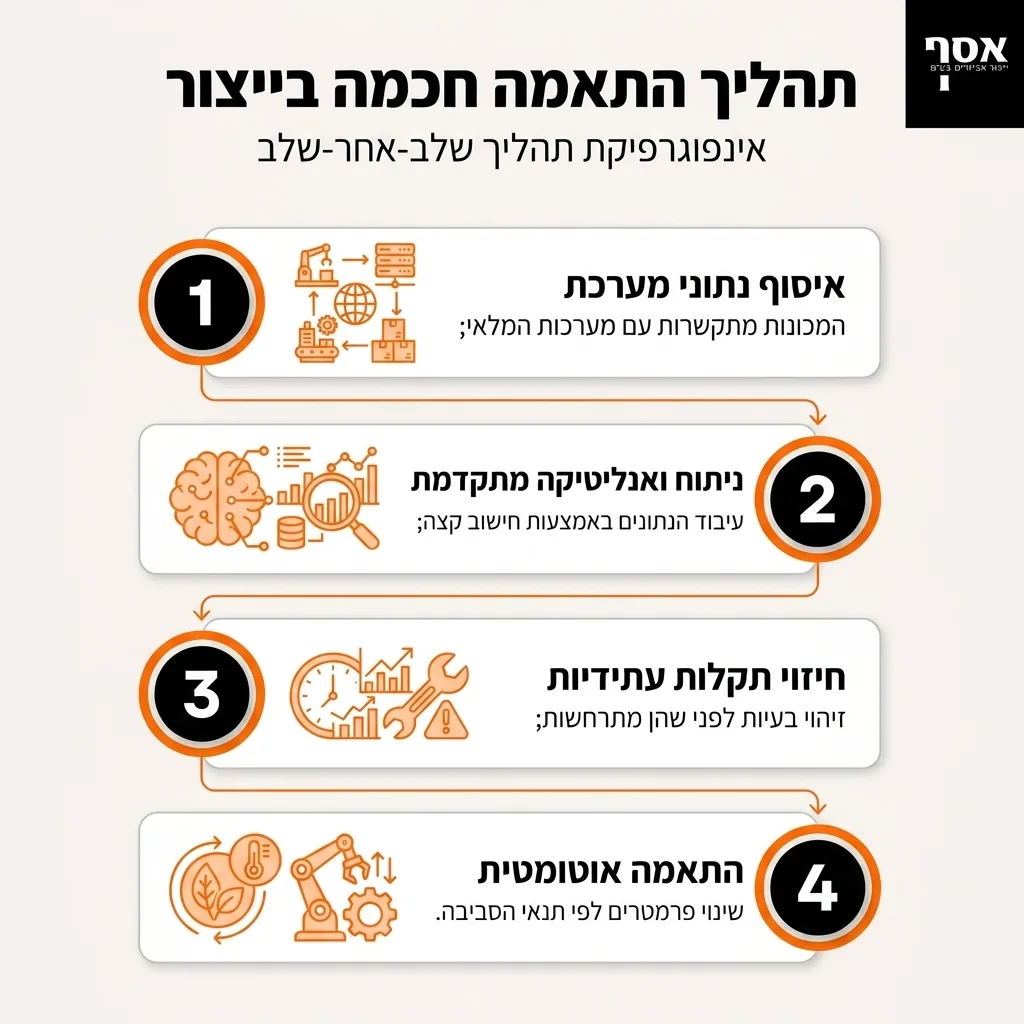
שילוב טכנולוגיות מתקדמות, הכוללות אינטרנט של הדברים התעשייתי (IIoT), חישוב קצה (Edge Computing) ואנליטיקה מתקדמת, מאפשר לחזות תקלות לפני שהן מתרחשות, להתאים את פרמטרי הייצור באופן אוטומטי לשינויים בתנאי הסביבה או בחומר הגלם, ולהגיע לרמות דיוק חסרות תקדים. מנהלי מפעלים מבינים כיום כי ללא אימוץ של מערכות אלו, היכולת להתחרות בשווקים בינלאומיים, בהם מתחרים ממדינות בעלות כוח אדם זול משקיעים גם הם ברובוטיקה, שואפת לאפס. לפיכך, ההשקעה באוטומציה היא קריטית לשמירה על יתרון יחסי בייצור כחול-לבן.
סוגי אוטומציה מרכזיים בייצור מתכת
ענף המתכת והכבישה הוא מהמורכבים שבתעשיות היצרניות. הוא משלב חומרי גלם כבדים, עבודות בחום גבוה, סביבות עתירות חלקיקים ואתגרי בטיחות משמעותיים. על מנת לתת מענה לאתגרים אלו, קווי ייצור מודרניים משלבים מספר סוגים מרכזיים של מערכות אוטומטיות, העובדות בסינרגיה מלאה.
רובוטיקה תעשייתית ושיתופית (קובוטים)
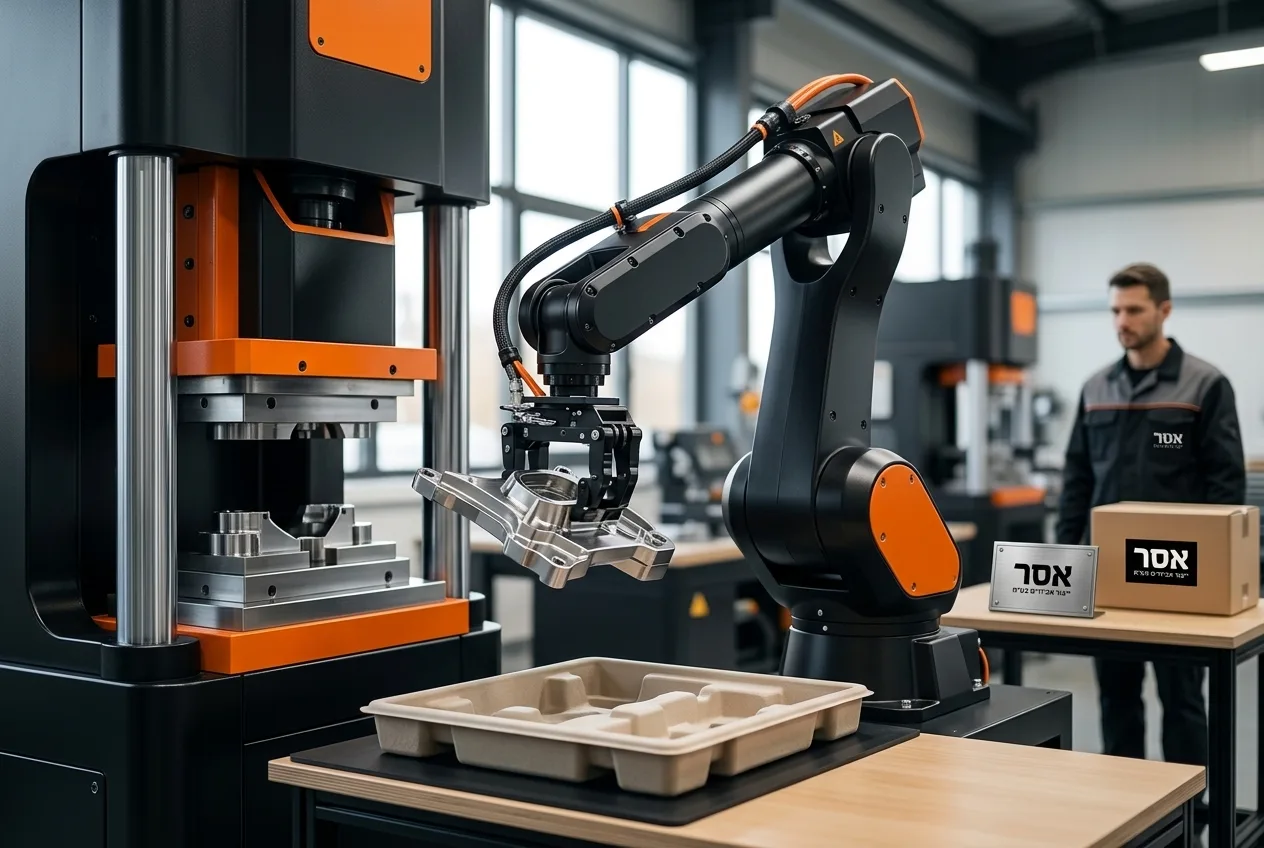
זרועות רובוטיות תעשייתיות (Industrial Arms), בעלות 6 צירים או יותר, הן סוס העבודה המרכזי של מפעלי המתכת. הן מסוגלות להרים משקלים כבדים בדיוק מיקרוני, לבצע משימות כגון טעינה ופריקה של מכבשים כבדים (Press Tending), ולהפעיל כלי ריתוך וחיתוך. בשנת 2026 אנו עדים לנוכחות גוברת של רובוטים בעלי מבנה מתקדם, כולל מערכות דמויות-אנוש (Humanoids) במקרים מסוימים, המותאמים לנווט בסביבות צפופות.
לצד הרובוטים הכבדים, צומח במהירות תחום הרובוטים השיתופיים – קובוטים (Cobots). בניגוד לרובוט המסורתי המחייב גידור בטיחותי (Safety Cages) והפרדה מוחלטת מהעובדים, הקובוט תוכנן לעבוד כתף-אל-כתף עם מפעיל אנושי. הוא מצויד בחיישני מגע ועוצמה (Force/Torque Sensors) רגישים במיוחד, אשר עוצרים את פעולתו מיד עם זיהוי התנגשות חריגה.
הקובוטים מצטיינים במשימות כמו ליטוש סופי, השחזה, בדיקות איכות ויזואליות והכנה לעמדות הרכבה. הקלות שבה ניתן לתכנת אותם (לעיתים פשוט על ידי הולכת הזרוע ידנית למסלול הרצוי) מאפשרת גמישות תפעולית גבוהה גם בייצור סדרות קטנות (High Mix, Low Volume).
מערכות CNC מתקדמות ומרכזי עיבוד
טכנולוגיית ה-CNC (Computer Numerical Control) אינה חדשה, אך בשנת 2026 היא זוכה לשדרוג מהותי. מרכזי עיבוד שבבי מודרניים משלבים בתוכם תהליכי ייצור אוטומטיים במלואם. מחסניות כלים אוטומטיות (ATC – Automatic Tool Changers) המסוגלות להכיל מאות כלים, מערכות מדידה רציפה של בלאי הכלי (Tool Wear Monitoring) המפצות באופן אוטומטי על שחיקת הכרסם או המקדח, ומערכות החלפת משטחים אוטומטיות (Pallet Pools) המאפשרות למכונה לעבוד שעות ארוכות ואף ימים שלמים ללא מגע יד אדם (Lights-out Manufacturing).
מערכות שינוע רובוטיות (AGV ו-AMR)
אחד ה"בזבוזים" הגדולים ביותר במפעל מתכת מסורתי הוא שינוע חומרים. פלטות פח כבדות, חלקים חתוכים, גרוטאות ופסולת זקוקים לתנועה מתמדת. מערכות רובוטיות לשינוע חומרים משנות את פני הלוגיסטיקה הפנים-מפעלית. רכבים מונחים אוטומטית (AGVs) ורובוטים ניידים אוטונומיים (AMRs) אחראים כיום על שינוע חומרי גלם מהמחסן לעמדות החיתוך, ועל העברת חלקי עבודה (Work in Progress – WIP) מעמדה לעמדה.
ההבדל בין השניים קריטי: בעוד AGV דורש מסלול מוגדר מראש (פס מגנטי או סימון לייזר על הרצפה), ה-AMR הוא בעל יכולת ניווט עצמאית מבוססת LIDAR וחיישני ראייה ממוחשבת. הוא ממפה את המפעל (SLAM), יודע לעקוף מכשולים זמניים – כמו מלגזה שעצרה או עובד שחוצה את השביל – ומחשב מסלול מחדש באופן דינמי. יעילות זו מבטיחה שצווארי הבקבוק הלוגיסטיים ייעלמו, ושהמכונות היקרות לא יעמדו בהמתנה לחומר גלם.
אוטומציה בתהליכי ליבה בקו הייצור
יישום אוטומציה אינו נעשה בחלל ריק; הוא חייב להשתלב באופן אורגני בתהליכי הליבה הפיזיים של עיבוד המתכת. נבחן כיצד הטכנולוגיה פוגשת את הברזל בשלבים השונים של הייצור.
חיתוך וכיפוף פחים חכם
תהליכי עיבוד פח נמצאים בחזית החדשנות. בלייזרים לחיתוך פחים בטכנולוגיית סיב (Fiber Laser) ניתן לראות כיום מערכות פריקה וטעינה אוטומטיות (Load/Unload Towers) המנהלות את המלאי בעצמן. המערכת שואבת פלטה גולמית, מבצעת את חיתוך ה-Nesting המיטבי, ופורקת את החלקים החתוכים יחד עם השלד אל מערך אחסון צדדי.
גם תהליכי ניקוב במכבשי כורח (Punch Press) משולבים כיום בצורה חלקה עם מערכות מיון אוטומטיות של החלקים הקטנים הנופלים מבעד לשולחן המכונה.
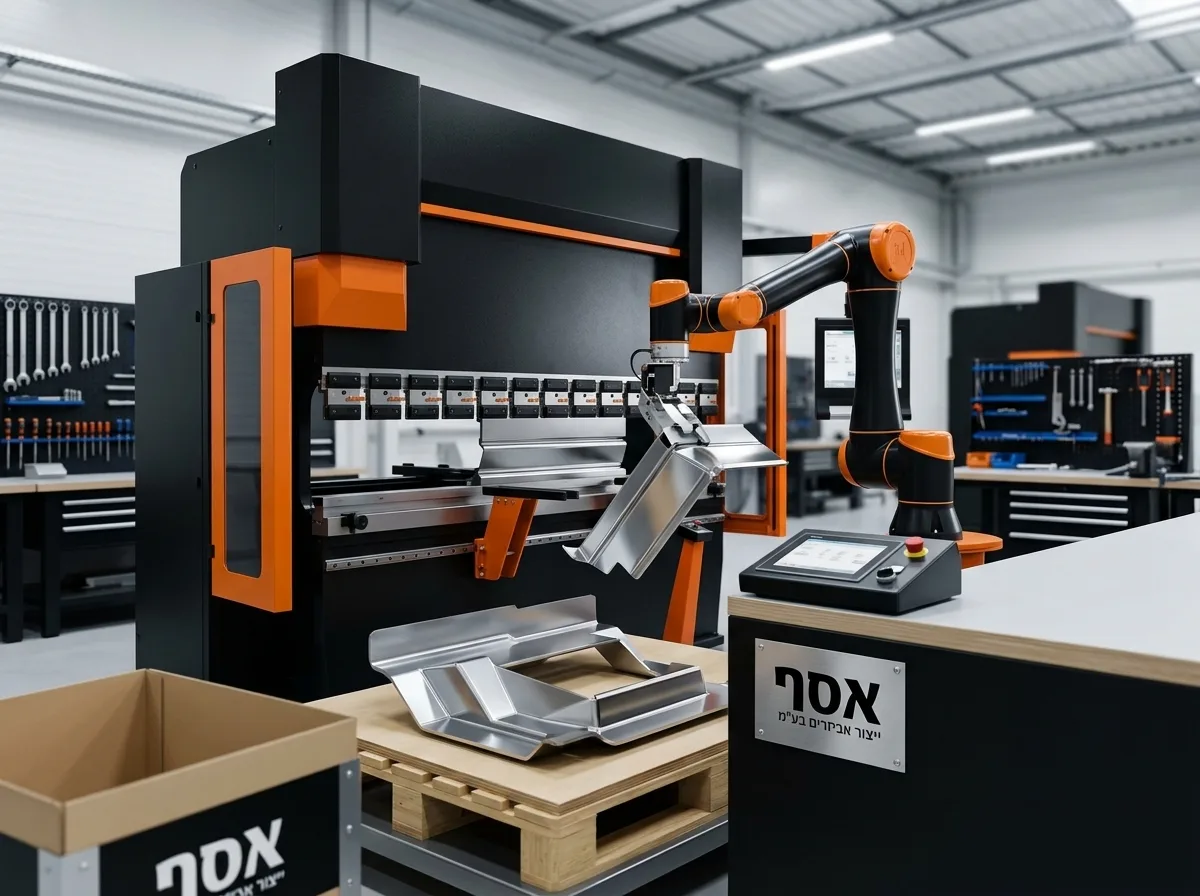
אך האתגר הגדול ביותר היה ונותר בכיפוף. תהליך הכיפוף דורש דיוק זוויתי, הבנה של התכונות המטלורגיות של החומר (כגון חזרה קפיצית – Springback), והתמודדות עם חלקים במגוון גדלים. הפתרון המודרני לביצוע חיתוך וכיפוף פחים מערב רובוטיקה ייעודית למכבשי כיפוף (Press Brakes). המערכת הממוחשבת יודעת לזהות את עובי החומר ואת נטייתו, ומפעילה חיישני מדידת זווית בלייזר בזמן אמת המפקדים על בוכנות הכיפוף לבצע תיקון אקטיבי של עומק החדירה למבלט.
כך, גם בביצוע כיפוף פח נירוסטה שהוא חומר קשה ובעל נטייה לחזרה קפיצית משמעותית, וגם בביצוע כיפוף פח אלומיניום הדורש עדינות כדי למנוע סדקים במבנה הגבישי, הרובוט מספק תוצאה מדויקת בכל מחזור, ללא עייפות אנושית. לשאלה הנוגעת למכונות עצמן ולדילמה סביב מכונת כיפוף פחים הידראולית מול חשמלית: מה ההבדל בדיוק ובמהירות?, המגמה כיום נוטה למכבשים חשמליים מלאים, המשתלבים ביתר קלות עם רובוטים בזכות מהירות תגובה אפסית ודיוק מיקרוני של מנועי סרוו, תוך חיסכון ניכר באנרגיה וללא שימוש בשמנים מזהמים.
טכנולוגיות ריתוך והרכבות
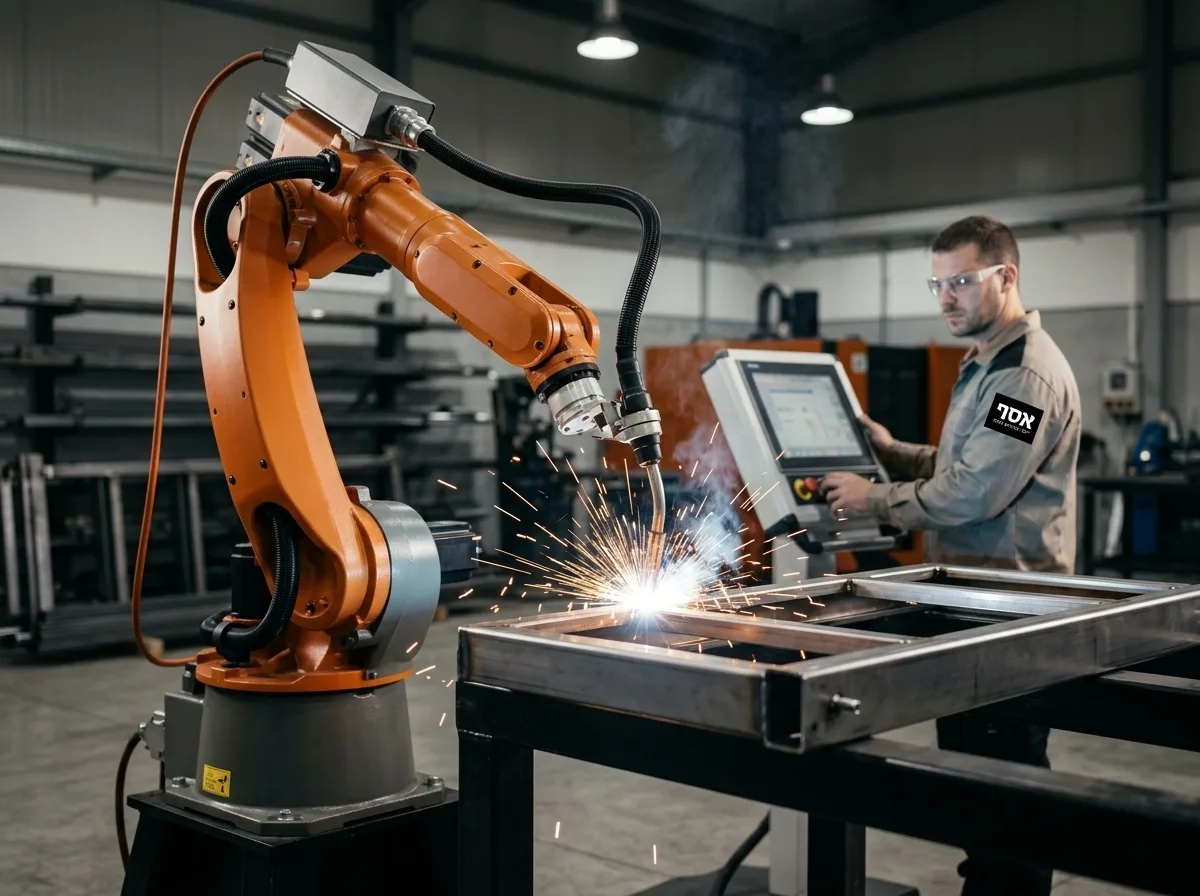
ענף הריתוך סובל שנים רבות ממחסור חמור ברתכים מקצועיים. הפתרון לכך נמצא בריתוך רובוטי מתקדם (Robotic Welding Cells). תאי ריתוך אוטומטיים מאפשרים ביצוע תפרי ריתוך מושלמים לאורך זמן רב. לדוגמה, בתהליך של ריתוך נירוסטה, הדורש מיומנות אדירה לשמירה על חום מדויק למניעת עיוותים ופגיעה בעמידות החלודה, הרובוט מבצע ניטור חום רציף (Heat Input Control) ומתאים את פרמטרי הזרם, המתח ומהירות ההזנה של החוט בזמן אמת.
בנוסף לחלקי פח כבדים, עולם ה-הרכבות אלקטרוניות וזיווד אלקטרוני תעשייתי נהנה כיום ממערכות Pick and Place מהירות במיוחד (SCARA ו-Delta Robots), המסוגלות למקם רכיבים זעירים אל תוך מארזי מתכת בדיוק של חלקיקי מילימטר.
בקרת איכות (QC) באמצעות ראייה ממוחשבת
האיכות אינה נבדקת עוד רק בסוף התהליך, אלא תוך כדי התהליך (In-Process Inspection). שילוב של מצלמות ברזולוציה גבוהה, סורקי תלת-ממד (3D Scanners) ומערכות מדידה אופטיות מאפשר לפקח על כל מידה וחריץ. מצלמות אלו עובדות בסנכרון עם מערכות AI שלומדות לזהות פגמים זעירים – החל משריטות מיקרוסקופיות על הציפוי, דרך סדקי מיקרו באזורי הכיפוף, ועד למדידת פגמים גיאומטריים של מכלולים שלמים.
אוטומציה של ה-QC מונעת העברת חלק פגום לשלב הבא בייצור, חוסכת זמן יקר ומונעת ירידה לטמיון של חומרי גלם יקרים.
שילוב בינה מלאכותית (AI) ולמידת מכונה לייצור חכם
המוח מאחורי השרירים הרובוטיים הוא מערכות הבינה המלאכותית. בשנת 2026, השימוש ב-AI הפך ממושג ערטילאי לכלי עבודה יומיומי במפעלי המתכת. כ-58% מהמנהלים בתעשייה ברחבי העולם כבר מדווחים על שימוש בבינה מלאכותית פיזית לשדרוג תהליכי ייצור, וההערכות מצביעות על זינוק ל-80% בשנים הקרובות. תרומתה של ה-AI מתבטאת במספר נדבכים קריטיים:
1. תחזוקה חזויה (Predictive Maintenance): בניגוד לתחזוקת שבר (תיקון לאחר תקלה) או תחזוקה מונעת (טיפול לפי שעות עבודה), למידת מכונה מנתחת בזמן אמת נתוני רעידות, טמפרטורה, עומס חשמלי וזרם של המנועים באמצעות חיישני IIoT. המערכת יודעת לזהות דפוסים זעירים המעידים על שחיקה מתקרבת של מיסב או ירידת לחץ בצנרת פנאומטית, ומתריעה להזמין חלף מראש ולקבוע טיפול בזמן השבתה מתוכנן. הדבר חוסך מאות אלפי שקלים של עצירות קו לא מתוכננות (Downtime).
2. אופטימיזציה של תהליכים נסיוניים (Digital Twins): המושג "תאום דיגיטלי" הפך לסטנדרט בקרב מהנדסי הייצור. המפעל יוצר מודל וירטואלי מדויק של קו הייצור הפיזי. כאשר מבקשים לבחון שילוב של חלק חדש, המערכת מריצה סימולציות פיזיקליות מתקדמות בסביבה הווירטואלית, בוחנת היכן עלולים להיווצר צווארי בקבוק, כמה חום ייווצר בתהליך העיבוד, וכיצד הזרוע הרובוטית צריכה לנוע כדי להימנע מהתנגשות. ההרצה במציאות מתבצעת רק לאחר שה-AI מצאה את המסלול והפרמטרים האופטימליים.
3. הפחתת פגמים: נתונים עדכניים מראים כי שילוב אלגוריתמים של למידת מכונה באוטומציה תעשייתית יכול להפחית את שיעור הפגמים בייצור חלקי מתכת בכ-30%. המערכת לומדת באופן רציף מקטלוג של מאות אלפי תמונות של חלקים תקינים ופגומים, וככל שעובר הזמן, יכולת הזיהוי והמניעה שלה משתפרת.
אזהרה חמורה – איכות נתונים ואינטגרציה:
הצלחתן של מערכות מבוססות AI תלויה באופן אבסולוטי באיכות הנתונים הנאספים (Garbage In, Garbage Out). זרימת נתונים שגויה, כיול חיישנים לקוי או חוסר סנכרון בין רשתות התפעול (OT) למערכות המידע (IT), עלולים להוביל את המערכת האוטומטית לקבל החלטות שגויות בזמן אמת, מה שיכול להסתיים בפגיעה קשה בציוד, פסילת סדרות ייצור שלמות, ואף סיכון חיי אדם בסביבת העבודה.
מדריך מעשי להטמעת אוטומציה במפעל מתכת קיים
המעבר לאוטומציה מלאה או חלקית אינו קורה בן לילה. הוא דורש תכנון קפדני, ניתוח מעמיק של התהליכים הקיימים והשקעה ראשונית לא מבוטלת. מפעלי מתכת רבים חוששים מהצעד הראשון, מחשש לפגיעה בכושר הייצור השוטף במהלך ההטמעה. להלן מדריך מעשי לפרויקט הטמעה מוצלח, המבוסס על מתודולוגיות עבודה של מפעלי מתכת מתקדמים.
שלבי ההטמעה הקריטיים:
ראשית, יש לבצע מיפוי של צווארי הבקבוק. אין טעם לאטמט עמדה שאינה מגבילה את תפוקת המפעל כולה. אם עמדת הריתוך מעכבת את ההרכבות, יש למקד בה את המאמץ הראשון. שנית, יש לבחון פתרונות מודולריים שיאפשרו צמיחה הדרגתית. התחלה עם קובוט בודד לעבודות ליטוש היא דרך מצוינת לבנות אמון בקרב העובדים ולהרגיל את הארגון לטכנולוגיה החדשה, לפני שמחליפים קו כבישה שלם למערך רובוטי נטול מגע אדם.
התקשורת הארגונית קריטית: יש להסביר לעובדים שהמכונות באות לקחת את העבודה השחורה ולייצר עבורם עמדות ניהול ופיקוח מתקדמות יותר, ולא להחליפם.
צ'קליסט מקיף למנהל המפעל לקראת פרויקט אוטומציה:
- ✓ מיפוי תהליכים עתירי עבודה ידנית חוזרנית, סיכוני בטיחות גבוהים או שיעור פחת (Scrap) משמעותי.
- ✓ הגדרת יעדים מדידים (KPIs): האם המטרה היא העלאת תפוקה ב-20%? הפחתת פגמים? צמצום זמני Setup?
- ✓ בחינת תאימות תשתיתית: וידוא קיומה של תשתית חשמל, אוויר דחוס, ותקשורת רחבת פס אמינה (כגון טכנולוגיית IO-Link שמהווה סטנדרט עולמי לתקשורת בין בקרים לחיישנים ברצפת הייצור).
- ✓ ביצוע הערכת סיכונים (Risk Assessment) מקדמית, במיוחד במקומות בהם רובוטים ועובדים יחלקו מרחב משותף.
- ✓ בחירת אינטגרטור (System Integrator) בעל ניסיון מוכח ספציפית בענף המתכת, תוך מתן דגש על שירות תמיכה מקומי ומהיר.
- ✓ בניית תוכנית הכשרה מסודרת לצוותי התפעול והאחזקה (Upskilling), הכוללת שימוש בכלים דיגיטליים וקריאת נתונים.
ניתוח החזר השקעה (ROI) ומימון פרויקטים תעשייתיים
השאלה הראשונה ששואל כל מנהל כספים או סמנכ"ל תפעול הנוגעת לפרויקט אוטומציה היא: מתי נראה את הכסף חזרה? בעבר, חישוב ה-ROI היה מבוסס בעיקר על חיסכון בעלויות כוח אדם. כיום, בשנת 2026, המודל רחב בהרבה ולוקח בחשבון פרמטרים מורכבים יותר המעידים על ערך אסטרטגי עמוק.
חישוב החזר ההשקעה כולל מצד אחד את ההוצאה ההונית (CAPEX) – רכישת הציוד, הרישיונות התוכנתיים, ציוד הקצה והאינטגרציה. מצד שני, מחושבים החסכונות וההכנסות הנוספות (OPEX savings & Revenue gains): עלייה בשעות הייצור (יכולת לעבוד משמרת שלישית, 24/7 ללא הפסקות במתכונת Lights-out), צמצום דרמטי בעלויות חומרי גלם עקב ירידה בפחת (Scrap reduction), חיסכון בהוצאות אנרגיה עקב התייעלות וניטור של צריכת החשמל, וירידה משמעותית בעלויות הקשורות לתאונות עבודה ותביעות ביטוח.
נתונים מעידים כי מפעלים שמטמיעים ייצור חכם רושמים שיפור של 20% עד 30% בתחרותיות הכוללת, נתון המקצר משמעותית את תקופת החזר ההשקעה, שלרוב עומדת כיום על 18 עד 36 חודשים במערכות כבדות, ועד שנה אחת בלבד במקרה של קובוטים פשוטים.
טבלת השוואה: ייצור מתכת מסורתי מול קו ייצור באוטומציה מלאה ב-2026
| פרמטר מדידה | ייצור מסורתי ידני/חצי אוטומטי | מערך אוטומציה חכמה (2026) |
|---|---|---|
| זמינות ויכולת עבודה רציפה | בינונית – מוגבלת לשעות פעילות המשמרות, תלויה בהפסקות ותחלופת עובדים | ✓ גבוהה מאוד – זרועות רובוטיות מאפשרות עבודה רציפה 24/7 ללא הפסקות |
| שיעור פגמים ובלאי חומר | גבוה (תלוי בגורם האנושי, עייפות בסוף משמרת, חוסר עקביות בכיפוף) | ✓ נמוך מאוד – הפחתה של עד 30% בפגמים בזכות בקרת איכות מבוססת AI |
| זמן כיול (Setup) וגמישות לשינויים | ארוך ומורכב – מצריך החלפת כלי עבודה ומבלטים באופן ידני מלא | ✓ מהיר במיוחד – מערכות מודולריות מאפשרות החלפת כלים ופקודות בלחיצת כפתור |
| רמת סיכון בטיחותי פיזי | גבוה – חשיפה קבועה לחלקי מתכת חדים, חום קיצוני (ריתוך/חיתוך) ומכבשים כבדים | ✓ מזערי – הפחתה משמעותית בסיכון עקב הרחקת האדם מאזורי החיתוך והכבישה המסוכנים |
| חיזוי תקלות אחזקה | תגובתי (ריאקטיבי) – טיפול רק לאחר שבר או לפי טיפול תקופתי עיוור | ✓ פרואקטיבי – שימוש בחיישני Edge ואלגוריתמים לחיזוי תקלות טרם התרחשותן |
אתגרים מרכזיים באוטומציה ב-2026 ואיך להתמודד איתם
למרות היתרונות החד-משמעיים, הדרך למפעל החכם רצופה מהמורות ודורשת ניהול שינוי משמעותי. טעויות בהטמעה עלולות להוביל להפסדים כבדים.
הכשרת כוח אדם ושינוי תרבות ארגונית (האתגר המרכזי)
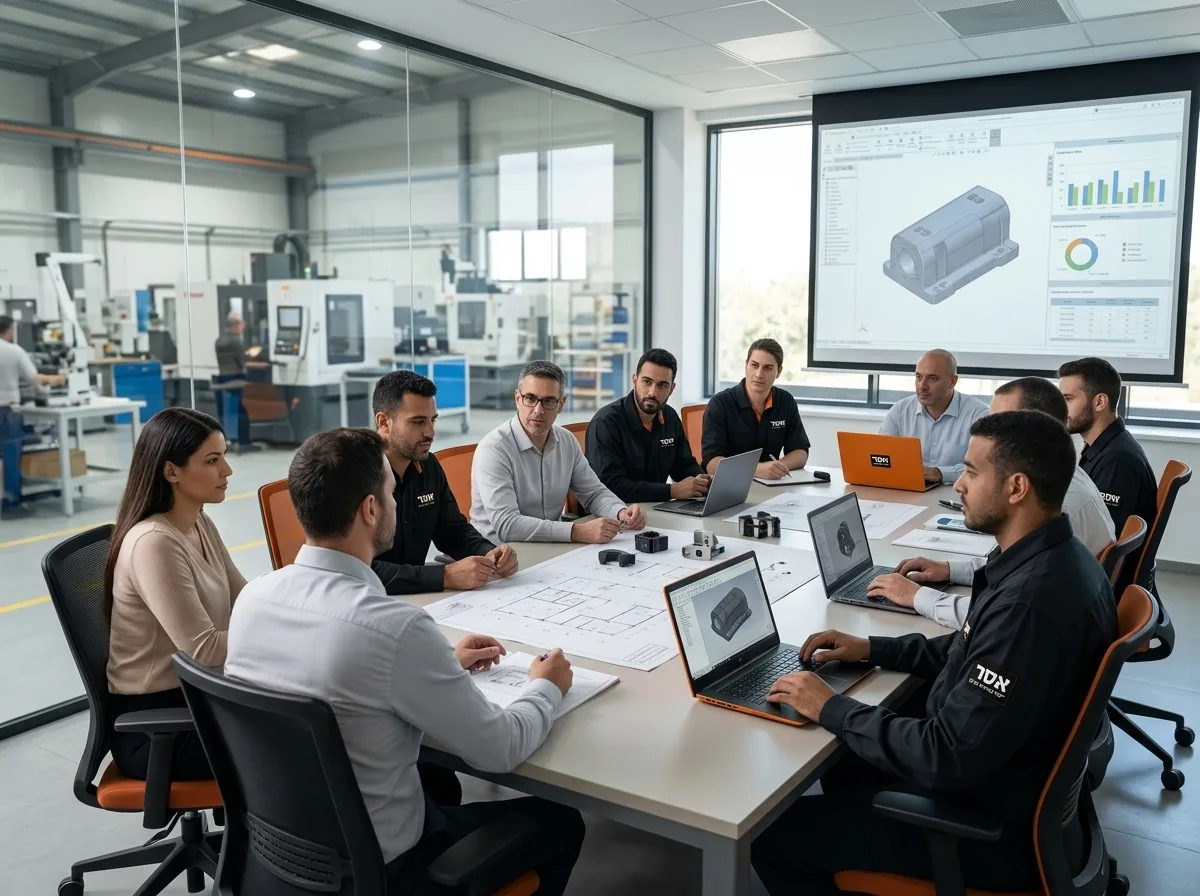
האתגר המרכזי של מפעלי מתכת בשנת 2026 אינו הטכנולוגיה עצמה, אלא ההון האנושי. קיים פער מתרחב בין קצב התקדמותן של המכונות לבין יכולתם של העובדים לתפעל, לנטר ולתחזק אותן. עובדי המפעל נדרשים לבצע קפיצת מדרגה ממפעילי מכונות (Operators) למפקחי מערכות (System Supervisors). ללא השקעה אמיתית וכנה בהון האנושי, המעבר לאוטומציה יכשל קשות.
פתרון חדשני לאתגר זה מגיע מעולם המציאות המדומה (VR) וה-Metaverse התעשייתי: חברות רבות משקיעות כיום בסביבות אימון וירטואליות המאפשרות לעובדים לתרגל הפעלת רובוטים מורכבים וכיבוי תקלות בתרחישי קיצון, מבלי לסכן ציוד יקר או חיי אדם בסביבת העבודה האמיתית.
שימו לב: אוטומציה אינה פתרון "מוצר מדף". יישום לא נכון או בחירת פתרון טכנולוגי גנרי שאינו מותאם לסוגי המתכות, לתפוקות ולצרכים הספציפיים של המפעל שלכם, עלולים להוביל לעלויות אינטגרציה גבוהות באופן בלתי צפוי, בזבוז משאבי ניהול ותסכול רב בקרב העובדים.
אבטחת סייבר תעשייתית (OT Security) ואתגרי בטיחות
חיבור המכונות לרשת חושף את המפעל לאיומים חדשים שבעבר לא היו קיימים בעולם התעשייה המסורתית. מתקפות כופרה (Ransomware) שמכוונות לרצפות ייצור עלולות לעצור קווי עיבוד שבבי ומכבשים, לגרום נזק לציוד דרך שינוי פקודות פיזיות, ולגנוב קניין רוחני (שרטוטי CAD/CAM של פטנטים). פתרונות ההגנה כיום דורשים סגמנטציה מלאה בין רשת התפעול (OT) לרשת המשרדית (IT), ושימוש בחומות אש ייעודיות לפורטוקולים תעשייתיים (כמו Modbus או OPC-UA).
מעבר לסייבר, קיים סיכון בטיחותי פיזי משמעותי עקב עבודת בני אדם לצד קובוטים ו-AMRs. כל תקלה בחיישנים או תכנות לקוי עלולים להוביל להתנגשות חזיתית עם עובד. לכן נדרשת עמידה בתקני בטיחות מחמירים כדוגמת ISO 10218 לרובוטיקה, המגדירים מרחקי בלימה ועוצמות פגיעה מקסימליות.
קיימות וייצור ירוק באמצעות טכנולוגיות אוטומטיות
תעשיית המתכת נחשבת היסטורית לאחת התעשיות המזהמות וצורכות האנרגיה ביותר בעולם. אולם, אוטומציה ומערכות חכמות מאפשרות לשנות את המשוואה ולהפוך למנוע מרכזי בהשגת יעדי הקיימות הארגוניים והגלובליים (ESG). באירופה ובארה"ב רגולציות סביבתיות מחמירות מחייבות מפעלים לנטר ולהפחית את טביעת הרגל הפחמנית שלהם, מה שיצר עלייה דרמטית בביקוש.
למעשה, הביקוש ל"פלדה ירוקה" (Green Steel) – פלדה המיוצרת בתהליכים מופחתי פליטות של גזי חממה – צפוי לגדול בכ-15% עד סוף 2026.
כיצד האוטומציה מסייעת בכך? מערכות ניהול אנרגיה אוטומטיות (EMS) משולבות בקו הייצור מנטרות צריכת חשמל, גז ולחץ אוויר בכל רגע נתון. אלגוריתמים יודעים להכניס מכונות למצב "שינה" כאשר נוצר צוואר בקבוק במורד הקו, ובכך לחסוך מאות קילוואט לשעה. מעבר לכך, אוטומציה מדויקת מקטינה משמעותית את כמות חומר הגלם ההולך לאיבוד בתהליכי חיתוך, כבישה וגימור.
מערכות Nesting (קינון) המנוהלות על ידי AI מנצלות כל סנטימטר מרובע של הפלטה. פחות גרוטאות משמעותן פחות חומר גלם שיש לשנע, להתיך מחדש ולעבד, תהליך החוסך אנרגיה עצומה ומפחית זיהום.
מחקרי מקרה (Case Studies): הצלחות ממפעלים בישראל
על מנת להמחיש את השפעת האוטומציה, ניתן להתבונן ביישומים שבוצעו במפעלי עיבוד מתכת מודרניים בישראל. הפרויקטים ממחישים כיצד השקעה בטכנולוגיה מתורגמת ישירות לרווח תפעולי ולאיכות בלתי מתפשרת.
מקרה בוחן 1: ייצור חלקים תעופתיים בטולרנסים אפסיים
מפעל ישראלי הנדרש לייצר רכיבי אלומיניום קריטיים לתעשיית התעופה סבל משיעור פסילות של 8% בתהליך הכיפוף בשל חזרה קפיצית וחוסר אחידות בחומר הגלם. המפעל הטמיע תא כיפוף רובוטי הכולל מערכת מדידת זווית בלייזר בזמן אמת ומערכת AI הלומדת את תכונות הפח תוך כדי העבודה ומפצה על סטיות.
התוצאה: ירידה לשיעור פגמים של 0.5% בלבד, ויכולת להכפיל את כושר הייצור על ידי הפעלת הרובוט לאורך כל סופי השבוע (Lights-out) ללא צורך בהשגחת מפעיל. תהליך אודות החברה המייצרת חשף כי החזר ההשקעה עמד על 14 חודשים בלבד.
מקרה בוחן 2: זיווד תעשייתי משולב עם אוטומציה
יצרן מארזי אלקטרוניקה לשוק הרפואי שילב קובוטים בעמדות ההרכבה והליטוש. בעבר, הליטוש הסופי של מארזי הנירוסטה התבצע ידנית – עבודה שוחקת שיצרה פציעות ידיים ורמות גימור משתנות. באמצעות הכנסת קובוט עם חיישני כוח, הובטחה רמת גימור כירורגית אחידה לכלל המוצרים, תוך הפניית העובדים מתפקיד הליטוש לתפקידי ביקורת איכות ויזואלית ותכנון משימות למערכות החדשות. סביבת העבודה הפכה לנקייה יותר, בטוחה יותר ובעלת תפוקה יציבה לאורך כל שעות היום.
הטיפ של אסף ייצור אביזרים בע"מ
"המעבר לייצור אוטומטי במפעל מתכת אינו רק עניין של קניית מכונה מהירה יותר, אלא שינוי עמוק בתפיסת העולם הארגונית. הניסיון שלנו מלמד שהשקעה בטכנולוגיה חייבת לבוא יד ביד עם השקעה בהדרכת הצוות. כאשר העובד מבין שהרובוט בא לשרת אותו ולהפוך את סביבת העבודה שלו לבטוחה ולמתקדמת יותר, ההתנגדויות נעלמות והמפעל זוכה לזינוק חסר תקדים באיכות הגימור, במהירות האספקה ובתחרותיות העולמית שלו. אוטומציה בשנת 2026 היא המפתח לקיימות, לבטיחות ולצמיחה עסקית בענף הכבישה והמתכת."
שאלות נפוצות
האם אוטומציה מתאימה גם למפעלי מתכת קטנים ובינוניים?
בהחלט. בעוד שבעבר מערכות רובוטיות דרשו השקעות ענק שהצדיקו את עצמן רק בסדרות ייצור של מאות אלפי חלקים זהים (High Volume, Low Mix), כיום, בשנת 2026, פתרונות מודולריים כגון קובוטים, תוכנות קלות לתכנות ומערכות כיוון (Setup) אוטומטי מהיר מאפשרים הצדקה כלכלית גם ליצרני סדרות קטנות ומותאמות אישית.
מהו זמן החזר ההשקעה (ROI) הממוצע למערכת רובוטית במפעל מתכת?
זמן החזר ההשקעה תלוי בסוג המערכת, אך באופן כללי, עבור תאי כבישה או כיפוף רובוטיים מלאים מדובר על תקופה הנעה בין 18 ל-36 חודשים. עבור קובוטים המיועדים למשימות פשוטות של פריקה, טעינה או ליטוש, ה-ROI יכול להיות מהיר מאוד ולהחזיר את עצמו בתוך 8 עד 14 חודשים, תודות לחיסכון בפחת ובעלויות הפעלת המשמרות הנוספות.
איך מתמודדים עם סכנות בטיחות של מערכות רובוטיות ליד עובדים?
הבטיחות מנוהלת במספר רבדים. רובוטים תעשייתיים גדולים מגודרים עם חיישני וילון אור (Light Curtains) ונעילות דלתות לעצירת חירום. ברובוטים שיתופיים (קובוטים), המערכת מצוידת בחיישני כוח רגישים שעוצרים את תנועת הזרוע במקרה של התנגשות קלה בעובד. בנוסף, חלה חובה לבצע הדרכות בטיחות שוטפות ותקופתיות ולהקפיד על תקני ISO מתאימים.
מה ההבדל בין תעשייה 4.0 לתעשייה 5.0 בתחום המתכת?
בעוד תעשייה 4.0 שמה דגש על אוטומציה עיוורת, דיגיטציה, קישוריות ו-IoT במטרה להפחית את הצורך בעבודה אנושית ולייעל את הייצור טכנית, תעשייה 5.0 (שבה אנו נמצאים כיום) שמה את האדם בחזרה במרכז. המטרה היא סינרגיה בין מכונה לאדם – המכונה מבצעת את המשימות הסיזיפיות והמסוכנות, והעובד מתמקד בפיקוח, באופטימיזציה ובפתרון בעיות, תוך דגש גם על קיימות וייצור ירוק.
האם רובוטים יכולים לבצע כיפוף פחים מורכב במדויק?
כן, ופעמים רבות בצורה מדויקת ועקבית יותר ממפעיל אנושי. תאי כיפוף רובוטיים חכמים מצוידים בחיישני לייזר למדידת זווית הכיפוף בזמן אמת. הם מבצעים תיקונים תוך כדי תנועה כדי לפצות על "חזרה קפיצית" של חומרים כמו נירוסטה, ומסוגלים לאחוז ולתמרן חלקים כבדים במיוחד באופן המונע עיוותים.
כיצד בינה מלאכותית (AI) מסייעת בבקרת איכות של חלקי מתכת?
מערכות AI משתמשות באלגוריתמים של ראייה ממוחשבת הלומדים לזהות חריגות ופגמים מיקרוסקופיים, כגון סדקי מאמץ לאחר כיפוף, אזורים שלא רותכו כראוי, או שריטות בגימור. הן משוות כל חלק המצולם במערכת למודל התלת-ממדי ולמיליוני תמונות ממסד הנתונים שלהן, מה שמוביל להפחתה של כ-30% בפגמים שמגיעים לשלב הסופי.
לסיכום
לסיכום, שנת 2026 מהווה קו פרשת מים עבור תעשיית המתכת בישראל ובעולם. הטמעת אוטומציה אינה מתמצית רק בהאצת קצב הייצור; מדובר בגישה הוליסטית (תעשייה 5.0) המשפרת בצורה דרמטית את איכות המוצרים, מגבירה את בטיחות העובדים, ומהווה נדבך הכרחי בדרך לפתרונות ייצור ירוקים וברי קיימא. שילוב טכנולוגיות כגון רובוטיקה תעשייתית, קובוטים גמישים, חיזוי תקלות מבוסס AI, ומערכות כיפוף וריתוך מתקדמות, מאפשר למפעלי המתכת להבטיח את תחרותיותם בזירה הגלובלית.
המעבר עשוי להיות מאתגר, בייחוד בכל הנוגע להכשרת כוח האדם ואבטחת נתונים, אך עם תכנון נכון, בחירת אינטגרטורים מנוסים והשקעה באנשים, החזר ההשקעה מהיר וברור. חברת אסף ייצור אביזרים בע"מ גאה להוביל את חזית הטכנולוגיה בענף הכבישה והמתכת, ומזמינה אתכם להצטרף למהפכת הייצור החכם, לייעל תהליכים ולהזניק את הפעילות העסקית שלכם אל המחר.


