נכתב בתאריך 9 באוגוסט 2026
נקודות חשובות מהמאמר
ניקוב פחים עבור יישומים אלקטרוניים הוא תהליך הנדסי מורכב המחייב רמת דיוק של עד אלפית המילימטר.
האתגר המרכזי הוא יצירת צפיפות חורים גבוהה (לעתים מעל 60% שטח פתוח) מבלי לגרום לעיוותים או קריסה של הפחים הדקים.
השימוש במבלטים פרוגרסיביים ומכונות CNC חדישות מאפשר ייצור המוני בקצב מהיר תוך שמירה על טולרנסים אפסיים. בחירת ספק שהוא One-Stop-Shop מבטיחה סנכרון מלא משלב התכנון ועד למוצר המוגמר.
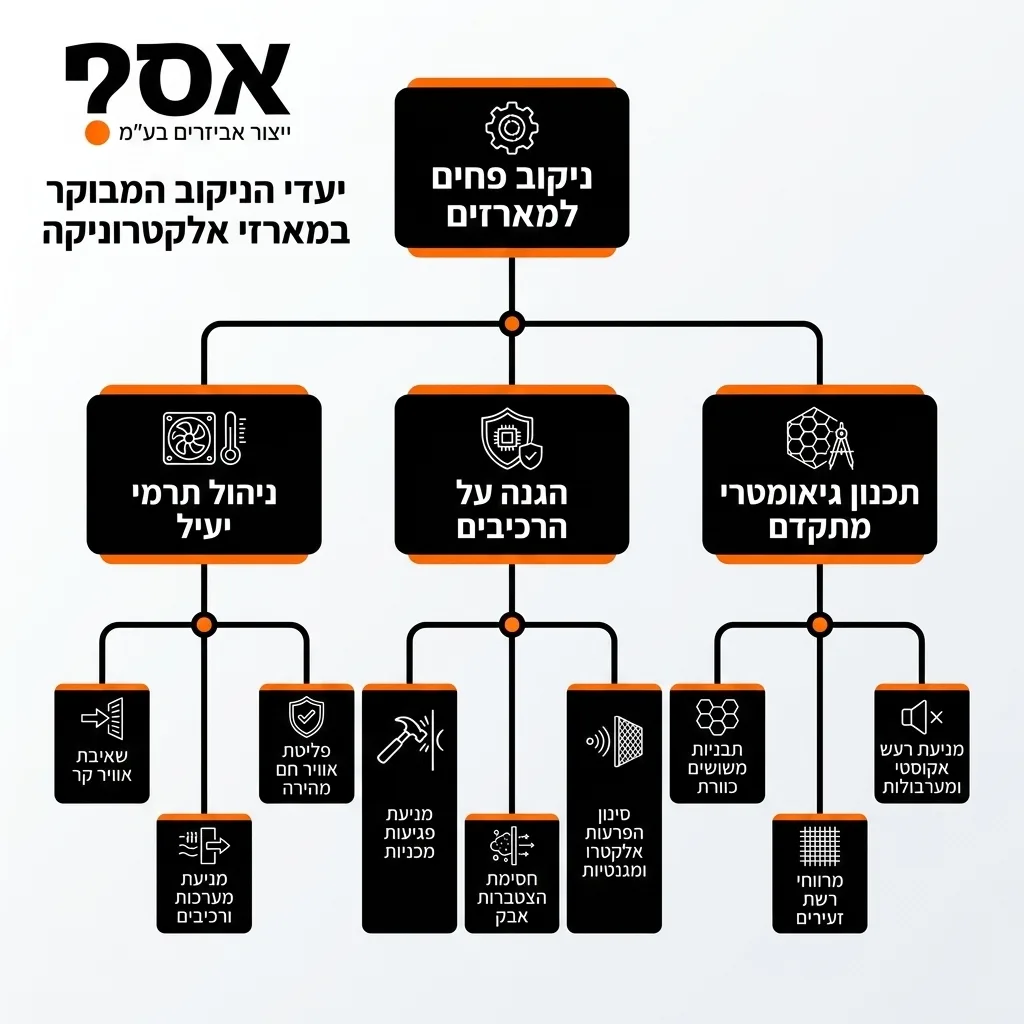
בעידן שבו כוח המחשוב מזנק והרכיבים הופכים לזעירים יותר, ניהול החום בתוך מארזים אלקטרוניים הפך לאתגר הנדסי קריטי. בשנת 2026, שרתים, מערכות תקשורת וציוד צבאי מייצרים חום חסר תקדים הדורש פיזור מיידי. הפתרון היעיל ביותר הוא תכנון אווירודינמי חכם המבוסס על ניקוב פחים מדויק וצפוף.
יצירת מארז מחורר אינה מסתכמת רק בעשיית חורים במתכת. מדובר במדע מדויק של יצירת אלפי פתחי אוורור זעירים (High Density Perforation) תוך שמירה על השלמות המבנית של הפח. כל סטייה של עשירית המילימטר עלולה להוביל לעיוות החומר, לפגיעה בהרכבת המכלול, או גרוע מכך – לכשל תרמי של המערכת כולה.
כדי לעמוד בדרישות המחמירות של תעשיית האלקטרוניקה והתעשיות הביטחוניות, נדרשת מומחיות עמוקה בטכנולוגיות כבישה וניקוב. טכנולוגיות מתקדמות המשלבות עיבוד ממוחשב עם כלי חיתוך מיוחדים מאפשרות היום להגיע לתוצאות שבעבר נחשבו לבלתי אפשריות. במדריך המקיף שלפניכם, נצלול לעומק תהליך הניקוב הייעודי לאלקטרוניקה, ננתח את האתגרים הטכניים, ונחשוף כיצד תכנון נכון מבטיח ייצור סדרתי איכותי ויציב.
המבוא לניקוב פחים בתעשיית האלקטרוניקה בשנת 2026
תעשיית האלקטרוניקה מתפתחת בקצב מסחרר. עם כניסת טכנולוגיות בינה מלאכותית ועיבוד נתונים מאסיבי לכל תחומי החיים, הציוד האלקטרוני נדרש לבצע יותר פעולות בשבריר שנייה. כתוצאה מכך, רכיבי הסיליקון והמעבדים פולטים כמויות עצומות של אנרגיית חום. ללא מנגנון פיזור חום יעיל, המערכות קורסות במהירות.
כאן נכנס לתמונה תהליך הניקוב. ניקוב מבוקר של מעטפת המתכת מאפשר זרימת אוויר טבעית או מאולצת (באמצעות מאווררים) אל תוך המארז. המטרה היא ליצור שטח פנים פתוח מקסימלי, שיאפשר לאוויר קר להיכנס ולאוויר חם להיפלט, תוך הגנה על הרכיבים הרגישים מפני פגיעות מכניות, אבק והפרעות אלקטרומגנטיות (EMI).
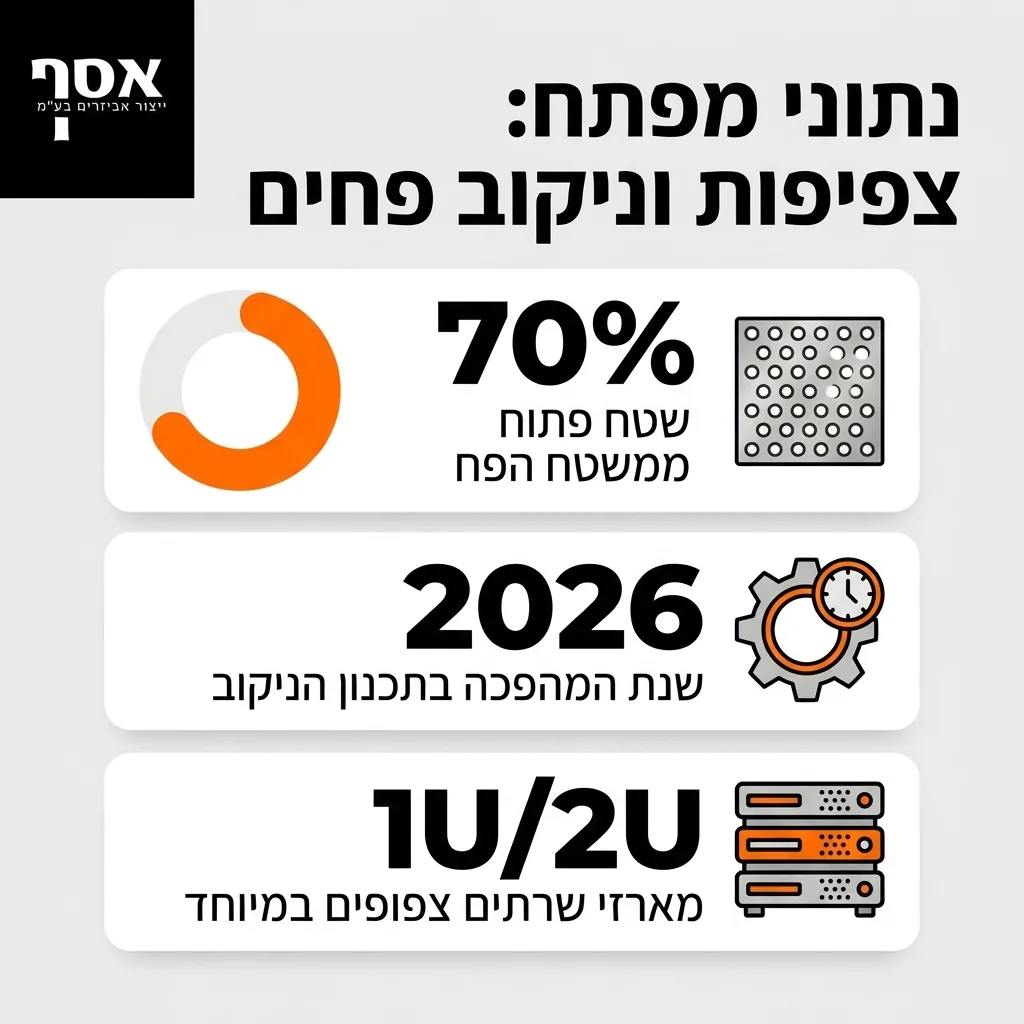
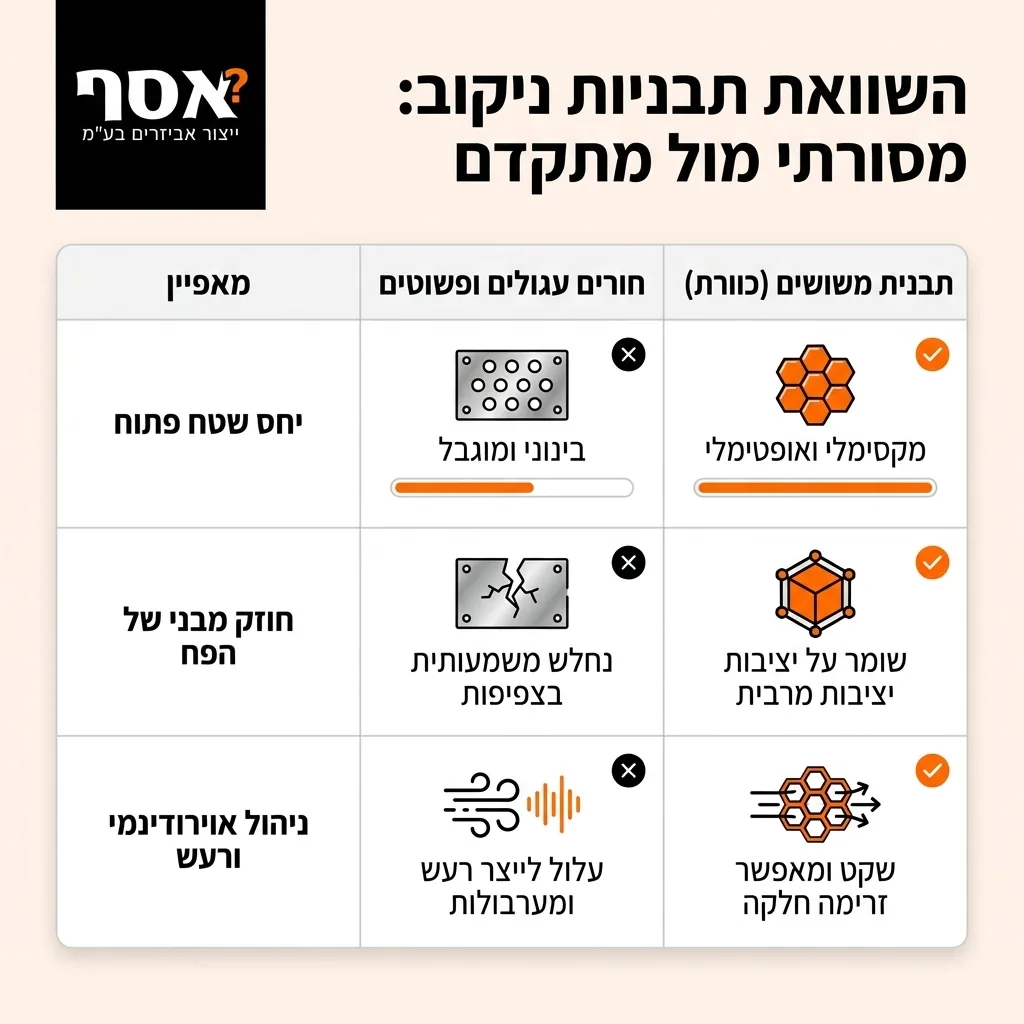
בשנת 2026, הדרישה לניקוב פחים לאלקטרוניקה עברה מהפכה. לא עוד חורים עגולים ופשוטים, אלא תבניות הנדסיות מורכבות. המארזים החדשים דורשים דוגמאות ניקוב כמו משושים (כוורת) המעניקים את יחס השטח הפתוח הטוב ביותר ביחס לחוזק המבני של הפח.
הדרישה התרמית של מארזי שרתים ותקשורת
מארזי שרתים (Rackmount enclosures) כגון שרתי 1U או 2U צפופים במיוחד. במרחב כה מוגבל, כל מילימטר מרובע של הפח מנוצל. מהנדסי תרמיקה מחשבים בדיוק כמה זרימת אוויר (CFM) נדרשת כדי לשמור על טמפרטורת עבודה תקינה.
כדי לעמוד ביעדים אלו, הפח המרכיב את חזית או גב השרת חייב לעבור ניקוב מאסיבי. לעיתים נדרש להגיע למצב שבו 60% עד 70% ממשטח הפח מורכב מחלל ריק. יצירת מצב כזה מחלישה משמעותית את חוזק החומר, וזהו האתגר הראשון והמרכזי של יצרן המתכת.
על פי מחקרים ומקורות מוסמכים העוסקים בתכנון מפזרי חום (Heat sinks) ומארזים, צורת החור וסידור החורים משפיעים ישירות על המערבולות האוויריות. חורים המנוקבים בצורה לא סימטרית עלולים ליצור רעש אקוסטי גבוה כאשר האוויר נשאב דרכם, פגם שאינו מקובל בחוות שרתים מודרניות.
המעבר לתכנון בצפיפות גבוהה (High Density Perforation)
ניקוב בצפיפות גבוהה פירושו יצירת אלפי חורים במרחקים זעירים זה מזה. המרחק בין חור לחור מכונה "רשת" (Webbing). כאשר מנקבים פחים דקים, הרשת הזו הופכת לעדינה ושברירית מאוד. אם הרשת דקה מעובי הפח עצמו, סכנת הקריעה של החומר בעת פעולת המכבש מזנקת.
ייצור מכלולים בצפיפות כזו מחייב שימוש בכלים מדויקים להפליא ובמערכות בקרת סטייה. כל מכה של מכבש הניקוב מפעילה לחץ אדיר על הפח. כאשר הצפיפות גבוהה, הלחצים מצטברים וגורמים למתחים פנימיים בחומר הגלם.
המומחיות בביצוע תהליך זה היא ההבדל בין מוצר איכותי המשדרג את המערכת האלקטרונית, לבין מוצר נחות שגורם לתקלות ועיכובים בפס ההרכבה של הלקוח הסופי. חברות ביטחוניות ואזרחיות אינן יכולות להתפשר על איכות זו.
טכנולוגיות ניקוב מתקדמות: CNC וכבישה סדרתית
ייצור פחים מנוקבים לאלקטרוניקה נשען היום כמעט בלעדית על טכנולוגיות אוטומטיות מתקדמות. טכנולוגיית CNC (Computer Numerical Control) מאפשרת תרגום מדויק של שרטוטי התלת-ממד מקובץ התכנון, אל תנועות פיזיות של מכונות תעשייתיות כבדות.
בניגוד לשיטות ישנות שדרשו התערבות ידנית רבה, שילוב של ניקוב CNC משולב: חיתוך ועיצוב (Forming) בפעולה אחת מאפשר להפיק חלקים מורכבים בזמן שיא. מכונות הניקוב המודרניות מחליפות כלים תוך שניות, מזהות את עובי החומר ומתאימות את עוצמת המכה באופן אוטומטי.
התפתחות הטכנולוגיה הביאה עמה מכונות בעלות כושר לחיצה עצום של 25 עד 30 טון, המסוגלות לעבד גיליונות פח במידות של 4000×1500 מ"מ. למרות הגודל והכוח, הדיוק נשמר ברמות של עשיריות ואף אלפיות המילימטר, נתון שהוא בבחינת חובה בתעשייה הזעירה.
ניקוב CNC – כוח, דיוק ומהירות
מכונת ניקוב CNC פועלת באמצעות תוף (Turret) או מחסנית כלים המכילה עשרות מבלטים שונים. כאשר המכונה פועלת, היא מניעה את הפח על גבי שולחן מברשות או כדורים במהירות גבוהה, בעוד ראש הניקוב מכה בחומר במקומות המדויקים.
היתרון הגדול של ניקוב בטכנולוגיה זו בתעשיית האלקטרוניקה הוא המהירות. בעוד שחיתוך לייזר נאלץ לעבור על כל ההיקף של כל חור זעיר, מכונת הניקוב מייצרת את החור במכה אחת. כאשר מדובר בפאנל הכולל 5,000 חורים, יתרון המהירות של הניקוב הוא קריטי והופך את הייצור הכלכלי לאפשרי.
בנוסף ליצירת חורים, הכלים המודרניים מאפשרים ביצוע פעולות משלימות באותה תחנה. ניתן ליצור שקעים לראשי ברגים (Countersinks), הבלטות קטנות לקשיחות, לולאות הארקה, וכן הברגות זעירות בתוך הפח – הכל ללא צורך בהעברת החלק למכונה נוספת.
מבלטים פרוגרסיביים לייצור המוני
כאשר פרויקט עובר משלב אב-טיפוס (פיילוט) לייצור המוני בסדרות גדולות, טכנולוגיית הניקוב עוברת לשלב הבא: שימוש במכבשים כבדים ובמבלטים פרוגרסיביים. זוהי התמחות ייחודית הדורשת ידע הנדסי רב, והיא מאפשרת לייצר חלקים בקצב של עשרות ומאות חתיכות בדקה.
במבלט פרוגרסיבי, סרט פח רציף מוזן לתוך המכבש. המבלט מחולק למספר תחנות עבודה. בכל ירידה של המכבש, מבוצעת פעולה שונה על הפח – החל מניקוב חורי האוורור, דרך חיתוך הצורה החיצונית, ועד לכיפוף הסופי. בסוף התהליך נופל חלק מוגמר לחלוטין אל מיכל האיסוף.
תכנון מבלט כזה עבור רכיבי אלקטרוניקה עדינים הוא משימה מאתגרת. על המהנדסים לחשב במדויק את המרווחים (Clearances) בין זכר המבלט לנקבה שלו. מרווח שגוי יוביל לגרדים (Burrs) – שבבי מתכת זעירים שעלולים לנתק מעגלים חשמליים או לפצוע את המרכיבים בקו הייצור.
כאשר אתם מתכננים מארז אלקטרוני בעל צפיפות חורים גבוהה, התייעצו איתנו כבר בשלב השרטוט. בחירת גיאומטריה נכונה של חורים תאפשר לנו ליישם כלי ניקוב סטנדרטיים המצויים ברשותנו, מה שיחסוך לכם אלפי שקלים בעלויות הקמה וייצור של כלים ייעודיים, ויקצר את זמן האספקה משמעותית.
אתגרים ייחודיים בניקוב לאלקטרוניקה: התמודדות עם עיוותים
עבודה עם פחים דקים בעוביים שבין 0.5 ל-1.5 מ"מ, הנפוצים כל כך בזיווד אלקטרוני, טומנת בחובה מכשולים פיזיקליים משמעותיים. האתגר המרכזי שכל מהנדס מתכת מתמודד איתו הוא עיוות החומר (Warping).
כאשר מכבש הניקוב חודר את המתכת, הוא לא רק חותך אותה; הוא גם מותח ולוחץ אותה בקצוות החור. הלחץ המקומי הזה יוצר מאמצים שיוריים (Residual stresses) בתוך מבנה הגביש של המתכת. כאשר מנקבים אלפי חורים בשטח קטן, המאמצים הללו מצטברים.
התוצאה של מאמצים אלו היא שהפח השטוח מאבד את ישרותו ומתחיל להתעקל או להתגלי. במארז אלקטרוני, פאנל מעוות משמעותו שחורי הברגים לא יתאימו לשלדה, והמוצר ייפסל בביקורת האיכות. התמודדות עם תופעה זו מחייבת אסטרטגיית ייצור חכמה.
אסטרטגיות פריסה להפחתת מאמצים
כדי למנוע את עיוות הפח, לא מנקבים את החורים לפי סדר רציף מצד אחד של הפח לצדו השני. במקום זאת, מערכות התכנון הממוחשבות מנחות את מכונת ה-CNC לנקב בדפוס אקראי לכאורה, בדילוגים (Staggered punching).
שיטה זו מפזרת את חום העיבוד ואת המאמצים המכניים על פני כל שטח הפח באופן אחיד. במקרים של פחים דקים במיוחד, משתמשים בכלים מיוחדים בעלי חיתוך זוויתי, אשר מקטינים את כוח החדירה הנדרש ומפחיתים משמעותית את הזעזוע שהחומר סופג.
שלב נוסף במניעת עיוותים הוא התאמה מדויקת בין עובי החומר, סוג המתכת, וגודל החור. כלל אצבע בהנדסת פח קובע שקוטר החור המינימלי לא יפחת מעובי החומר, ואילו רוחב הרשת בין החורים לא יפחת אף הוא מעובי הפח. חריגה מכללים אלו מצריכה טכניקות מיוחדות וכלים יקרים.
תכנון פריסת ניקוב בדילוגים (Staggered pattern) המפזרת את הלחצים המכניים באופן שווה על פני כל שטח הפח, תוך שמירה על רוחב רשת (Webbing) הגדול מעובי החומר למניעת קריסה.
ניקוב של כל החורים ברצף לינארי שורה אחר שורה באותו אזור, פעולה המרכזת את כל הלחצים השיוריים בנקודה אחת ומובילה בהכרח להתעקמות (גליות) של פנל התקשורת הדק.
מניעת היווצרות שבבים וגרדים (Burrs)
בעוד שבתעשיות כבדות נוכחות של גרד קל על קצה החור עשויה להיות נסלחת, בתעשיית האלקטרוניקה זהו פגם אנוש. שבב מתכת קטן שנופל מתוך חור האוורור עלול לנחות על לוח אם, ליצור קצר חשמלי, ולגרום לנזק של עשרות אלפי שקלים.
בנוסף, מארזים אלו עוברים טיפולי שטח קפדניים כגון צביעה באבקה, ציפוי אנודייז או אלודין. גרדים בולטים מונעים ציפוי אחיד, גורמים לחשיפת המתכת החשופה לקורוזיה, ופוגעים במראה האסתטי של המוצר הסופי.
כדי למנוע זאת, אנו במפעל מיישמים בקרת שחיקה מחמירה על כלי הניקוב. השחזה קבועה של המבלטים, התאמה מיקרונית של המרווחים, ושימוש במכונות ליטוש והורדת גרדים (Deburring) אוטומטיות כשלב סופי, מבטיחים מארז חלק ונקי לחלוטין.
חשיבות הדיוק והטולרנסים ביישומים אלקטרוניים
תכנון הנדסי של מארזים צבאיים או שרתי תקשורת מחייב התייחסות לטולרנסים (סיבולת) מחמירים ביותר. הטולרנס מגדיר את סטיית התקן המותרת מהמידה הרשומה בשרטוט. באלקטרוניקה מודרנית, הטולרנסים נמדדים במאיות המילימטר.
הצורך בדיוק קיצוני נובע מכך שחלקי הפח המנוקבים צריכים להתממשק עם רכיבים אחרים – כרטיסים אלקטרוניים (PCB), מחברים, מתגים ומסילות. כאשר מרכיבים מכלול המכיל עשרות חלקים, סטיות זעירות בכל חלק מצטברות לסטייה כוללת גדולה המונעת את סגירת המארז.
השגת רמות דיוק כאלה תלויה באיכות המכונות, בסוג הבקר הממוחשב, ובניסיון של מפעיל ה-CNC. אנו מקפידים על כיול תקופתי מחמיר של כלל ציוד הייצור במפעל כדי להבטיח עמידה בתקנים המחמירים ביותר.
השפעת פעולות משלימות על הדיוק
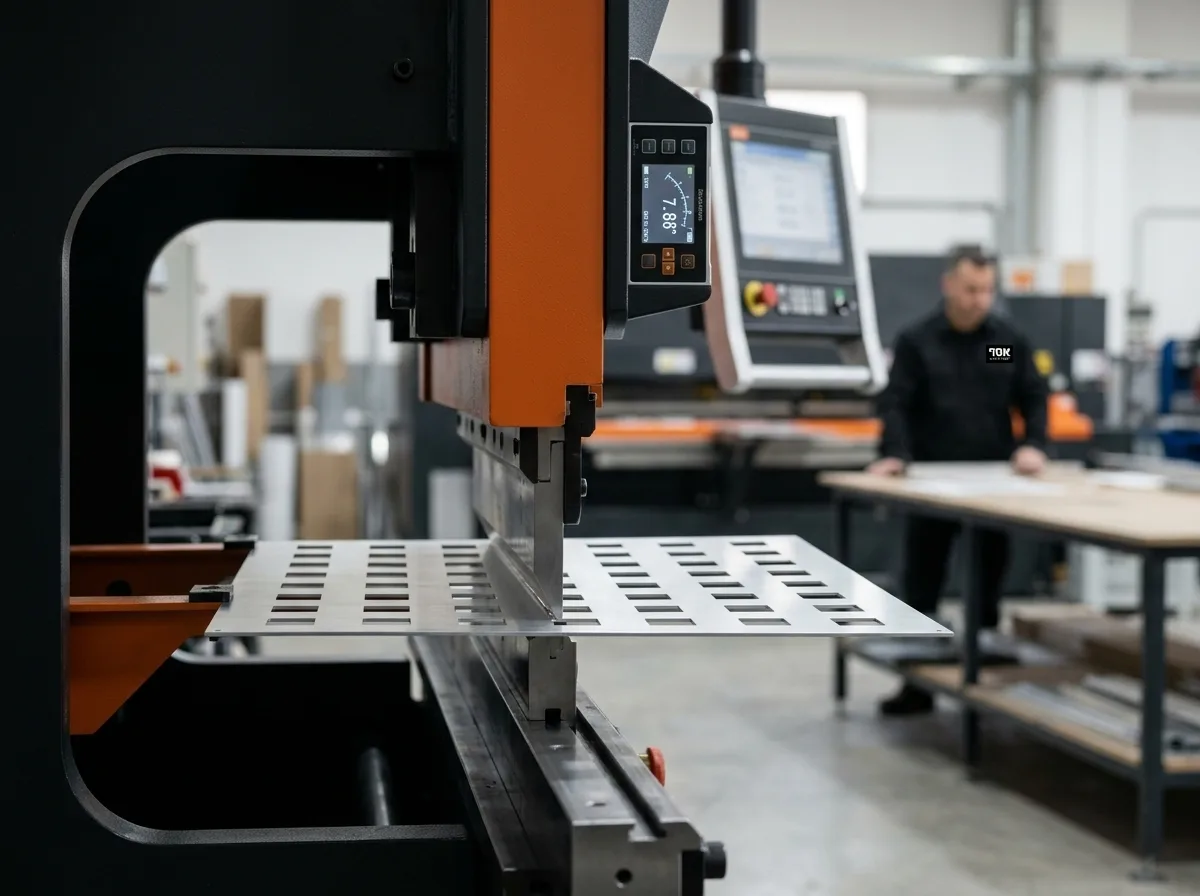
לעיתים קרובות, לאחר פעולת הניקוב, הפח עובר לפעולות נוספות כגון כיפוף פחים ליצירת צורת המארז התלת-ממדית. השילוב בין ניקוב לכיפוף הוא בעייתי, שכן הכיפוף מותח את אזור הקיפול.
אם חורי האוורור קרובים מדי לקו הכיפוף, הם יעברו עיוות ויאבדו את צורתם המקורית (יתארכו לאליפסה). הדבר פוגע באסתטיקה, ולעיתים אף מחליש את נקודת הכיפוף עד כדי היווצרות סדקים. קראו עוד על האתגרים בכיפוף מתכות מחוררות בקישור הבא: פח אלומיניום מחורר.
כדי להתגבר על כך, יש לתכנן מראש את הפריסה (Flat Pattern) כך שיישאר אזור חלק ללא חורים בקרבת קווי הכיפוף, או להשתמש בשיטות כיפוף מתקדמות הכוללות הוספת חתכי שחרור (Relief cuts) המנטרלים את מתיחת החומר.
שליטה בחזרה הקפיצית של המתכת
אחת התכונות הפיזיקליות של מתכות היא החזרה הקפיצית (Springback). לאחר שמופעל כוח על הפח – בין אם בניקוב צורני, ביצירת הבלטות, או בכיפוף – החומר שואף לחזור מעט למצבו הקודם בגלל האלסטיות הטבעית שלו.
במערכות פח דקות המאפיינות זיווד אלקטרוני, החזרה הקפיצית קשה יותר לחיזוי מאשר בפחים עבים. מהנדסי הייצור שלנו משתמשים בתוכנות חישוב מתקדמות המתחשבות בסוג הסגסוגת, כיוון הסיבים של הפח, ורמת הקושי שלו, כדי לתכנן את כלי הניקוב והכיפוף כך שיפצו מראש על חזרה זו.
שליטה מלאה בטולרנסים ובחזרה הקפיצית היא מה שמבדיל בין יצרן פחים סטנדרטי לקבלן משנה איכותי המותאם לדרישות תעשיית הביטחון וההייטק.
בחירת חומרי גלם מתאימים לניקוב מדויק
לא כל מתכת מתנהגת באותה צורה תחת מכבש הניקוב. בחירת חומר הגלם למארז האלקטרוני מושפעת ממספר גורמים: משקל המוצר הסופי, יכולת הולכת החום, דרישות סיכוך אלקטרומגנטי (EMI/RFI), ועמידות בתנאי סביבה (קורוזיה, לחות, מליחות).
תעשיית האלקטרוניקה משתמשת בעיקר בסגסוגות אלומיניום, נירוסטה, ופחים מגולוונים או מצופים אבץ. לכל חומר יש את היתרונות והחסרונות שלו בכל הנוגע לתהליך העיבוד השבבי והכבישה.
חשוב לזכור כי מתכות בעלות קושיות גבוהה (כמו נירוסטה) שוחקות את המבלטים מהר יותר ודורשות כוחות כבישה גדולים יותר, מה שמייקר את תהליך הייצור בהשוואה לעבודה עם אלומיניום רך.
השוואת חומרי גלם נפוצים לזיווד אלקטרוני
| סוג החומר | קלות ניקוב ועיבוד | עמידות לקורוזיה | יישום אופייני באלקטרוניקה |
|---|---|---|---|
| אלומיניום (סגסוגות 5052/6061) | מצוינת. רך יחסית, מאפשר צפיפות חורים גבוהה, שחיקת כלים נמוכה. | גבוהה جداً (מומלץ טיפול אנודייז/אלודין). | מארזים מוטסים, ציוד תקשורת קל משקל, מפזרי חום. |
| פח פלדה מגולוון / פח דקופיר | טובה מאוד. נוח לעיבוד ולניקוב סדרתי. | בינונית (תלויה בשלמות ציפוי האבץ לאחר הניקוב, דורש צביעה). | ארונות שרתים רצפתיים (Racks), ציוד בדיקה פנימי. |
| נירוסטה (פלדת אל-חלד 304/316) | קשה. דורשת כלים ייעודיים, כוח רב, נטייה לעיוות ולחזרה קפיצית חזקה. | מקסימלית. אידיאלי לסביבות קשות. | מארזים ימיים, ציוד רפואי, תעשיית המזון וחדרים נקיים. |
השפעת החומר על טכניקת הייצור
סוג החומר מכתיב את בחירת המבלטים. כאשר אנו מתכננים כלים עבור כלים מקצועיים לכיפוף וניקוב פח המיועדים לנירוסטה, אנו משתמשים בפלדות כלי מיוחדות בעלות ציפויי טיטניום ניטריד (TiN) להפחתת חיכוך ולמניעת הדבקות החומר אל המבלט (Galling).
באלומיניום, לעומת זאת, סוגיית ההידבקות למבלט (Aluminum pick-up) נפוצה מאוד עקב רכות החומר. אנו מפעילים מערכות שימון אוטומטיות מיקרוניות (MQL) המתיזות שכבת שמן עדינה על הפח רגע לפני הניקוב, מה שמבטיח חיתוך נקי ושמירה על חיי הכלים.
בנוסף, יש לתת את הדעת לכיוון הסיבים (Grain direction) של הפח. פריסת החלקים המנוקבים על גבי גיליון הגלם (Nesting) חייבת להתבצע כך שהכיפופים העתידיים יחצו את הסיבים ולא יקבילו אליהם, אחרת ייווצרו סדקים בפינות המארז.
בקרת איכות ותהליכי פיקוח על פחים מנוקבים
ייצור מדויק אינו שווה דבר ללא מערכת בקרת איכות (QA) קפדנית המאמתת שהתוצר הסופי תואם למפרט הלקוח. בתעשיות הביטחוניות והאלקטרוניות, כל תקלה עשויה לעלות בחיי אדם או בפגיעה קשה בביטחון המידע.
אנו מחזיקים בהסמכות לתקני איכות בינלאומיים, כולל תקן ISO 9001, ותעודות ייצור לתקן UL למערכות חשמליות. המשמעות היא שתהליכי הייצור שלנו מבוקרים, מתועדים ועוברים מבדקים חיצוניים תדירים, מה שמבטיח עקביות בסדרות ייצור של אלפי חלקים.
בקרת האיכות מתחילה כבר בשלב קבלת חומר הגלם, ממשיכה בבדיקת הפריט הראשון (First Article Inspection) לאחר כיוון המכונה, ומסתיימת בבדיקות דגימה סטטיסטיות לאורך סדרת הייצור ולקראת האריזה.
צ'קליסט בקרת איכות בתהליך הניקוב לאלקטרוניקה
כדי להבטיח איכות ללא פשרות, כל מנת ייצור עוברת את סדרת הבדיקות הבאה לפני מעבר לשלב ההרכבה או המשלוח:
- ✓ בדיקת טולרנסים לממדים הכלליים ומרחקי החורים באמצעות קליבר ממוחשב.
- ✓ בחינה אופטית מתחת למיקרוסקופ לגילוי שבבים, גרדים (Burrs) או שאריות מתכת בחורי האוורור.
- ✓ מדידת שטיחות הפח (Flatness) והיעדר עיוותים או גליות שנוצרו משחרור מאמצים.
- ✓ ודוא היעדר שריטות או פגיעות שטח בחומר הגלם, המהוות פגם אסתטי ונקודת תורפה לקורוזיה.
- ✓ בדיקת קטרים פנימיים בחורים שיועדו להברגות או למיקום קשיחים (Pem nuts).
מערכות מדידה אופטיות מתקדמות
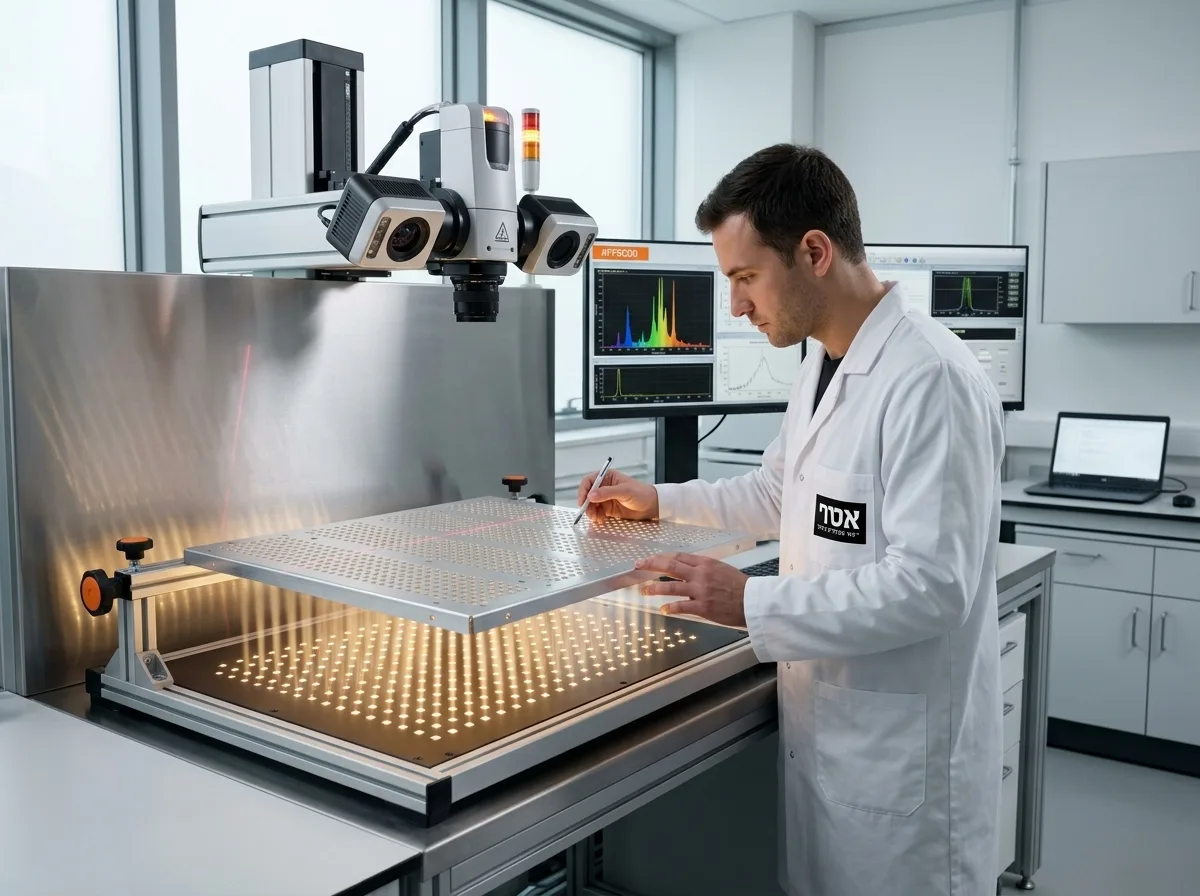
כאשר בודקים פאנל תקשורת המכיל 3,000 חורים זעירים, מדידה ידנית של כל חור היא בלתי אפשרית. במפעלים מתקדמים נעשה שימוש במערכות מדידה אופטיות (Vision Systems) וסורקי לייזר תלת-ממדיים.
מערכות אלו מצלמות את החלק מלמעלה ומשוות את התמונה המתקבלת לקובץ ה-CAD המקורי בשבריר שנייה. המערכת מסוגלת לזהות חורים חסרים, סטיות במיקום החור, או חורים שהתעוותו, ומסמנת מיד את הפסולת. טכנולוגיה זו מאפשרת פיקוח הדוק ומבטיחה שרק חלקים מושלמים יגיעו לשלב ההרכבה.
הקפדה זו על בקרת איכות הכרחית בעבודה מול תעשיות הדורשות אפס תקלות, במיוחד לפני שילוב רכיבים יקרים בתהליך הרכבת מכלולים סופית.
פתרון הנדסי שלם תחת קורת גג אחת (One-Stop-Shop)
לקוחות רבים בתחום הביטחוני וההייטק מוצאים עצמם מתוסכלים מניהול שרשרת אספקה מפוצלת. תכנון הנדסי במקום אחד, חיתוך וניקוב במפעל שני, כיפוף במקום שלישי וצביעה במקום רביעי – הפיצול הזה גורם לבזבוז זמן, לזריקת אחריות בין ספקים, ולירידה באיכות המוצר.
כדי לתת מענה לאתגר זה, המודל הנכון לייצור מארזים אלקטרוניים מורכבים הוא מודל ה-One-Stop-Shop. במודל זה, הלקוח מגיע עם רעיון או שרטוט ראשוני, והמפעל מספק מעטפת שלמה: מתכנון ופיתוח הנדסי, דרך ייצור אב-טיפוס, בניית כלי כבישה ומבלטים פרוגרסיביים, ועד לייצור סדרתי מלא במכבשים הידראוליים ואקסצנטריים כבדים.
היכולת לרכז את כל הידע והציוד תחת קורת גג אחת מאפשרת גמישות אדירה. צוות ההנדסה נמצא במרחק מטרים ספורים מרצפת הייצור, מה שמאפשר פתרון תקלות בזמן אמת, ביצוע שינויים תכנוניים תוך כדי תנועה, וייעול משמעותי של תהליך הייצור.
מהיר, מדויק וכחול-לבן
בעתות חירום או בפרויקטים ביטחוניים רגישים, זמינות הייצור המקומי ("כחול-לבן") היא נכס אסטרטגי. לקוחות שפנו בעבר ליצרנים בסין התפתו למחירים זולים, אך קיבלו לעיתים קרובות מוצרים באיכות ירודה (סוג ג') עקב חוסר הבנה טכנית של הספק באשר לדרישות המחמירות של אלקטרוניקה מורכבת.
פנייה לספק מקצועי בישראל, אסף ייצור אביזרים למשל, מאפשרת לנהל תקשורת רציפה ובשפה משותפת, להבין את צרכי השטח לעומק, ולהפוך פרויקט מסובך לפיילוט פעיל תוך זמן קצר מאוד.
השילוב של צוות תכנון מיומן המשתמש בתוכנות מתקדמות, יחד עם מערך כבישה של מכבשים עד 500 טון, מאפשר לתרגם יכולות הנדסיות גבוהות לייצור המוני, מהיר, מדויק ואיכותי. פתרון זה מעניק לחברות ביטחוניות ואזרחיות יציבות, ביטחון, ושקט נפשי בהוצאת הפרויקט לפועל.
המלצת המומחה: אסף ייצור אביזרים בע"מ
"במהלך 30 שנות פעילותנו בתעשיית המתכת, נוכחנו לדעת שייצור מארזים לאלקטרוניקה ולתעשיות ביטחוניות אינו סובל קיצורי דרך. טעות נפוצה של לקוחות היא לפנות לספקים שמציעים מחיר רצפה, מבלי לבדוק את יכולות התכנון ההנדסי שלהם. במקרים של ניקוב צפוף במיוחד, חוסר מקצועיות יוביל בהכרח למארזים מעוותים או לגרדים שיפגעו בלוחות האם.
ההמלצה החד משמעית שלנו היא לעבוד עם ספק שהוא One-Stop-Shop הנדסי. כך תקבלו מעטפת שלמה – מתכנון המבלט ועד לייצור במכבשים שלנו – ותבטיחו מוצר מוגמר מושלם שעומד בתקנים המחמירים ביותר, ומיוצר בגאווה כחול-לבן."
שאלות נפוצות בנושא ניקוב פחים לתעשיית האלקטרוניקה
מדוע להעדיף ניקוב CNC על פני חיתוך לייזר בייצור מארזי שרתים?
כאשר נדרש לייצר מארז הכולל אלפי חורי אוורור קטנים, טכנולוגיית ניקוב CNC מהירה ויעילה משמעותית מחיתוך לייזר. הניקוב יוצר כל חור במכה אחת של הכלי, בעוד הלייזר נדרש לנסוע לאורך כל ההיקף של כל חור וחור. בנוסף, הניקוב אינו מחמם את האזור סביב החור (אזור מושפע חום – HAZ), וכך שומר על תכונות המתכת המקוריות.
מהי הצורה המומלצת ביותר לחורי אוורור בפנלים אלקטרוניים?
הצורה ההנדסית המומלצת והיעילה ביותר לזרימת אוויר מקסימלית היא חור משושה (צורת כוורת – Honeycomb). צורה זו מאפשרת את אחוז השטח הפתוח הגדול ביותר ביחס למשטח כולו, תוך שמירה טובה יותר על החוזק המבני של הפח לעומת חורים עגולים או מרובעים.
כיצד מתמודדים עם בעיית עיוות הפח בניקוב בצפיפות גבוהה?
כדי למנוע את התעקמות הפח הדק כתוצאה מהצטברות הלחצים בזמן הניקוב, אנו משתמשים בטכניקות של פריסת ניקוב אקראית או בדילוגים (Staggered punching). שיטה זו מפזרת את הלחץ על פני כל השטח במקום לרכזו באזור אחד. בנוסף, חשוב לשמור על יחס תקין בין עובי החומר לרוחב הרשת (Webbing) שבין החורים.
האם ניתן לשלב פעולות נוספות באותה מכונת ניקוב?
בהחלט. מכונות ניקוב מודרניות מציעות שילוב טכנולוגיות המאפשר ביצוע פעולות כמו יצירת הבלטות, שקעים (Countersinks) לראשי ברגים, פתחי אוורור בולטים (Louvers), ואף הברגות זעירות. ביצוע כל הפעולות באותו הסט-אפ מבטיח דיוק מקסימלי וחוסך זמן ייצור יקר.
אילו טולרנסים ניתן להשיג בניקוב פחים לזיווד אלקטרוני?
בעזרת ציוד מודרני ממוחשב, מבלטים איכותיים ומערכי פיקוח מתקדמים, ניתן להגיע לטולרנסים מרשימים של עד פלוס/מינוס עשירית המילימטר (±0.1 מ"מ), ולעיתים אף למטה מכך בדרישות קפדניות במיוחד. רמת דיוק זו הכרחית כדי להבטיח התאמה מושלמת של כרטיסי ה-PCB לתוך המארז.
מהו היתרון בעבודה עם קבלן משנה שהוא One-Stop-Shop?
עבודה מול קבלן משנה המספק מעטפת שלמה חוסכת זמן ולוגיסטיקה מורכבת. כאשר התכנון ההנדסי, ייצור המבלטים הפרוגרסיביים, הניקוב, הכיפוף וביקורת האיכות נמצאים כולם תחת קורת גג אחת, יש סנכרון מלא. במקרה של בעיות או שינויי תכנון, הפתרון מיושם באופן מיידי על רצפת הייצור, מה שמבטיח איכות גבוהה ועמידה בלוחות זמנים צפופים.
לסיכום
ניהול תרמי במערכות אלקטרוניות מודרניות בשנת 2026 דורש תכנון הנדסי חכם וייצור ללא פשרות. כפי שראינו, ניקוב פחים ליישומים אלו הוא עולם שלם של מדע מדויק – החל מתכנון הכלים והמבלטים, דרך בחירת המתכת הנכונה והתמודדות עם עיוותים, ועד לבקרת איכות מחמירה המבטיחה מוצר מושלם.
מארז תקשורת או שרת שתוכנן ונוקב כהלכה לא רק מאריך את חיי המערכת האלקטרונית, אלא גם משדרג את המראה האסתטי ומקנה למוצר תחושה של אמינות ויוקרה. כחברה המתמחה באספקת פתרונות כוללים (One-Stop-Shop) לתעשיות הביטחוניות והאזרחיות בישראל, מטרתנו היא לתרגם את הידע ההנדסי העמוק שלנו לייצור סדרתי איכותי שנותן לכם ראש שקט לאורך כל חיי הפרויקט.


