נכתב בתאריך 23 באוקטובר 2026
נקודות חשובות מהמאמר
ניקוב פחים עבים חוסך זמן יקר בייצור סדרתי, אך הוא מוגבל ביחס שבין קוטר החור לעובי הפח ובכוח הלחיצה של המכבש. כאשר עוברים את גבול היכולת של הכלי או נדרש דיוק גלילי מוחלט, מעבר לקידוח ממוחשב הוא הכרחי.
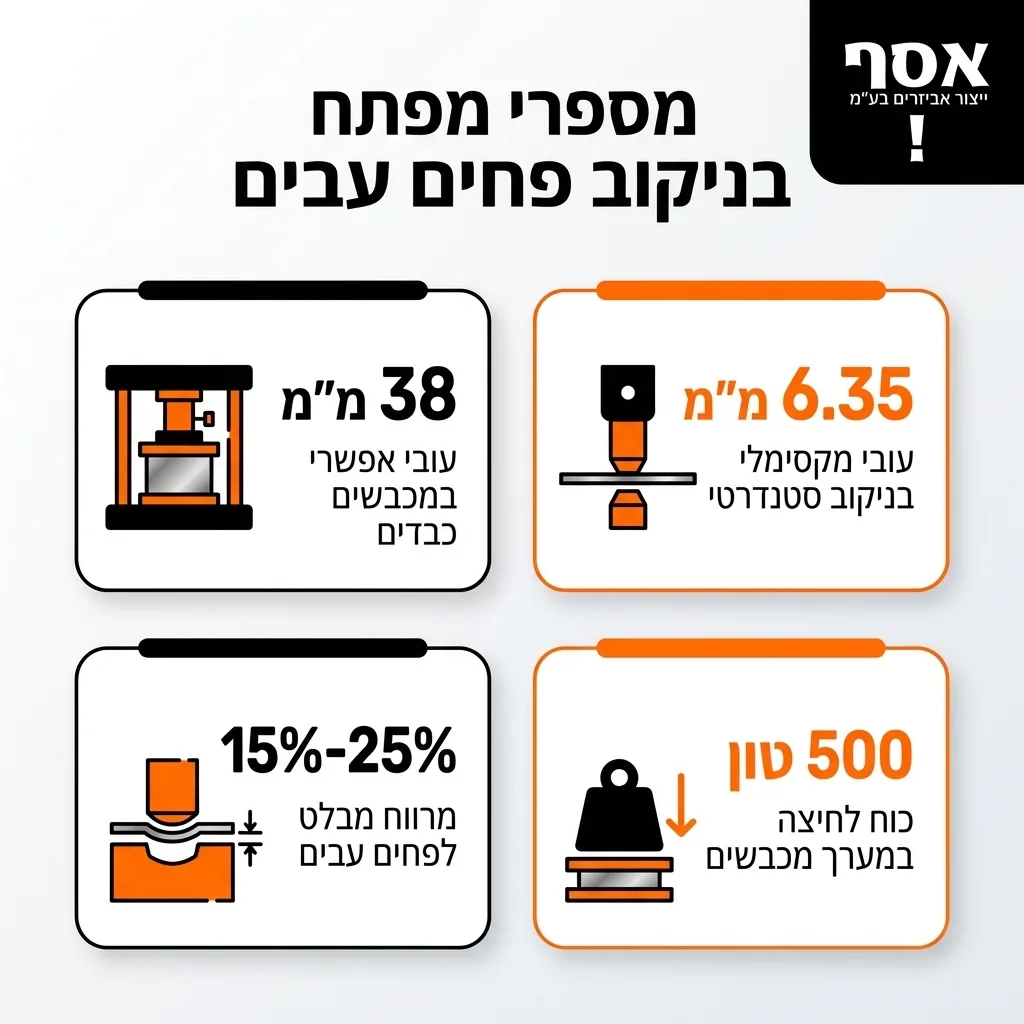
- עובי מקסימלי בניקוב: מכונות ניקוב צריח (CNC) מוגבלות לרוב לעובי של כ-6.35 מ"מ, בעוד שמכבשים כבדים מסוגלים לנקב עוביים גדולים בהרבה לפי הטונאז' הזמין.
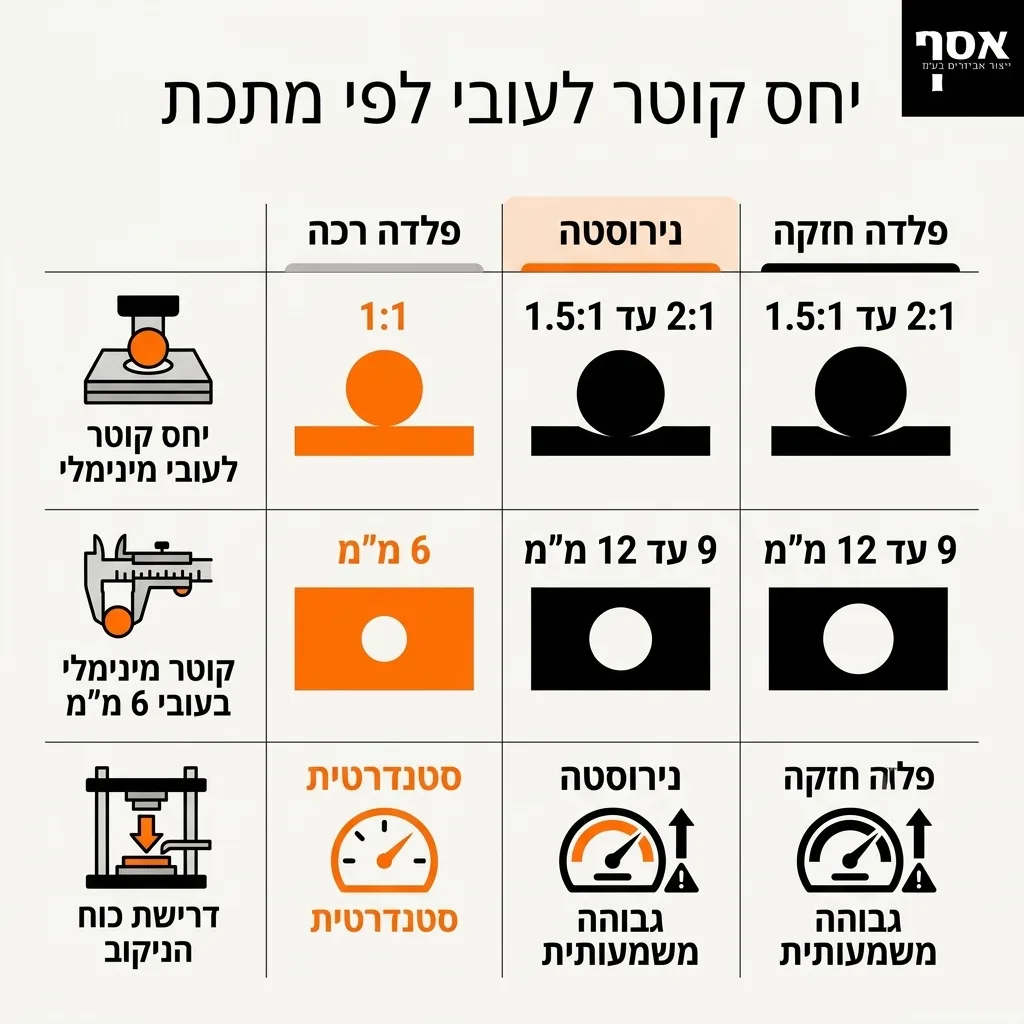
- כלל האצבע לקוטר חור: בפלדה רכה קוטר החור חייב להיות שווה לפחות לעובי הפח (יחס 1:1), ובנירוסטה לפחות פי 1.5 עד 2 מעובי הפח.
- איכות ודיוק הדופן: קידוח מייצר קדח גלילי חלק ומדויק מאוד, ואילו ניקוב יוצר דופן עם אזור גזירה, אזור שבר משופע וגרד תחתון.
- כדאיות כלכלית: ניקוב לוקח שבריר שנייה ומשתלם בסדרות גדולות, בעוד שקידוח איטי יותר אך חוסך עלויות כלים בסדרות קטנות.
האם כדאי לנקב חור בפלטת פלדה עבה במכה אחת מהירה, או שמא הכוח העצום ישבור את המבלט ויהרוס את החלק? זו בדיוק הדילמה שמהנדסי מכונות ומתכננים פוגשים כשהם עוברים מתכנון בפח דק לעבודה עם פחים עבים.
במפעל אסף ייצור אביזרים בירוחם, עם ניסיון של שלושה דורות ומערך מכבשים של עד 500 טון, אנחנו בוחנים שרטוטים כאלה מדי יום. הבחירה בין ניקוב לקידוח אינה עניין של העדפה אישית, אלא החלטה הנדסית וכלכלית שנקבעת לפי חוקי הפיזיקה של גזירת מתכת.
גבולות היכולת של ניקוב פח: עד איזה עובי באמת אפשר לנקב?
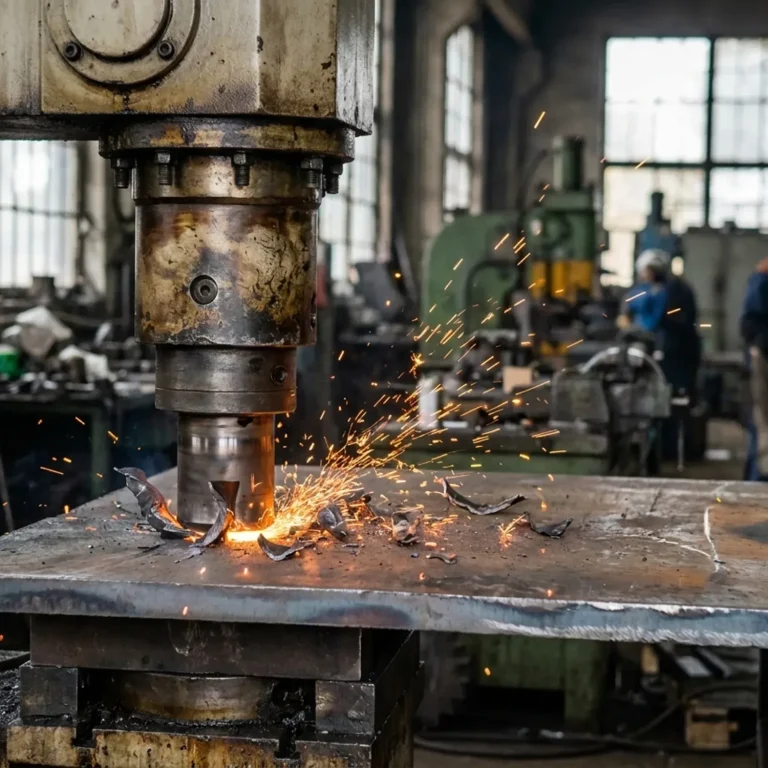
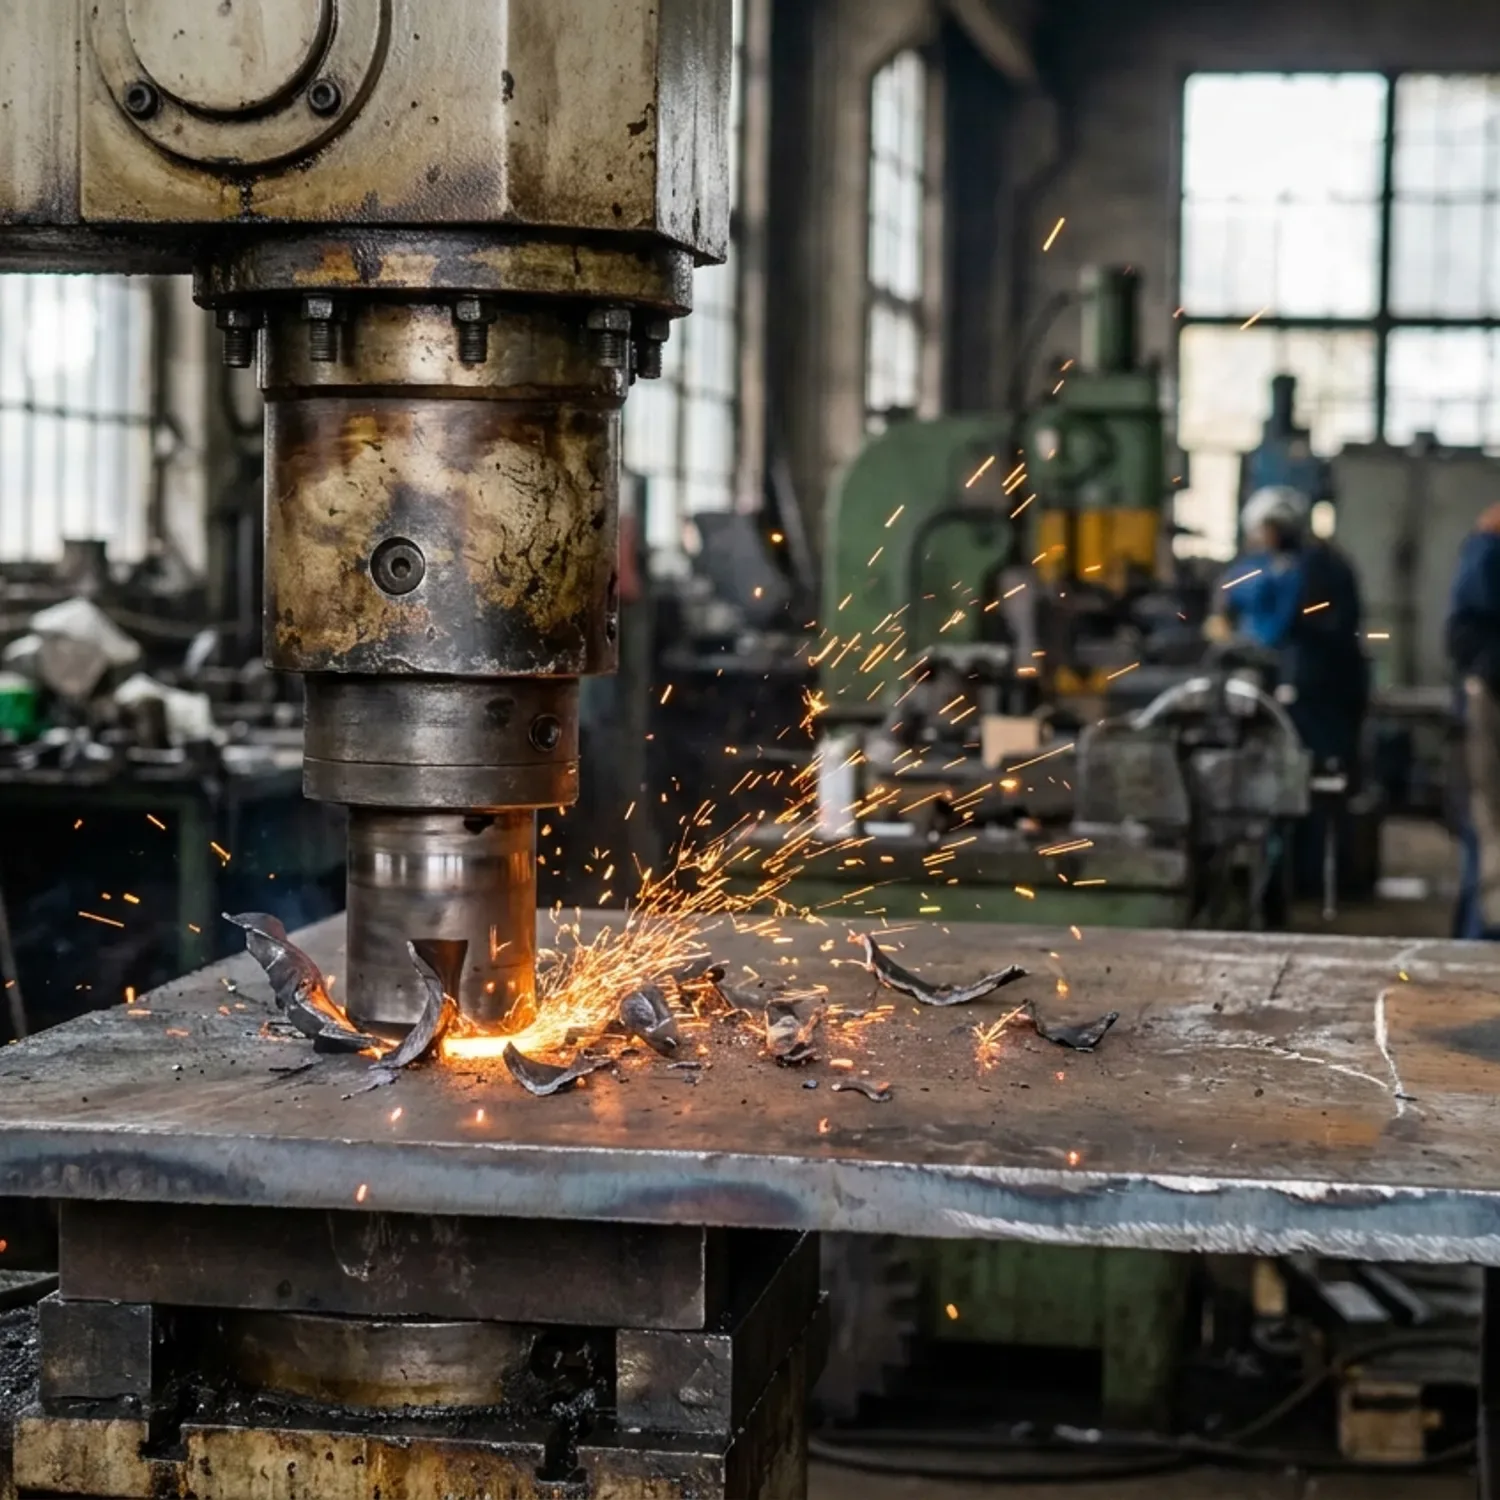
כאשר מדברים על ניקוב פחים סטנדרטי במכונות צריח ממוחשבות (CNC Turret Punch), גבול היכולת המקובל בתעשייה עומד על עובי של כ-6 מ"מ (ליתר דיוק, 6.35 מ"מ או רבע אינץ'). מעבר לעובי זה, המכונות הללו מתקשות לספק את כוח הלחיצה והקשיחות הנדרשים.
אולם בתהליכי כבישה מתכת באמצעות מכבשים הידראוליים ואקסצנטריים כבדים, הגבול עולה משמעותית. במערך המכבשים שלנו, המגיע עד לכוח של 500 טון, ניתן לנקב פלטות עבות בהרבה באמצעות מבלטים ייעודיים, כאשר בעולם המכבשים הכבדים ניתן להגיע גם לעוביים של 25 מ"מ עד 38 מ"מ.
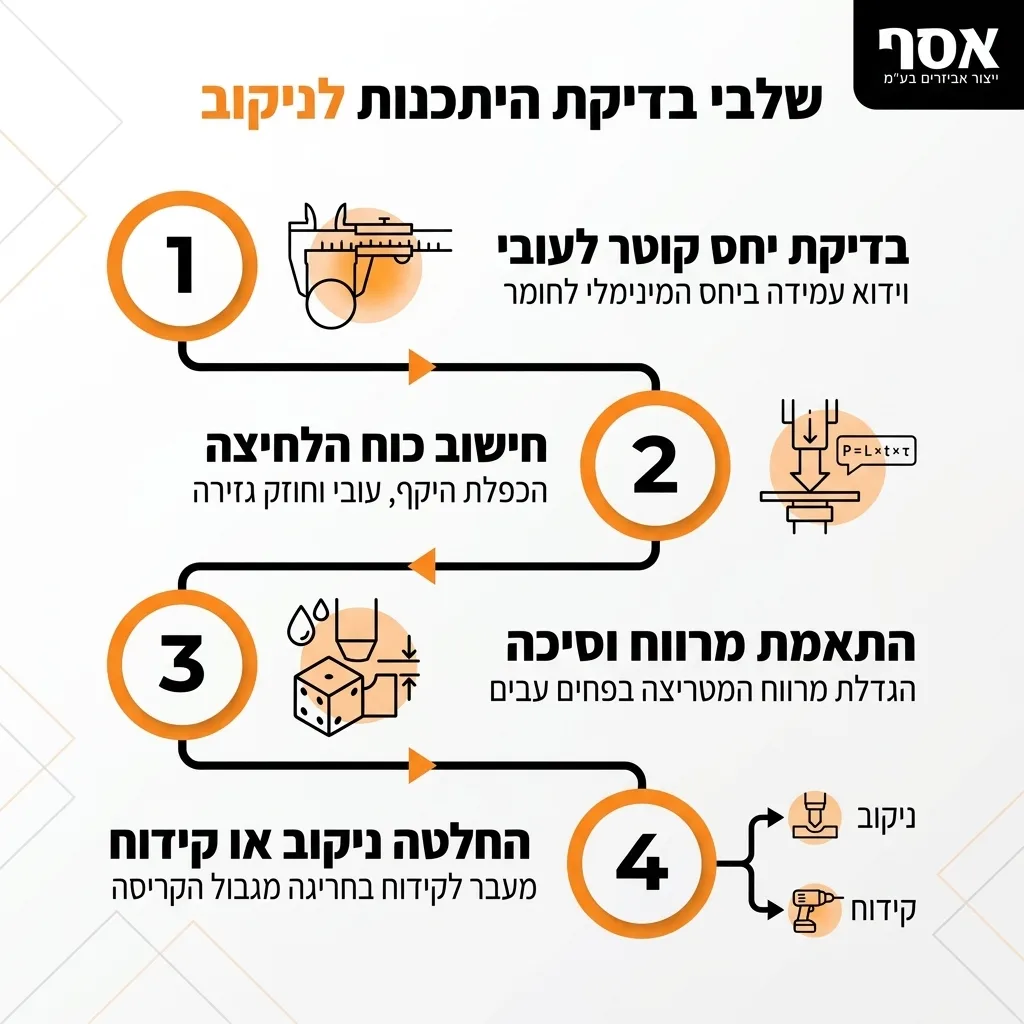
המגבלה האמיתית בשטח היא לרוב לא עובי הפח לבדו, אלא השילוב בין העובי, סוג החומר וקוטר החור המבוקש. ברגע שהכוח הנדרש חורג מיכולת המבלט לעמוד במאמצי הקריסה, אנחנו עוצרים ועוברים לחלופה של קידוח.
חוק האצבע ההנדסי: יחס קוטר חור לעובי פח
הכלל החשוב ביותר שכל מתכנן חייב להכיר הוא יחס של 1:1 בפלדה רכה (Mild Steel). במילים פשוטות, קוטר החור המנוקב חייב להיות שווה לפחות לעובי הפח או גדול ממנו. אי אפשר לנקב חור בקוטר 4 מ"מ בתוך פלטת פלדה בעובי 6 מ"מ.
כאשר עובדים עם מתכות חזקות יותר כמו פלדות אל-חלד (נירוסטה) או פלדות בעלות חוזק מתיחה גבוה, היחס המינימלי מחמיר ועולה ל-1.5:1 ואף 2:1. כלומר, בפח נירוסטה בעובי 6 מ"מ, קוטר החור המינימלי לניקוב בטוח יהיה בין 9 ל-12 מ"מ.
חשוב מאוד להקפיד על מרווח נכון בין המבלט למטריצה (Die Clearance). בפחים עבים מעל 6 מ"מ נדרש מרווח מוגדל של 15% עד 25% מעובי הפח, יחד עם שימוש נכון בחומרי סיכה. תוכלו לקרוא עוד על כך במדריך שלנו על חומרי סיכה בכבישה למניעת שחיקת כלים.
חישוב כוח הלחיצה הנדרש (טונאז') לפי סוג המתכת
כדי לדעת איזה מכבש נדרש לעבודה, אנו מחשבים את כוח הניקוב (Tonnage). נוסחת היסוד מכפילה את היקף החור (במ"מ) בעובי הפח (במ"מ) ובחוזק הגזירה של החומר (שעומד לרוב על כ-80% מחוזק המתיחה שלו).
סוג המתכת משנה את התמונה לחלוטין. מעבר מפלדה רכה לפלדת מבנים (כמו A36) דורש תוספת כוח של כ-25%, ואילו ניקוב של פח נירוסטה באותו עובי בדיוק ידרוש כוח לחיצה גבוה בכ-50%. לכן התאמת סוג המכבש היא קריטית, כפי שפירטנו במאמר על מכבש אקסצנטרי מול הידראולי.
השוואה ישירה: ניקוב פחים עבים לעומת קידוח ב-CNC
כאשר החלק דורש חורים בפח עבה, ההתלבטות המרכזית היא בין ייצור במכבש ניקוב לבין העברת החלק למחלקת עיבוד שבבי ממוחשב לביצוע קידוח. שתי השיטות מביאות לתוצאה שונה מאוד מבחינה הנדסית וכלכלית.
| מאפיין השוואה | ניקוב פחים (Punching) | קידוח ממוחשב (CNC Drilling) |
|---|---|---|
| זמן מחזור לחור | שבריר שנייה (מכה אחת מהירה) | 30 שניות עד מספר דקות לחור |
| יחס קוטר לעובי מינימלי | מוגבל (לפחות 1:1 בפלדה רכה, 1.5:1 בנירוסטה) | ללא מגבלה מעשית (ניתן לקדוח חורים קטנים בפח עבה) |
| גיאומטריית דופן החור | משופעת (קוניות קלה), אזור גזירה ואזור שבר, גרד תחתון | גלילית אחידה, חלקה ומדויקת לכל העומק |
| רמת דיוק (טולרנסים) | ±0.12 מ"מ עד ±0.25 מ"מ | הדוק במיוחד: כ-±0.025 מ"מ |
| השפעה על החומר | הקשיית מעוותים בדופן החור ורגישות להתעייפות | ללא פגיעה מבנית בדופן (דורש קירור למניעת חום) |
| כדאיות כלכלית | משתלם מאוד בסדרות בינוניות וגדולות | משתלם בייצור בודד, אבות טיפוס ופחים עבים במיוחד |
איכות פני החור וגיאומטריה: קוניות מול גליליות
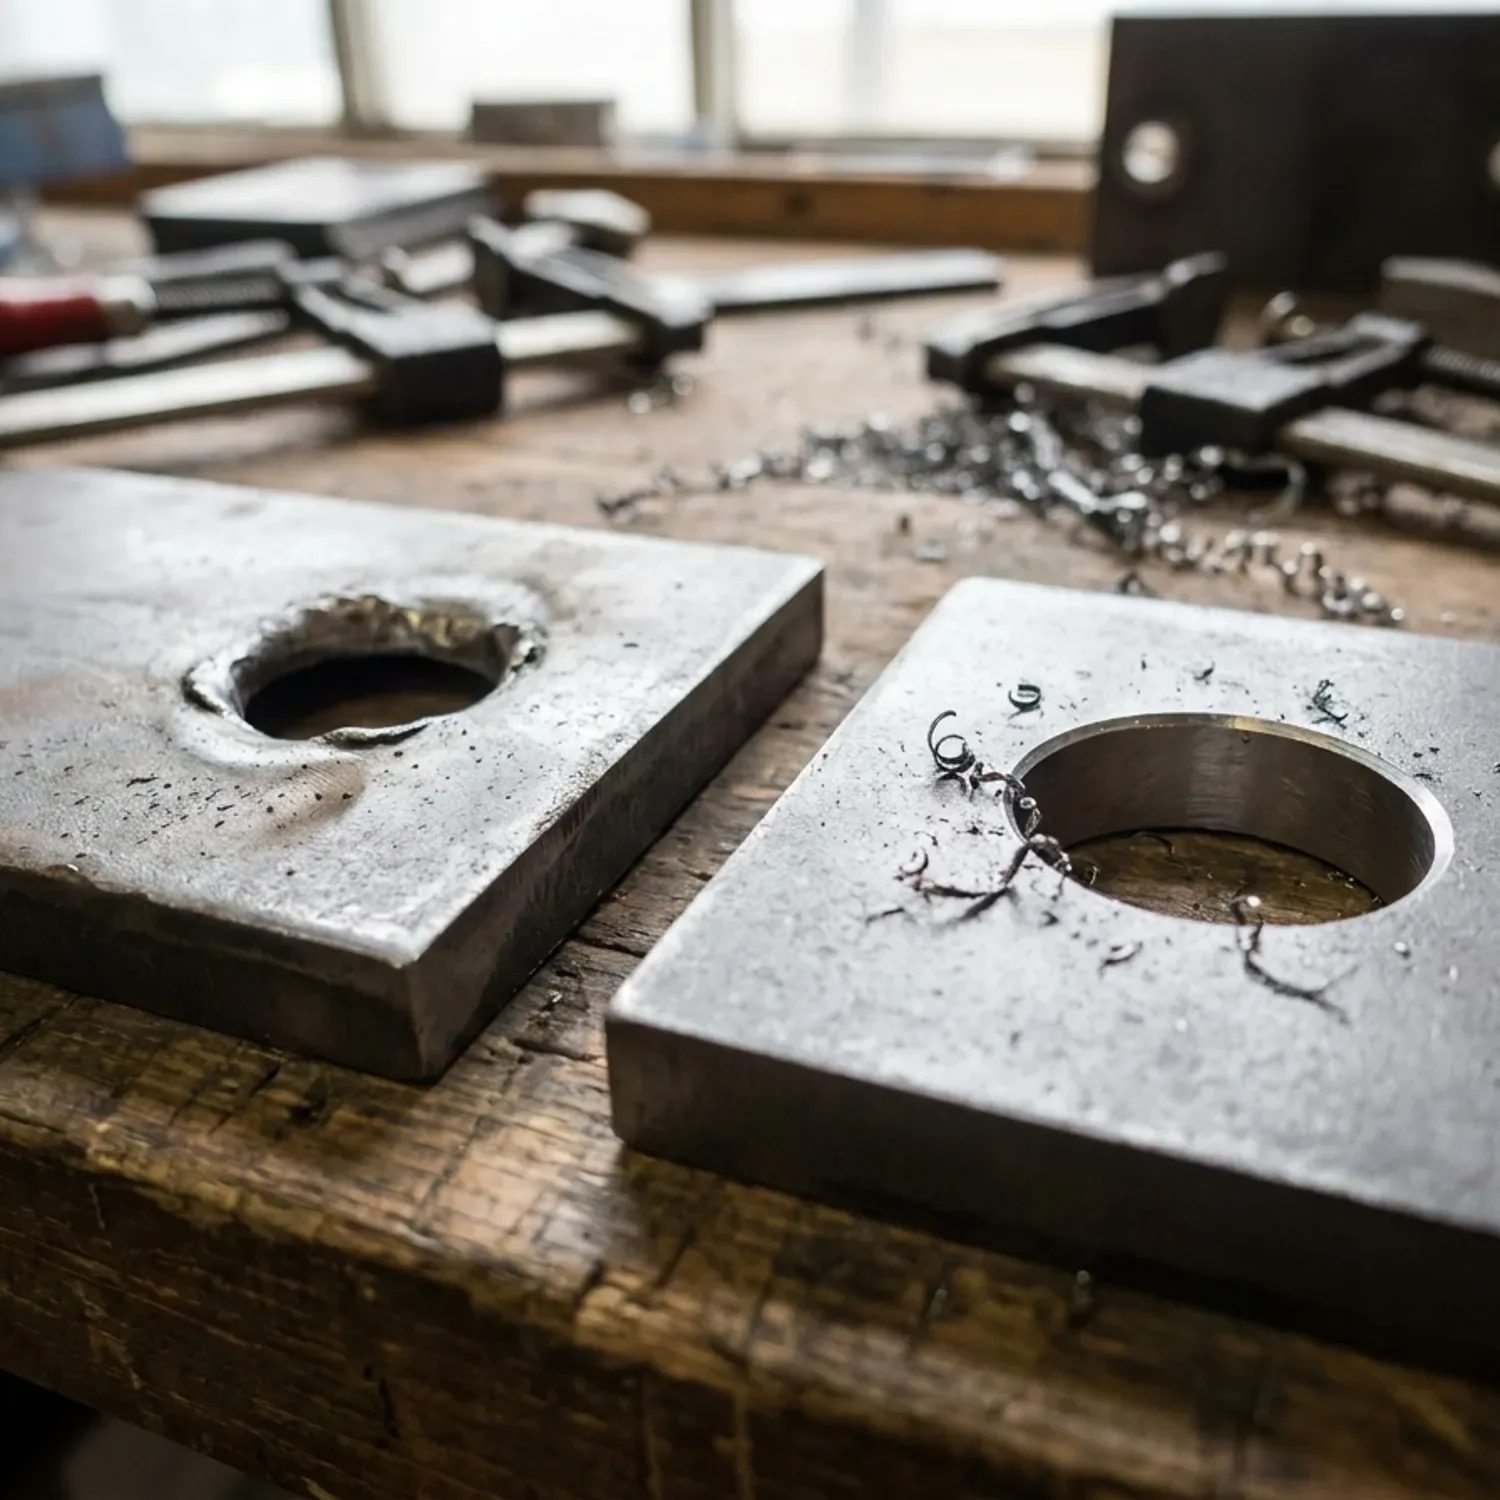
ההבדל הבולט ביותר לעין בין שתי השיטות הוא מבנה הדופן הפנימית של החור. קידוח מסיר שבבים בצורה הדרגתית ומייצר קדח גלילי חלק לחלוטין, שבו הקוטר העליון והקוטר התחתון זהים בדיוק של אלפיות המילימטר.
לעומת זאת, ניקוב פח עבה הוא תהליך של גזירה ושבר המייצר דופן המחולקת לארבעה אזורים: עיגול קל בכניסה (Rollover), אזור גזירה מבריק וחלק (המהווה כ-30% עד 40% מהעובי), אזור שבר מחוספס ומשופע שיוצר קוניות קלה, וגרד (Burr) חד בצד היציאה.
בנוסף, פעולת הגזירה בניקוב גורמת להקשיית החומר סביב הדופן (כפי שקורה בתהליכי כבישה קרה) ועלולה ליצור מיקרו-סדקים. לכן, בתקני הנדסה למבני פלדה וגשרים (כגון תקני AISC) קיימת לעיתים דרישה לקדוח חורים ברכיבים קריטיים העומדים בעומסי התעייפות, או לבצע ניקוב מקדים בקוטר קטן ואחריו קידוד משלים (Reaming) להסרת האזור המוקשה.
יתרונות וחסרונות של כל שיטה בייצור תעשייתי
בלאי כלים וסיכוני בטיחות בעבודה עם פחים עבים
ניקוב פחים עבים מפעיל מאמצים אדירים על כלי העבודה. ניסיון לנקב חור שקוטרו קטן מעובי הפח הוא לא רק טעות הנדסית, אלא גם סכנה בטיחותית חמורה של התנפצות המבלט (Punch Shattering) והעפת רסיסי פלדה מוקשית במהירות גבוהה.
בעיה תפעולית נפוצה נוספת היא משיכת הגזיר (Slug Pulling), שבה פיסת המתכת שנוקבה נמשכת חזרה למעלה עם המבלט ועלולה לשבור את הכלי במכה הבאה. כמו כן, כוח החילוץ (Stripping Force) הנדרש כדי לשחרר את המבלט מהפח העבה הוא עצום, ומחייב מנגנון חילוץ מותאם שימנע את הרמת הפח הכבד וקריסתו.
בעבודה על מכבשים כבדים חובה להקפיד על מיגון נקודת הפעולה, הפעלה דו-ידנית או וילונות אור בהתאם לתקני OSHA 1910.217 ופקודת הבטיחות בעבודה בישראל (כפי שהרחבנו במדריך על בטיחות בניקוב פחים). מנגד, במעבר לקידוח, חל איסור מוחלט לעבוד עם כפפות או בגדים רפויים בקרבת המקדח המסתובב בשל סכנת הילכדות חמורה.
מתי לבחור בניקוב ומתי לעבור לקידוח? המלצה מעשית למתכנן
כדי לקבל החלטה נכונה בשלב התכנון ולחסוך עלויות מיותרות בייצור, בדקו את המוצר שלכם מול הרשימה הבאה לפני הוצאת השרטוטים לייצור:
במקרים שבהם מדובר בפלטות עבות במיוחד עם גיאומטריה חיצונית מורכבת, קיימות בתעשייה גם חלופות תרמיות מוכרות כמו חיתוך פלזמה או לייזר (תוכלו לקרוא על ההבדלים הטכניים בסקירה שלנו על חיתוך פלזמה מול לייזר בפחים עבים). עם זאת, בייצור סדרתי כחול-לבן שבו נדרשים דיוק מכני, עמידות ללא אזור מושפע חום (HAZ) ומעבר חלק לשלבי כיפוף cnc או ריתוך נירוסטה ופלדה, השילוב המדויק בין מכבשי ניקוב חזקים לעיבוד שבבי תחת קורת גג אחת נותן את התוצאה הטובה והמשתלמת ביותר.
שאלות נפוצות
מהו העובי המקסימלי שניתן לנקב במכונת ניקוב פחים לעומת קידוח?
מכונות ניקוב צריח (CNC Turret Punch) מוגבלות בדרך כלל לעובי פח של עד 6.35 מ"מ (רבע אינץ'). במכבשים הידראוליים ואקסצנטריים כבדים ניתן לנקב פחים עבים בהרבה (אף מעל 25 מ"מ), בכפוף לכוח המכבש וליחס קוטר החור. בקידוח ממוחשב (CNC) אין מגבלת עובי כזו, וניתן לקדוח פלטות וגושי מתכת בכל עובי נדרש.
מהם היתרונות והחסרונות של ניקוב פחים עבים בהשוואה לקידוח?
היתרון הגדול של ניקוב הוא המהירות (שבריר שנייה לחור) והעלות הנמוכה ליחידה בסדרות גדולות, לצד היכולת לנקב צורות שאינן עגולות. החיסרון הוא עלות הכלים, מגבלת הקוטר המינימלי ודופן חור מעט משופעת עם גרד. קידוח איטי ויקר יותר בייצור המוני, אך מספק חור גלילי מדויק וחלק ללא מגבלת קוטר וללא פגיעה מבנית בדופן המתכת.
איך נקבע היחס המינימלי בין קוטר החור לעובי הפח בתהליך ניקוב?
היחס נקבע לפי חוזק הגזירה של המתכת ויכולת המבלט לעמוד במאמצי קריסה. בפלדה רכה כלל האצבע הוא יחס של 1:1 (קוטר החור שווה לפחות לעובי הפח). בפלדות חזקות יותר ובנירוסטה, היחס המינימלי עולה ל-1.5:1 עד 2:1 (קוטר החור חייב להיות גדול פי 1.5 עד 2 מעובי הפח).
מתי משתלם יותר לבצע קידוח ב-CNC במקום ניקוב פח?
קידוח ב-CNC משתלם והכרחי כאשר קוטר החור הנדרש קטן מעובי הפח, כאשר מדובר בסדרות קטנות או אבות טיפוס שבהם לא כלכלי לייצר מבלט ייעודי, או כאשר הדרישה ההנדסית מחייבת טולרנס הדוק במיוחד וקדח גלילי חלק להברזה או התאמת לחץ.
כיצד ניקוב פחים עבים משפיע על שחיקת המבלטים ועיוות החומר סביב החור?
ניקוב פח עבה דורש טונאז' גבוה ומייצר חיכוך וכוחות חילוץ חזקים הגורמים לשחיקה מואצת של המבלט והמטריצה, ולכן מחייב מרווח גזירה מוגדל (15%-25% מעובי הפח) וסיכה מתאימה. בחומר עצמו, פעולת הגזירה יוצרת עיגול קל בכניסה, הקשיית מעוותים (Work Hardening) בדופן החור וגרד בצד היציאה.
איזו שיטה מספקת דיוק וגימור טובים יותר בפחים עבים – ניקוב או קידוח?
קידוח מספק דיוק וגימור טובים יותר באופן מובהק. קידוח CNC שומר על טולרנס הדוק של כ-±0.025 מ"מ ומייצר דופן גלילית אחידה וחלקה, בעוד שניקוב שומר על טולרנס של כ-±0.12 עד ±0.25 מ"מ ומייצר דופן המשלבת אזור גזירה ואזור שבר משופע.
מה כדאי לזכור
הבחירה בין ניקוב פחים עבים לבין קידוח ממוחשב נשענת על איזון ברור בין יחס קוטר לעובי, דרישות הדיוק של הקדח וגודל סדרת הייצור. כאשר התכנון עומד בכללי האצבע ההנדסיים, ניקוב במכבשים חזקים מספק יתרון אדיר במהירות ובעלות.
באסף ייצור אביזרים בע"מ אנו מעמידים לרשותכם ניסיון של מעל 30 שנה, תקני איכות ISO 9001:2015 ו-UL, ומפעל מתקדם המרכז תחת קורת גג אחת תכנון וייצור מבלטים, כבישה וניקוב עד 500 טון, כיפוף, ריתוך ועיבוד שבבי. פנו לצוות ההנדסה שלנו עוד בשלב התכנון, ונתאים עבורכם את פתרון הייצור המדויק, הבטוח והמשתלם ביותר.