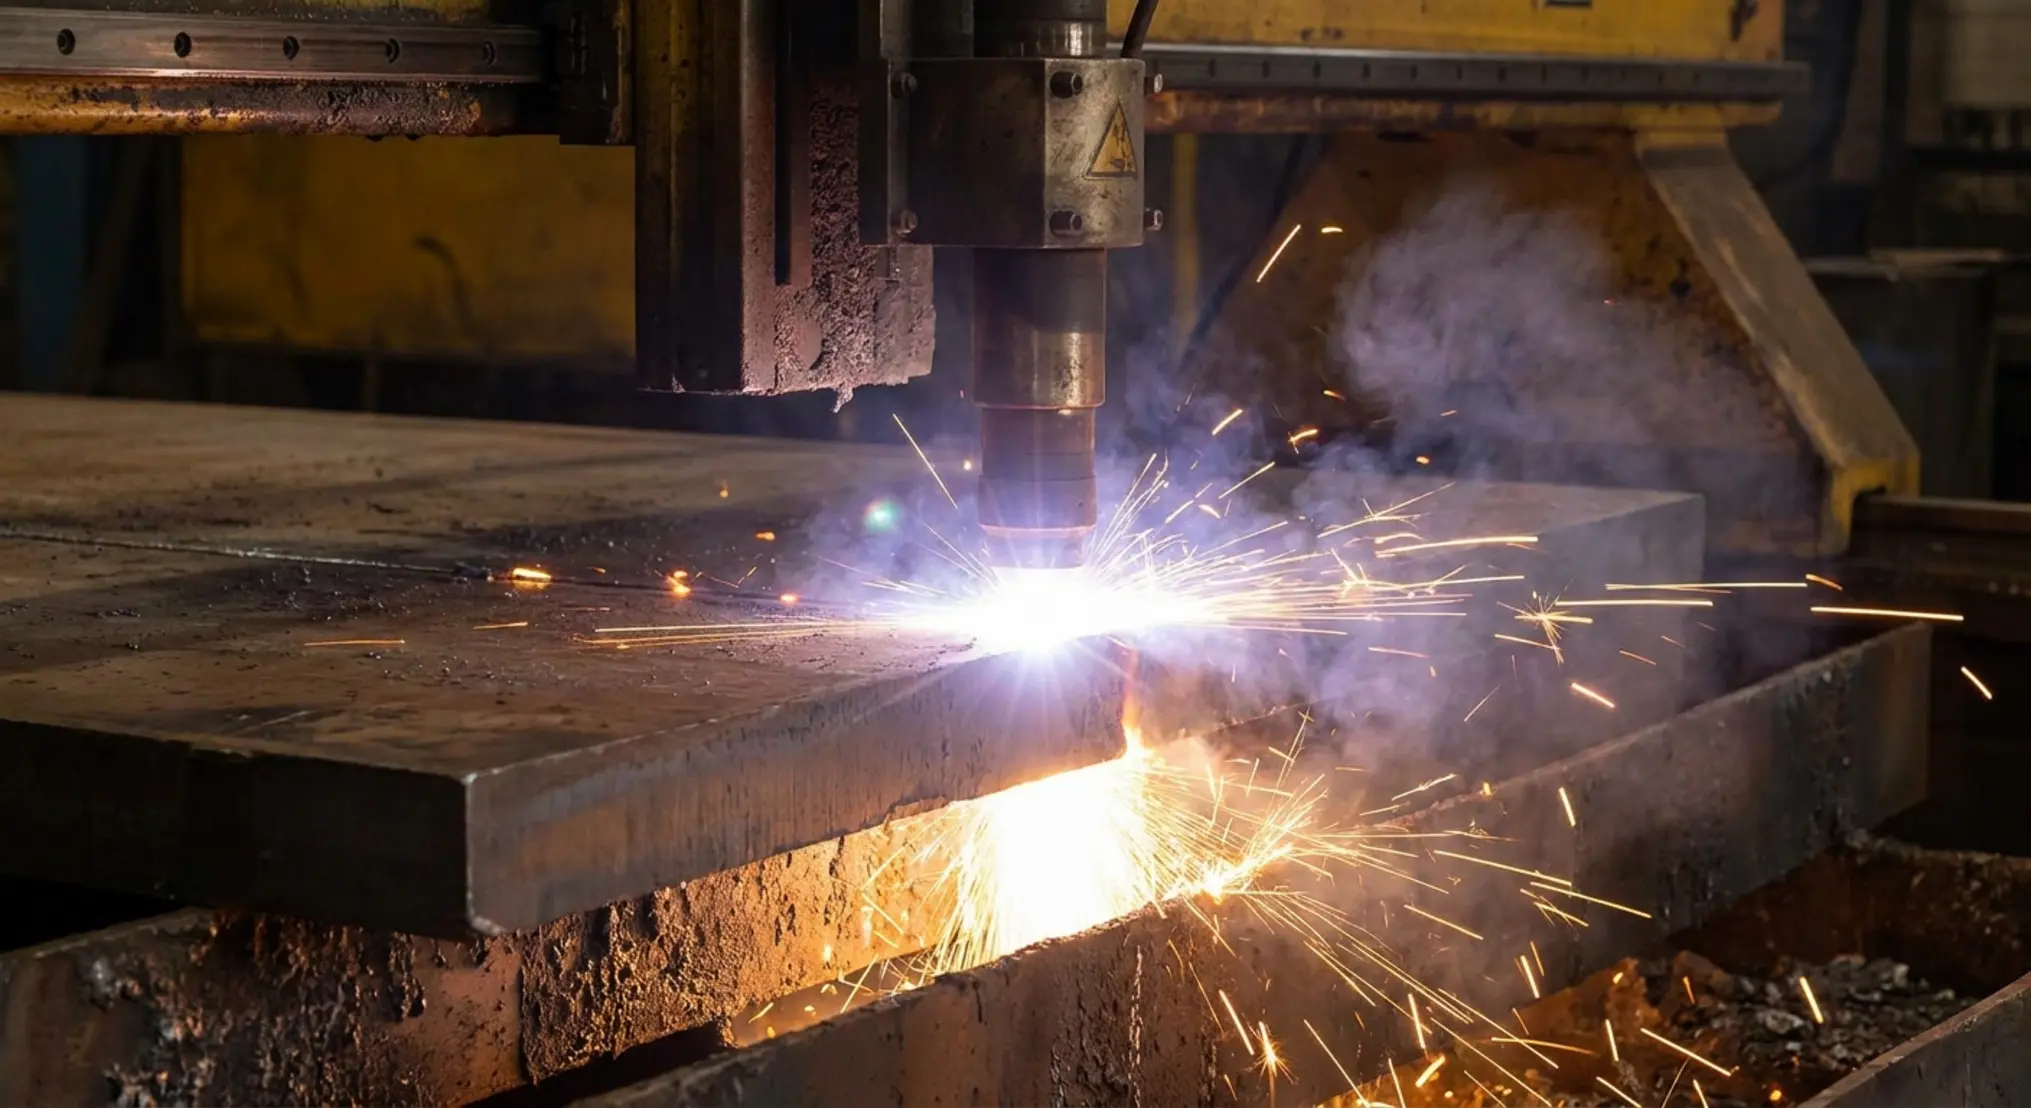
האתגר ההנדסי בעיבוד פחים עבים
עיבוד מתכת כבדה מציב בפני מהנדסים ויצרנים אתגרים תרמיים ומכניים מורכבים. כאשר עובי הפח חוצה את רף ה 20 מילימטרים, פיזיקת החיתוך משתנה לחלוטין בהשוואה לעבודה עם פחים דקים. ישנה כמות אדירה של חומר שצריך להמיס ולהרחיק מאזור החתך בפרק זמן קצר. אם התהליך אינו מבוקר, אנו עלולים לקבל עיוותים תרמיים, הקשיית חומר לא רצויה בקצוות והיווצרות סיגים קשים להסרה.
התעשייה המודרנית דורשת ייצור מהיר, מדויק וכלכלי. פרויקטים תשתיתיים גדולים מחייבים ייצור חלקים מסיביים העומדים בעומסים דינמיים וסטטיים כבדים. לכן, הבנת ההבדלים התהליכיים בין פלזמה ללייזר היא הצעד הראשון והחשוב ביותר בתכנון תהליך הייצור.
כיצד פועלת פלזמה בהבחנה גבוהה
טכנולוגיית הפלזמה מבוססת על יצירת קשת חשמלית בין אלקטרודה לחומר הגלם דרך גז דחוס. החום האדיר (שיכול להגיע לעשרות אלפי מעלות) הופך את הגז למצב צבירה רביעי הנקרא פלזמה. טכנולוגיית ההבחנה הגבוהה (High Definition) ממקדת את הקשת הזו בצורה חסרת תקדים באמצעות זרבוביות מיוחדות ושליטה ממוחשבת בזרמי הגז והחשמל.
מיקוד זה מאפשר לחתוך פלדה בעוביים של 30, 40 ואפילו 50 מילימטרים במהירות מרשימה, עם זווית חיתוך ישרה כמעט לחלוטין ומינימום סיגים. על פי מקורות אקדמיים בתחום המטלורגיה כפי שניתן לראות במקורות מדעיים על טכנולוגיית פלזמה, התהליך יעיל במיוחד על פלדות פחמן סטנדרטיות המהוות את עמוד השדרה של התעשייה הכבדה.
התמודדות טכנולוגיית הלייזר עם מאסות כבדות
חיתוך באמצעות לייזר עבר מהפכה עצומה בעשור האחרון. אם בעבר לייזר נחשב לטכנולוגיה השמורה לפחים דקים עד בינוניים, הרי שכיום לייזרי סיב (Fiber Lasers) בעוצמות של 10, 15 ואפילו 30 קילוואט מסוגלים לחדור פלטות עבות ביעילות. הלייזר משתמש בקרן אור מרוכזת ודקה במיוחד אשר ממיסה את החומר, בעוד גז עזר מסייע בסילוק הנתך.
יתרונות הלייזר בחתכים עבים
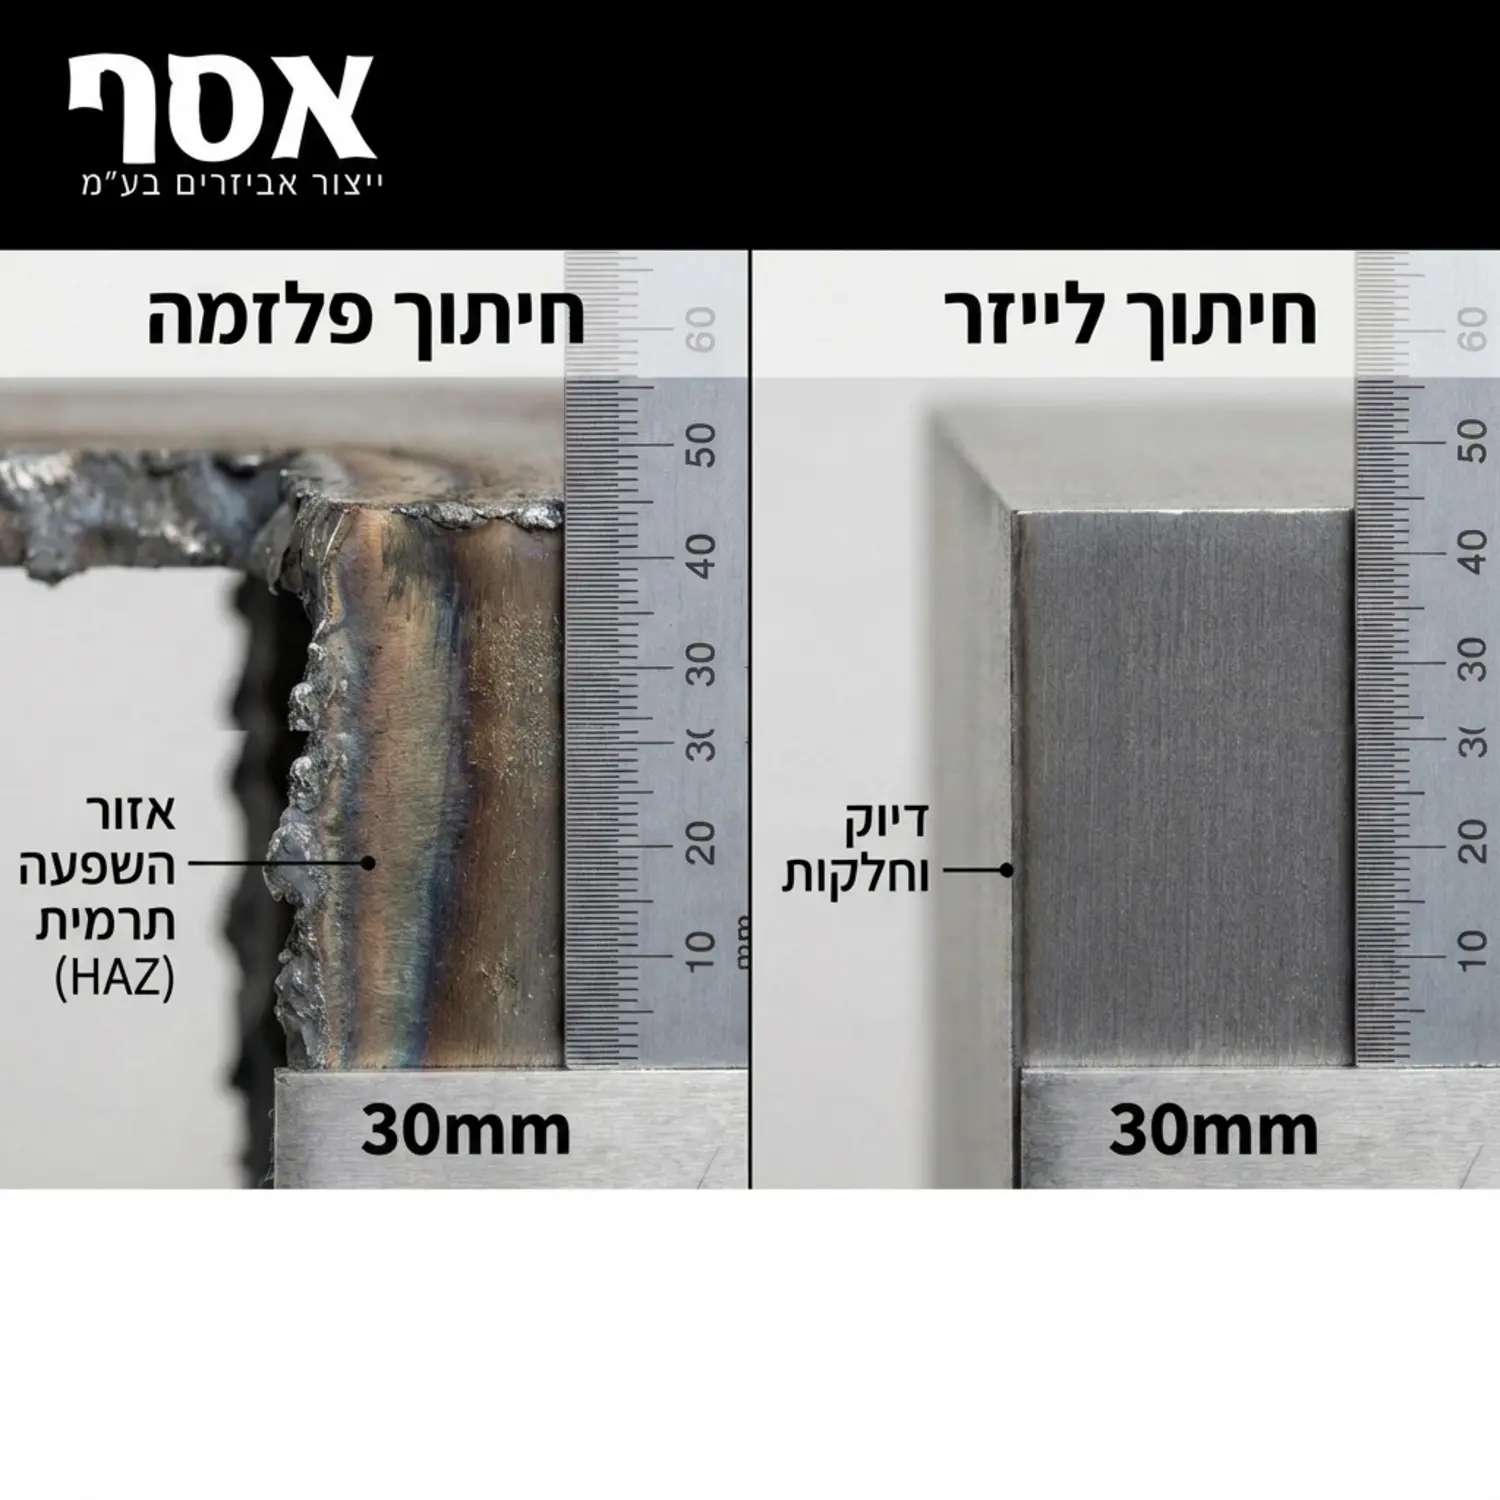
היתרון המובהק של הלייזר מתבטא בדיוק. קרן הלייזר דקה משמעותית מקשת הפלזמה, מה שמאפשר רוחב חתך צר מאוד. כתוצאה מכך ניתן לחתוך צורות גיאומטריות מורכבות ביותר, לבצע חורים קטנים שקוטרם קטן מעובי הפח, ולהשיג קצוות חלקים לחלוטין שלא דורשים השחזה או עיבוד שבבי נוסף. מומחים ממכון הריתוך הבינלאומי TWI מאשרים כי אזור ההשפעה התרמית בלייזר הוא מינימלי, מה ששומר על תכונות החומר המקוריות קרוב מאוד לקו החיתוך.
עם זאת כאשר אנו בוחנים פרויקטים עבור תעשייה אזרחית בהם נדרשות כמויות גדולות של פלטות חיבור למבנים, השקעה בחיתוך לייזר עלולה לייקר את הפרויקט בצורה בלתי מידתית, וכאן נכנסת לתמונה השוואת העלויות.
השוואת ביצועים: פלזמה לעומת לייזר מעל 20 מילימטר
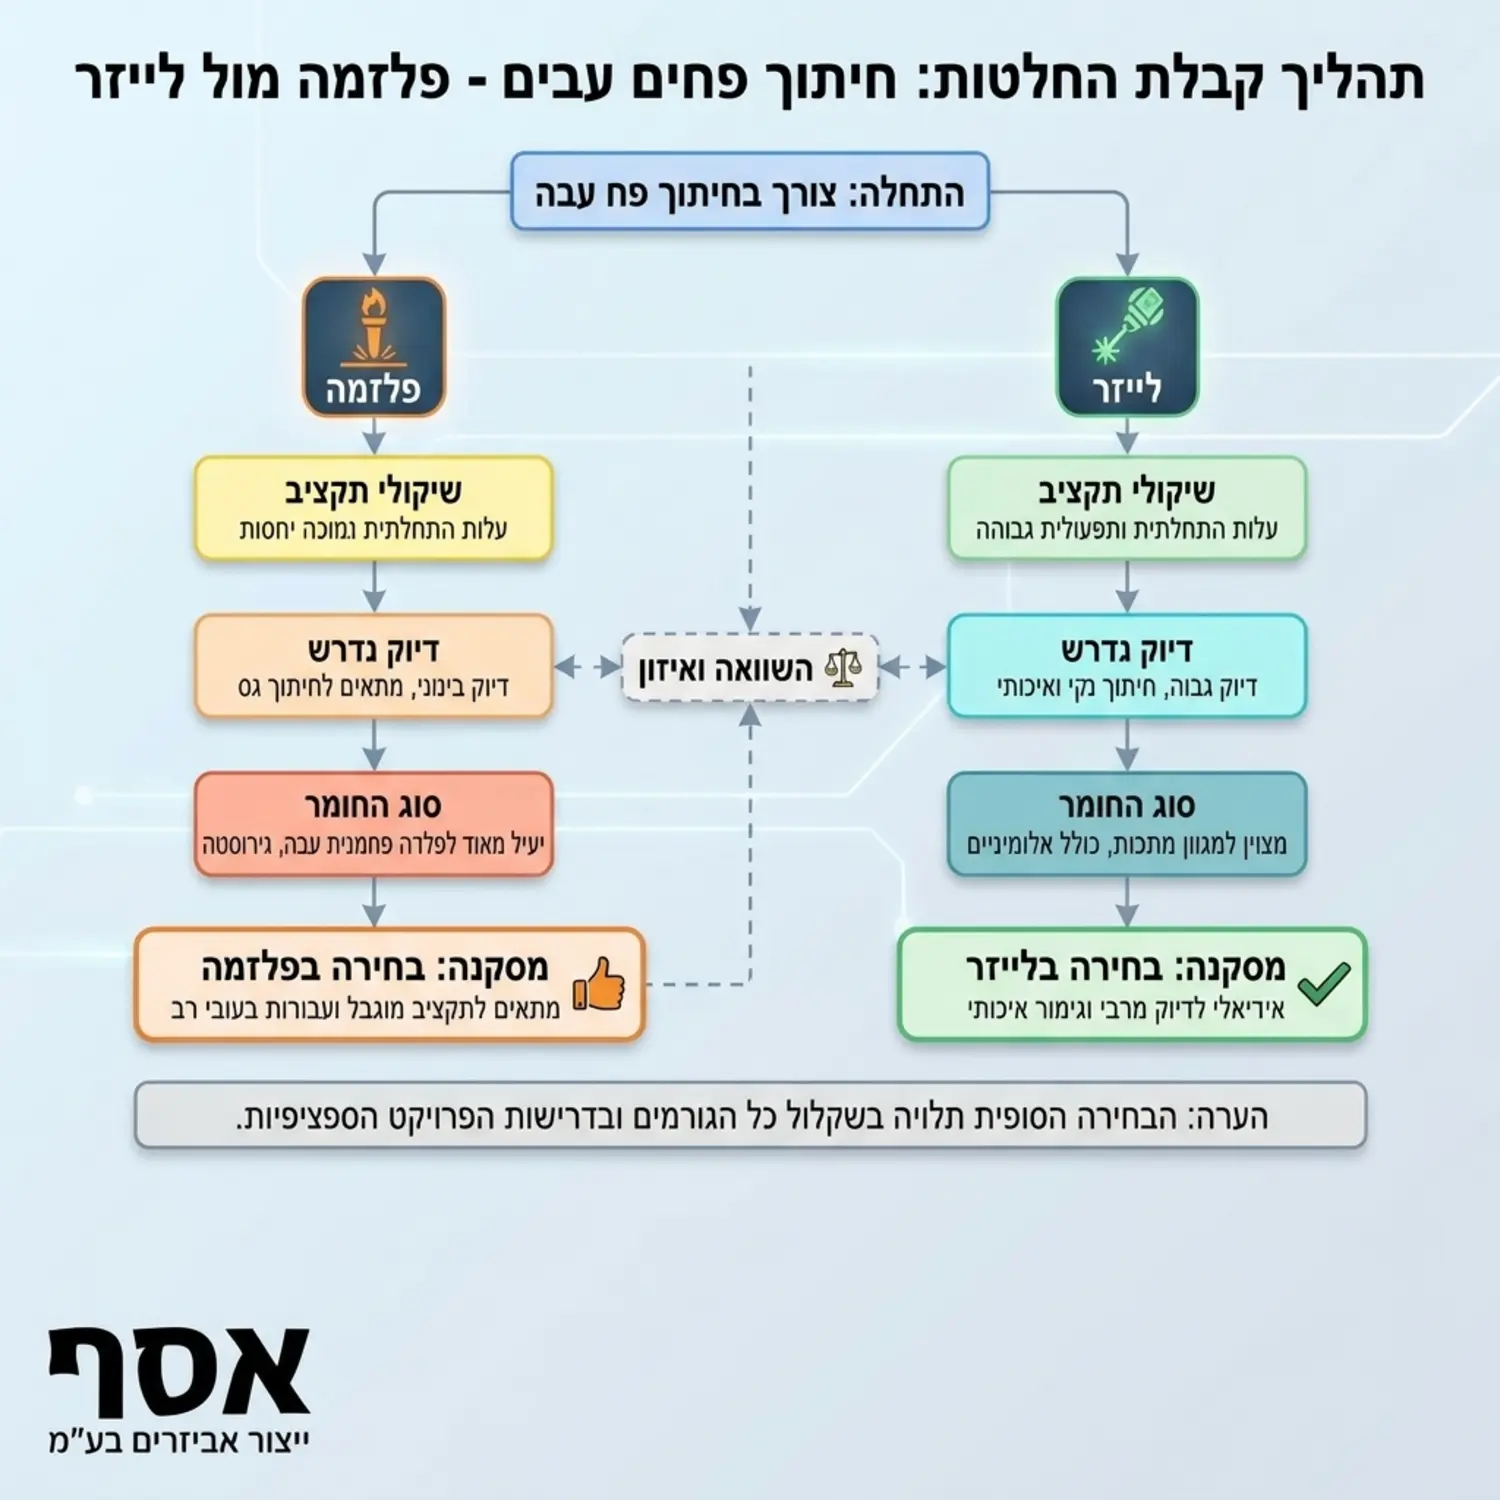
כדי לקבל את ההחלטה הנכונה ביותר עבור פס הייצור, חובה לבחון את שתי הטכנולוגיות במספר פרמטרים קריטיים הנוגעים ישירות לעלויות, איכות וזמני אספקה.
מהירות עבודה ויעילות כספית
בפלדות פחמן בעובי 25 מילימטרים ומעלה, טכנולוגיית הפלזמה שומרת על יתרון משמעותי במהירות החיתוך. קשת הפלזמה רחבה יותר ובעלת אנרגיה קינטית גבוהה שדוחפת את החומר המותך במהירות החוצה. לעומת זאת לייזר, למרות העוצמות הגבוהות הזמינות כיום, נדרש לנסוע לאט יותר בעוביים אלו כדי לשמור על איכות החתך החלקה שלו.
מבחינה כלכלית, עלות רכישת מכונת פלזמה מתקדמת נמוכה דרמטית מעלות רכישת לייזר סיב בעל עוצמה המקבילה ליכולות חדירה אלו. גם עלויות התפעול השוטפות, תחזוקת העדשות, צריכת החשמל והגזים נוטות להיות זולות יותר במערכות פלזמה, מה שמאפשר לנו כקבלני משנה להציע תמחור תחרותי יותר ללקוח הקצה.
טבלת השוואה מקצועית לפחים עבים
| פרמטר בחינה (עובי מעל 20 מ"מ) | פלזמה High Definition | לייזר רב עוצמה (Fiber) |
|---|---|---|
| דיוק גיאומטרי | טוב מאוד (מספיק לרוב תשתיות הכבדות) | מצוין אבסולוטי |
| איכות פני השטח של החתך | מחוספס קלות, תיתכן זווית קטנה | חלק, כמעט 90 מעלות מושלמות |
| עלות תפעול (למטר חיתוך) | נמוכה | גבוהה |
| אזור מושפע חום (HAZ) | רחב יחסית | צר מאוד |
יישומי מפתח בתעשייה הכבדה
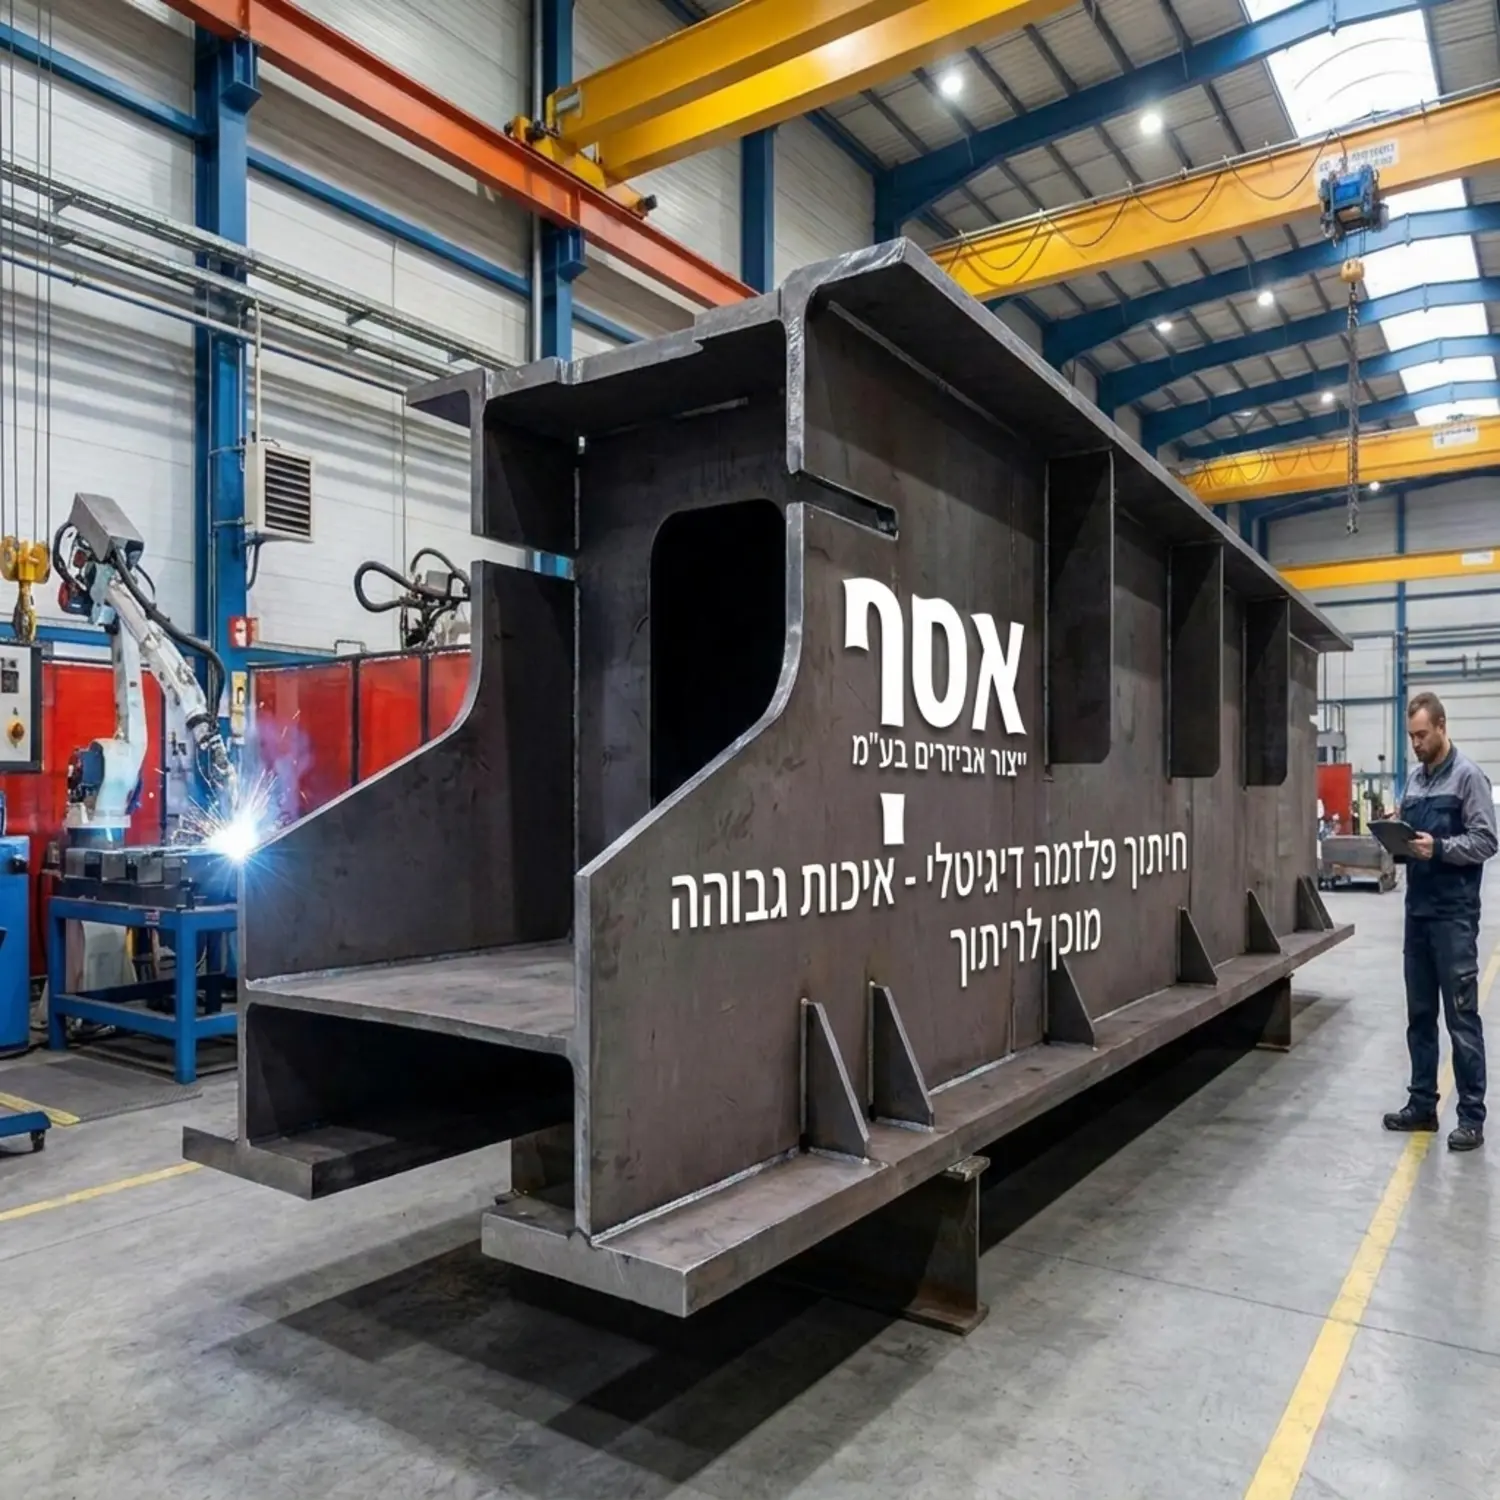
הבחירה בטכנולוגיה נגזרת בסופו של דבר מהמוצר הסופי. אנו באסף ייצור אביזרים מספקים פתרונות טכנולוגיים המותאמים במדויק לייעוד של הרכיב המיוצר, תוך שילוב תהליכים מורכבים במפעל שלנו.
מתי נבחר בטכנולוגיית הפלזמה
כאשר אנו מייצרים חלקי שלדה לציוד צמ"ה (ציוד מכני הנדסי), זרועות למנופים, או פלטות בסיס לעמודי תאורה ענקיים, הפלזמה היא המלכה הבלתי מעורערת. ביישומים אלו, טולרנס של חצי מילימטר לכל כיוון הוא זניח לחלוטין. הלקוח מקבל מוצר איכותי, מהיר, העומד בכל תקני החוזק, מבלי לשלם פרמיה מיותרת על דיוק אופטי שאין בו צורך ממשי בשטח.
מתי הלייזר הוא הפתרון היחיד
ישנם מצבים שבהם הפלטינות העבות מיועדות לשמש כתבניות, חלקי מכונות מדויקים, או מכלולים שדורשים הרכבה ללא רווחים לחלוטין. במקרים של חיתוך פחים עבים לקראת עיבוד שבבי מדויק או הרכבות רובוטיות הרגישות לכל סטייה, הלייזר יחסוך שעות של כרסום מקדים ויתן מענה אולטימטיבי למרות עלותו הגבוהה.
השפעת החיתוך על תהליכי ייצור משלימים
חיתוך הוא לרוב רק השלב הראשון בחייו של חלק מתכתי. האופן בו אנו חותכים את הפח משפיע ישירות על תהליכי ההמשך במפעל. אזור השוליים שנוצר כתוצאה מהחום יכול לאתגר פעולות עתידיות ויש לקחת זאת בחשבון בשלב התכנון המוקדם.
מוכנות לריתוך ופעולות נוספות
- הכנה לריתוך: חיתוך פלזמה איכותי בסביבת חמצן או אוויר על פלדת פחמן משאיר קצה שניתן לרתך עליו כמעט באופן מיידי ברוב קונסטרוקציות הפלדה.
- פעולות עיבוד משלים: במידה והחלק יעבור תהליך של כרסום או הברזה בדפנות, חשוב לדעת שפלזמה יוצרת אזור מוקשה רחב יותר מהלייזר. דבר זה עלול לגרום לבלאי מואץ של כלי החיתוך בעיבוד השבבי.
- כיפוף או ערגול: פחים עבים שעוברים חיתוך לייזר יתנהגו בצורה צפויה יותר במכונות הכיפוף הודות לחתך האחיד והיעדר מיקרו סדקים באזור מושפע החום.
העתיד של עיבוד פלטות כבדות
אנו רואים מגמה מתמשכת של שילוב טכנולוגיות. מערכות מתקדמות מציעות כיום חיתוך פלזמה משולב עם ראשי קידוח כרסום על אותו גשר CNC. הדבר מאפשר ליהנות ממהירות החיתוך של הפלזמה במתאר החיצוני של הפח, תוך ביצוע חורים זעירים ומדויקים להברזה בעזרת ציר מכני, הכל בסט אפ אחד ללא העברת הפח הכבד מתחנה לתחנה.
אצלנו באסף ייצור אביזרים בע"מ, אנו מאמינים כי השילוב בין ניסיון אנושי עשיר לבין הציוד המתקדם ביותר הוא המפתח להצלחה. בחינה מדוקדקת של דרישות הלקוח, מאפייני החומר, ומטרת המוצר הסופי, מאפשרים לנו להתאים את הטכנולוגיה המדויקת שתספק איכות חסרת פשרות בעלות ההגיונית והכלכלית ביותר עבור הפרויקט שלכם.