נכתב בתאריך 11 בספטמבר 2026
נקודות חשובות מהמאמר
חיתוך של פלדות קשות דורש מיומנות רבה כדי לא לאבד את תכונות החומר. הנה התקציר למה שחשוב לדעת:
- ✓הסכנה המרכזית: חימום הפלדה מעל 200-250 מעלות צלזיוס גורם לריכוך החומר ולאובדן הקושי.
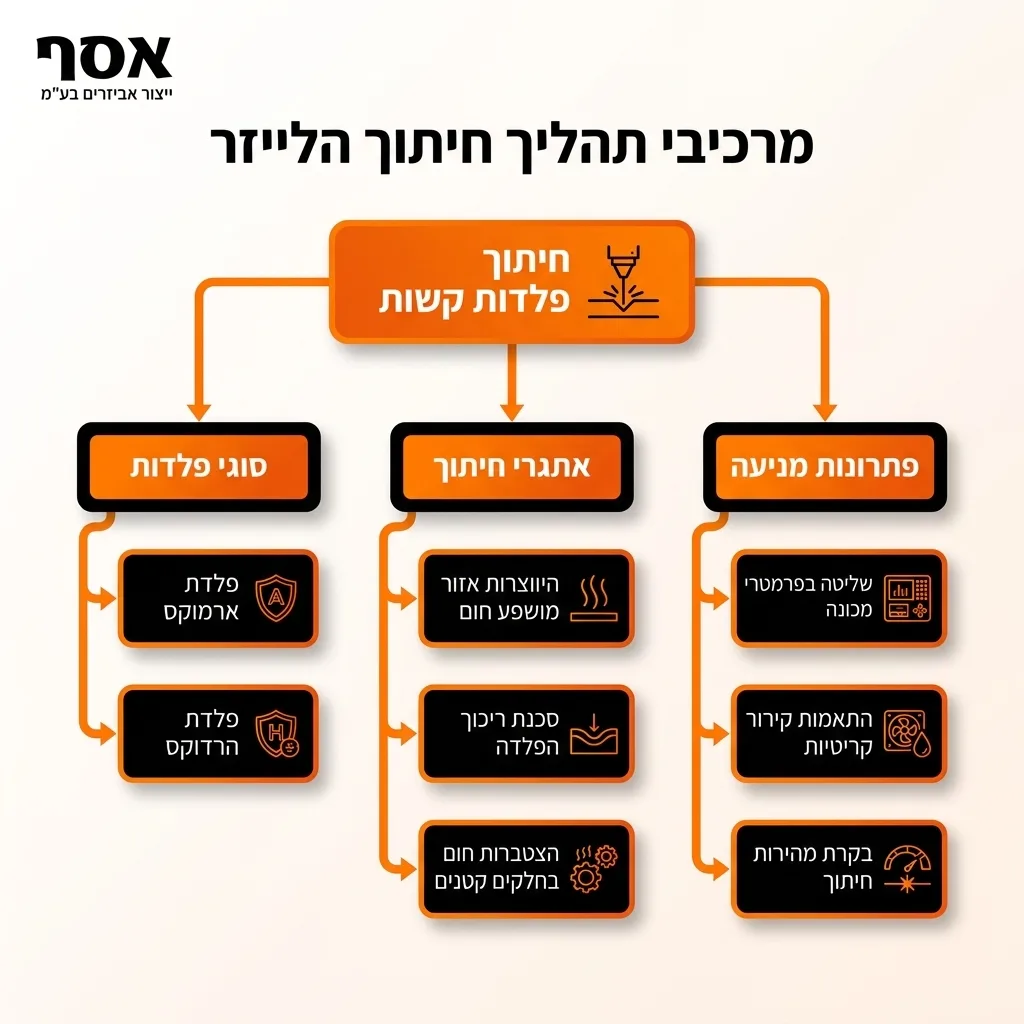
- ✓אזור מושפע חום (HAZ): חיתוך לייזר יוצר אזור קטן שמושפע מהחום בקצה החיתוך. שליטה נכונה בפרמטרים מצמצמת אותו למינימום.
- ✓גז העזר: שימוש בחנקן מקורר (במקום חמצן) מסייע לקרר את אזור החיתוך ולשמור על מבנה הפלדה.
- ✓שיטות חלופיות: חיתוך בסילון מים (Waterjet) הוא חלופה "קרה" לחלוטין, בעוד שפלזמה מייצרת חום רב יותר מהלייזר.
תעשיית הביטחון והציוד המכני הכבד דורשת היום יותר מתמיד חומרים חזקים, אמינים ומדויקים. בשנת 2026, הדרישה לפלדות שריון ופלדות שחיקה נמצאת בשיאה. עם זאת, קיים אתגר משמעותי: איך חותכים חומרים כל כך קשיחים מבלי להרוס אותם בתהליך? כשמדובר בחלקים שאמורים לעצור קליעים או לעמוד בשחיקה קיצונית, אין מקום לטעויות.
רבים חוששים שהחום העצום של הלייזר יפגע בקושי הפלדה ויהפוך אותה לפריכה או רכה מדי. החדשות הטובות הן שבעזרת טכנולוגיה מתקדמת, שליטה מדויקת בפרמטרים והבנה מטלורגית עמוקה, ניתן לבצע את העבודה בצורה מושלמת. כמפעל אסף ייצור אביזרים שחי ונושם את התעשייה הביטחונית, אנחנו יודעים בדיוק איך לעשות את זה נכון.
במאמר הזה נסביר בשפה פשוטה איך עובד תהליך החיתוך של פלדות מיוחדות אלו, מהן הסכנות, ואיך אנחנו מבטיחים שהפלדה שומרת על מלוא התכונות הבליסטיות והמכניות שלה גם לאחר העיבוד.
מהן פלדות שריון ופלדות שחיקה ולמה הן מאתגרות?
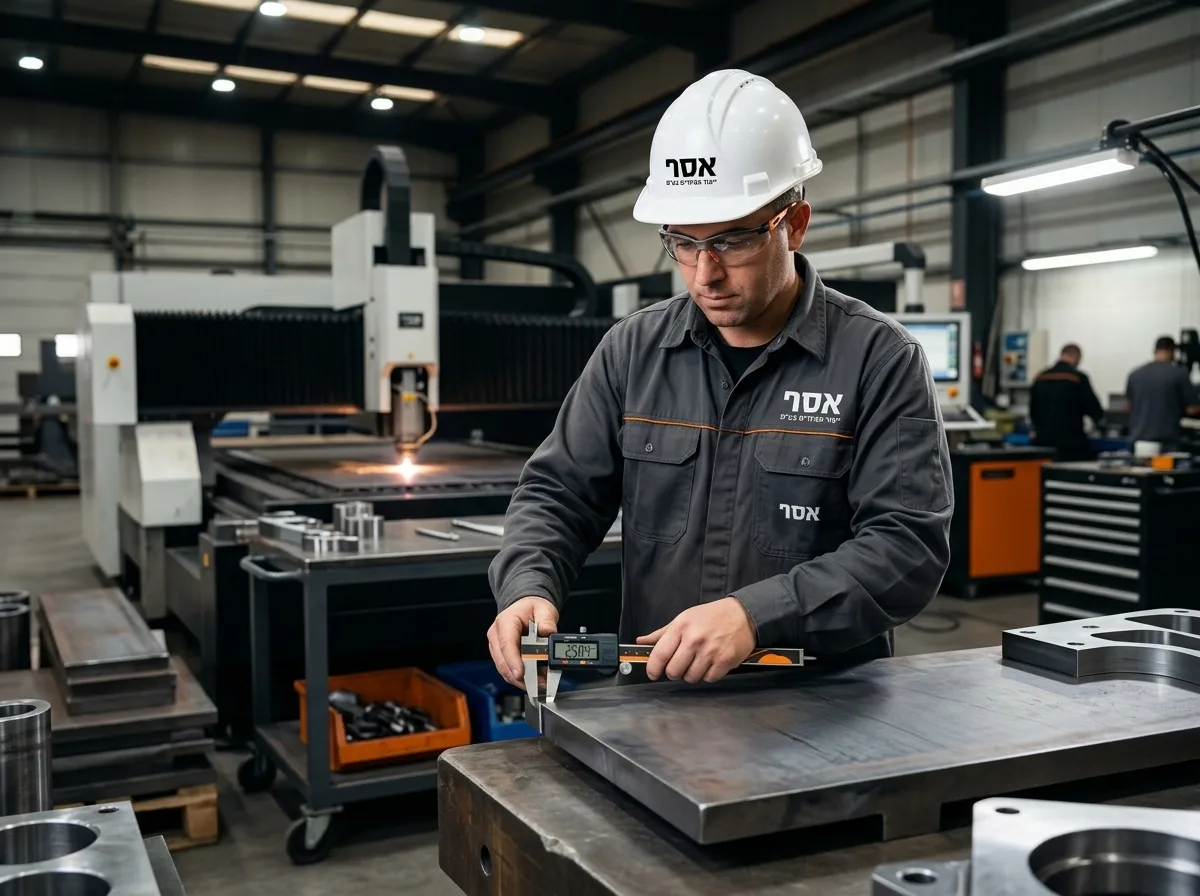
פלדות כמו Armox (פלדה בליסטית/שריון) ו-Hardox (פלדה עמידה לשחיקה) הן הפלדות הקשוחות ביותר בתעשייה. הן תוכננו לעמוד בעומסים קיצוניים: לעצור הדף, לספוג פגיעות קליעים, או לעמוד בפני שחיקה אגרסיבית של סלעים וחול בציוד מכני הנדסי.
הקושי העצום שלהן מושג באמצעות תהליכים מטלורגיים מורכבים במפעל הייצור של הפלדה (כמו חימום וקירור מהיר הנקרא מרווה והרפיה). הבעיה מתחילה כאשר אנחנו רוצים לחתוך את הלוחות האלה כדי לייצר מהם חלקים. חיתוך פחים סטנדרטי לרוב לא מספיק כאן.
כל התערבות של חום חיצוני גבוה – כמו זה שנוצר בתהליך הלייזר – עלולה לשנות את המבנה הפנימי של הפלדה ולהרוס את כל העבודה הקשה של היצרן. אם הפלדה מתחממת מדי, היא פשוט מאבדת את הקושי שלה והופכת לפלדה רגילה.
האתגר הגדול: אזור מושפע חום (HAZ) וסכנת הריכוך
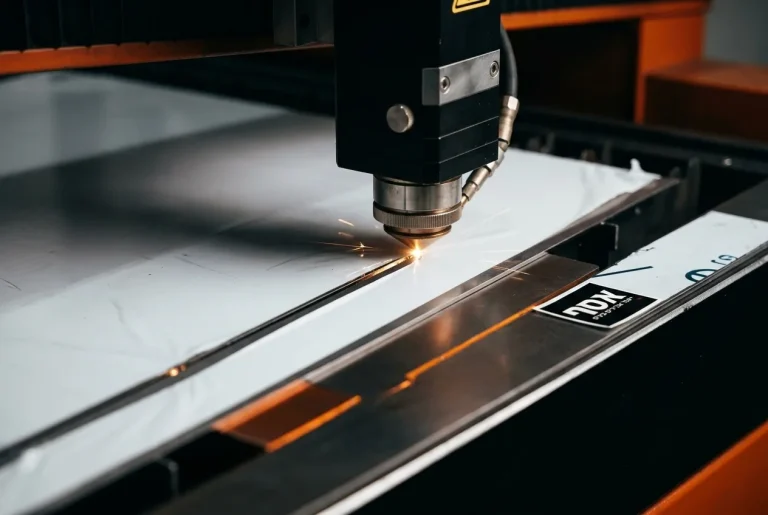
חיתוך בלייזר הוא תהליך תרמי. קרן הלייזר מתיכה את המתכת ומעיפה אותה החוצה בעזרת גז בלחץ גבוה. באזור החיתוך עצמו, הטמפרטורה מגיעה לאלפי מעלות. כתוצאה מכך, נוצר סביב קו החיתוך שוליים שנקראים אזור מושפע חום (HAZ).
כדאי לקרוא בהרחבה על אזור מושפע חום (HAZ) בחיתוך לייזר: השפעות ודרכי צמצום. בפלדות שריון, חוק הברזל הוא נוקשה: אם טמפרטורת הפלדה עולה על 200 עד 250 מעלות צלזיוס, הקושי שלה מתחיל לרדת. האזור שהתחמם מאבד את החוזק הבליסטי שלו, וזה מצב שאסור שיקרה בחלק שאמור להגן על חיי אדם.
אזהרת בטיחות איכות: בעת חיתוך חלקים קטנים מאוד מפלדת Armox, החום נוטה להצטבר בחלק כולו מכיוון שאין מספיק מסה שתפזר אותו. ללא טכניקת קירור נכונה, החלק כולו עלול לעבור ריכוך ולהיפסל לשימוש ביטחוני.
הפתרון: איך חותכים בלייזר ושומרים על הפלדה?
למרות החששות, חיתוך לייזר הוא אחת השיטות המדויקות והיעילות ביותר לפלדות האלו, בתנאי ששולטים היטב במכונה. הלייזר המודרני מאפשר לחתוך פלדות קשות בדיוק באותם פרמטרים בסיסיים כמו פלדות רכות (כי טמפרטורת ההתכה שלהן די דומה), אבל עם התאמות קריטיות לקירור.
כדי למזער את הפגיעה בחומר, אנחנו מקפידים על מספר כללים מקצועיים:
- מהירות חיתוך גבוהה: ככל שהמכונה רצה מהר יותר, כך היא מעבירה פחות חום לתוך הלוח. מכונות הלייזר החזקות שלנו מאפשרות חיתוך מהיר במיוחד שמשאיר את רוב הלוח קר.
- בחירת גז עזר נכונה: בחירה נכונה בין גזים מסייעים בחיתוך לייזר: חנקן (Nitrogen) מול חמצן (Oxygen) היא קריטית. חיתוך בחמצן מייצר תגובה בוערת שמוסיפה המון חום. לעומת זאת, חיתוך בחנקן בלחץ גבוה פועל כגז קירור ומעיף את המתכת המותכת החוצה במהירות, מה ששומר על שוליים קרים יותר.
- חיתוך בפולסים (Pulse Cutting): באזורים בעייתיים כמו פינות חדות או חורים קטנים, משתמשים בפולסים מהירים של לייזר במקום בקרן רציפה. זה נותן לפלדה חלקיקי שנייה להתקרר בין מכה למכה.
השוואת טכנולוגיות: לייזר מול סילון מים ופלזמה
כשמדובר על פלדות מיוחדות, ישנן שלוש טכנולוגיות עיקריות שמתחרות על התפקיד. לכל אחת יתרונות וחסרונות, והבחירה תלויה בעובי הלוח ובדרישות הדיוק של הלקוח. בחינת חיתוך פלזמה (Plasma) מול לייזר: הפתרון לפחים עבים היא התלבטות נפוצה.
| שיטת חיתוך | השפעת חום (HAZ) | מהירות ויעילות | דיוק גימור |
|---|---|---|---|
| סילון מים (Waterjet) | מצוין – תהליך קר לחלוטין. אין השפעת חום. | איטי מאוד ויקר ביחס לשאר השיטות. | גבוה מאוד. |
| חיתוך לייזר | בינוני – אזור חום מזערי הניתן לשליטה מלאה. | מהיר מאוד, מצוין לייצור סדרתי. | גבוה מאוד (פני שטח חלקים). |
| חיתוך פלזמה | גרוע – אזור מושפע חום רחב שעלול לפגוע בקושי. | מהיר מאוד, מתאים בעיקר ללוחות עבים במיוחד. | בינוני (קצוות מחוספסים יותר). |
סדקי קצה (Cut Edge Cracking) – למה זה קורה ואיך מונעים?
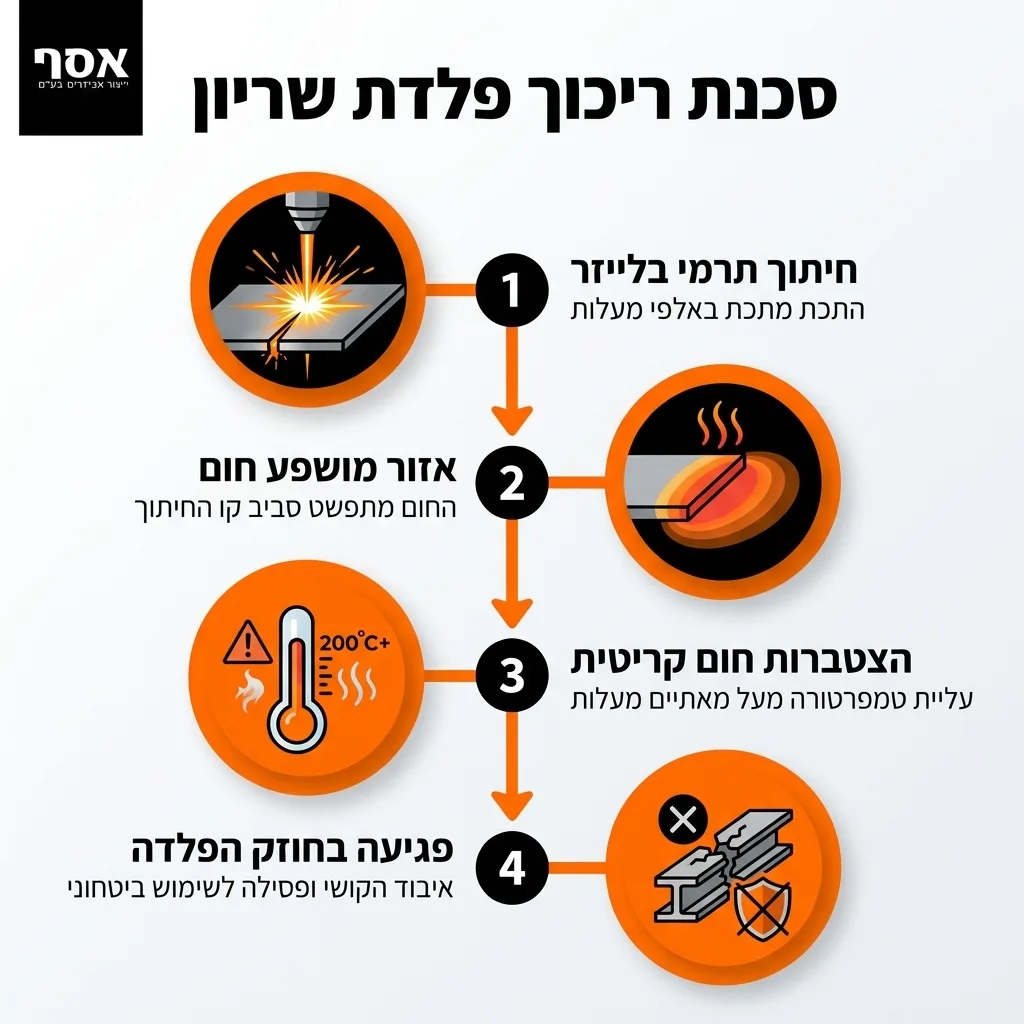
תופעה שחשוב להכיר כשעובדים עם פלדות שחיקה ושריון עבות היא "סדקי קצה". אלו הם מיקרו-סדקים שעלולים להופיע על קו החיתוך. הדבר המטריד בסדקים האלו הוא שהם עלולים להופיע ימים או אפילו שבועות אחרי החיתוך, בתופעה שמזכירה סדקי מימן בריתוך.
הסיכון לתופעה גדל ככל שהפלדה קשה יותר ועבה יותר. איך אנחנו מתמודדים עם זה? קודם כל, על ידי בחירה נכונה של פרמטרי הלייזר כדי לייצר חיתוך חלק ללא אי-רציפויות שיכולות להוות נקודת התחלה לסדק. במקרים מסוימים של לוחות עבים במיוחד, מבצעים חימום מקדים קל (Preheating) תחת בקרה מחמירה, כדי להאט את קצב ההתקררות של הקצה ולשחרר מאמצים פנימיים בחומר, כל זאת מבלי לעבור את רף ה-250 מעלות שיפגע בקושי הכולל.
בדיקות איכות (QA): איך מוודאים שהחומר תקין?
בסיום תהליך ייצור של חיתוך פחים לפי מידה עבור התעשייה הביטחונית, אי אפשר להסתמך רק על מראה עיניים. קצה שנראה נקי ויפה לא בהכרח מעיד על כך שהחומר שמר על תכונותיו הבליסטיות. כאן נכנס לתמונה מערך האיכות שלנו.
צ'קליסט הבדיקות לפלדות שריון לאחר חיתוך:
בטיחות מעל הכל בחיתוך לייזר
מכונות החיתוך שאנו משתמשים בהן נמצאות ברמת סיכון 4 (הגבוהה ביותר). הלייזר מסוגל לא רק לחתוך פלדת שריון אלא גם לגרום לנזק בלתי הפיך לעיניים ולעור בחשיפה ישירה או אפילו מהחזר אור. כל מפעיל אצלנו מצויד במשקפי מגן ייעודיים לתדר הלייזר, והמכונות פועלות תחת נהלי בטיחות מחמירים של משרד העבודה.
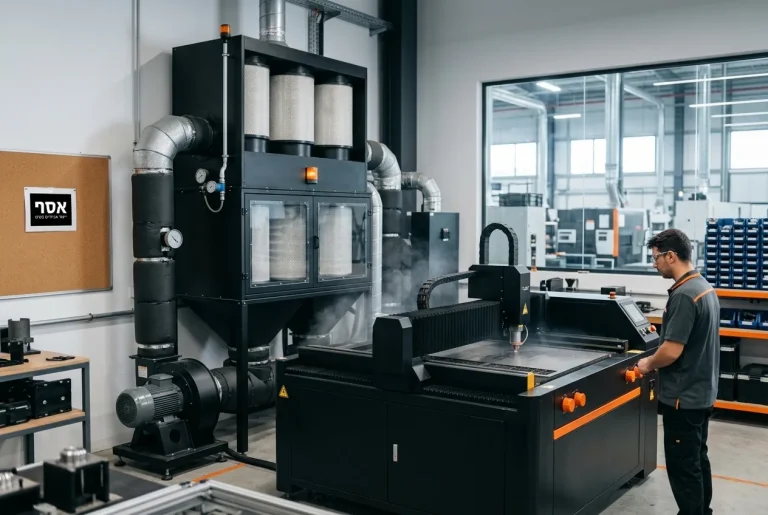
בנוסף, חיתוך הפלדה פולט אדים וגזים. מערכות השאיבה והסינון שלנו דואגות לטיהור האוויר, כך שסביבת העבודה נשארת נקייה ובטוחה גם כאשר המכונות עובדות מסביב לשעון לייצור פרויקטים רחבי היקף.
הערך המוסף של אסף ייצור אביזרים
לקוחות שמגיעים אלינו עם דרישות לפרויקטים ביטחוניים מחפשים יותר מעוד שירות עיבוד שבבי. הם מחפשים גב מקצועי. כחברה שפועלת מעל 30 שנה בירוחם ומחזיקה בתקני ISO 9001, אנחנו מתמחים במתן פתרון הנדסי שלם (One-Stop-Shop).
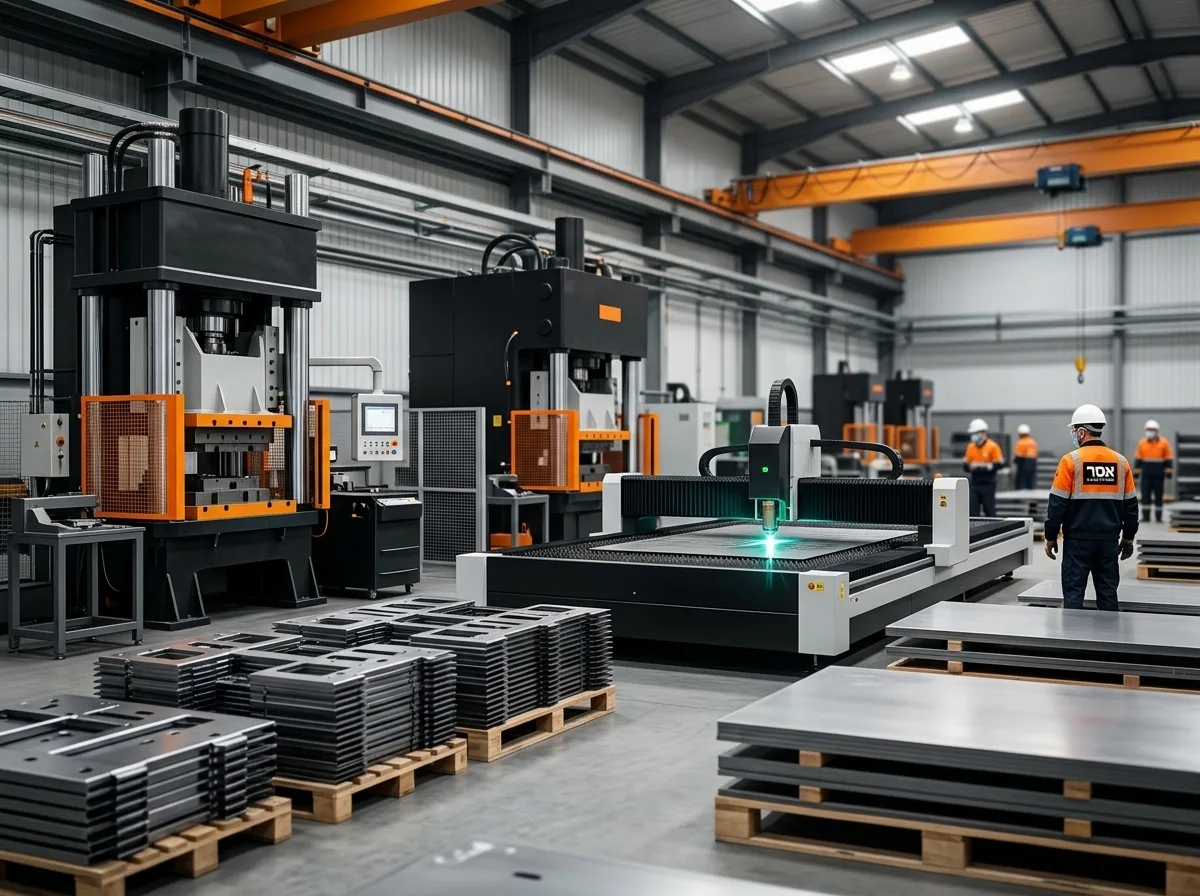
ממחלקת ההנדסה שתעזור בתכנון הפריסה של החלק, ועד לייצור מהיר המשלב חיתוך מדויק ומכבשים אקסצנטריים והידראוליים של עד 500 טון. במקום להתרוצץ בין מספר ספקים, הכל קורה תחת קורת גג אחת, בייצור כחול לבן גאה ואמין.
הטיפ של אסף ייצור אביזרים בע"מ
"אחת הטעויות הכי כואבות שאנחנו רואים בתעשייה הביטחונית היא רדיפה אחרי הצעת המחיר הזולה ביותר מיצרנים בחו"ל או מספקים ללא ניסיון. כשחותכים פלדת Armox בפרמטרים שגויים, היא תיראה נהדר בעין, אבל בשטח היא פשוט תישבר או תחדור. אל תתפשרו על הידע המטלורגי של קבלן המשנה שלכם – זה ההבדל בין מוצר שמגן על חיים למוצר שנכשל בזמן אמת."
שאלות נפוצות
האם חיתוך לייזר פוגע בקשיות של פלדות שריון כמו Armox או Hardox?
לא בהכרח. חיתוך לייזר הוא תהליך תרמי ולכן יש לו פוטנציאל לפגוע בקושי החומר באזור החיתוך (HAZ). עם זאת, כאשר החיתוך מתבצע באופן מקצועי, עם מהירות חיתוך גבוהה וקירור נכון, החום המצטבר אינו עולה על 250 מעלות צלזיוס והפגיעה בקשיות הכוללת של הלוח נמנעת לחלוטין.
מהו האזור המושפע מחום (HAZ) בחיתוך לייזר של פלדות קשות וכיצד הוא משפיע על החומר?
ה-HAZ (Heat-Affected Zone) הוא השוליים הצרים לאורך קו החיתוך שהתחממו מאוד מבלי להיות מותכים. באזור זה, המבנה המטלורגי של הפלדה משתנה, מה שעלול לגרום לירידה בקשיות המקומית וברמת העמידות הבליסטית. המטרה היא לצמצם את רוחב אזור זה למינימום האפשרי.
באילו פרמטרים של חיתוך (עוצמה, מהירות, גז עזר) יש להשתמש כדי למזער פגיעה בקשיות?
הסוד הוא שילוב של מהירות חיתוך גבוהה (כדי לא להשהות את הקרן באותו מקום), עוצמת לייזר מותאמת לעובי, ובעיקר שימוש בחנקן בלחץ גבוה כגז עזר. החנקן חותך בסביבה נקייה וללא בעירה (בניגוד לחמצן שמוסיף חום), ובכך מקרר משמעותית את תהליך החיתוך.
מהם היתרונות של חיתוך לייזר על פני שיטות חיתוך אחרות (פלזמה, סילון מים) עבור פלדות שריון?
לעומת סילון מים (שהוא תהליך קר אך איטי ויקר), הלייזר מהיר משמעותית ומתאים לייצור סדרתי בעלויות סבירות תוך שמירה על דיוק גבוה. לעומת פלזמה, הלייזר יוצר אזור מושפע חום (HAZ) קטן הרבה יותר, מה ששומר טוב יותר על תכונות הפלדה הקשה.
האם נדרש טיפול מקדים (חימום) או טיפול לאחר החיתוך כדי לשמור על תכונות הפלדה?
ברוב לוחות ה-Hardox וה-Armox הדקים והבינוניים הנחתכים בלייזר, אין צורך בחימום מקדים. עם זאת, בלוחות עבים מאוד, עשוי להידרש חימום מקדים מבוקר (Preheating) לפני החיתוך כדי להאט את קצב הקירור ולמנוע תופעה של סדקי קצה, וזאת מבלי לחצות את מגבלת הטמפרטורה שמרככת את החומר.
עד איזה עובי ניתן לחתוך פלדות Armox ו-Hardox בלייזר מבלי לפגוע בתכונותיהן?
באמצעות מכונות לייזר תעשייתיות מודרניות, ניתן לחתוך פלדות שריון בעוביים משמעותיים של עד כ-20-25 מ"מ (ולעיתים יותר, תלויי בעוצמת המקור) ללא פגיעה בתכונות, כל עוד מקפידים על פרמטרי קירור ומהירות מתאימים.
כיצד ניתן לוודא שתכונות החומר המקוריות, כמו עמידות בליסטית, נשמרות לאחר החיתוך?
לאחר החיתוך, מתבצעות בדיקות איכות קפדניות במפעל. זה כולל בדיקות קשיות מקומיות באזור קו החיתוך כדי לוודא שאין ירידה בקושי, בדיקות ויזואליות תחת הגדלה לאיתור מיקרו-סדקים, ואימות המידות לשלילת עיוות תרמי. רק כך ניתן להבטיח את אמינות המוצר.
לסיכום
עיבוד פלדות שריון הוא לא עוד משימה סטנדרטית במפעל מתכת. מדובר בעבודה מדויקת שדורשת הבנה עמוקה של התנהגות החומר תחת חום, כדי שהמוצר הסופי ימלא את ייעודו ללא פשרות. חיתוך לייזר מספק את השילוב המנצח של מהירות ודיוק, כל עוד הוא מבוצע בפרמטרים הנכונים.
באסף ייצור אביזרים בע"מ, אנו מעמידים לרשותכם ידע הנדסי עשיר, מכונות מתקדמות ומערך אבטחת איכות שמוודא שכל חלק וחלק עומד בסטנדרטים הביטחוניים המחמירים ביותר. אם אתם מחפשים שותף לדרך שיודע לקחת פרויקט משלב התכנון ועד לייצור סדרתי אמין ומהיר, אנחנו כאן עבורכם.