נכתב בתאריך 4 באוגוסט 2026
נקודות חשובות מהמאמר
ניהול החום הוא המפתח להצלחה. הנה התקציר למי שממהר:
- ✓ טכניקת חיתוך כפול בלייזר: שימוש במעבר לייזר ראשון בעוצמה נמוכה לאידוי (Vaporization) של הניילון, ומעבר שני לחיתוך הפח עצמו.
- ✓ חיתוך קר (Waterjet): סילון מים בלחץ גבוה מונע לחלוטין את אפקט החום (HAZ) ומונע את התכת הציפוי והידבקותו למתכת.
- ✓ התאמת גזים מסייעים: שימוש בחנקן בלחץ גבוה עוזר לקירור אזור החיתוך וסילוק הפלסטיק המותך.
- ✓ בטיחות מעל הכל: חיתוך ניילון בחום משחרר אדים רעילים. חובה להשתמש במערכות יניקת אוויר ופילטרציה (HEPA) למניעת סכנות בריאותיות.
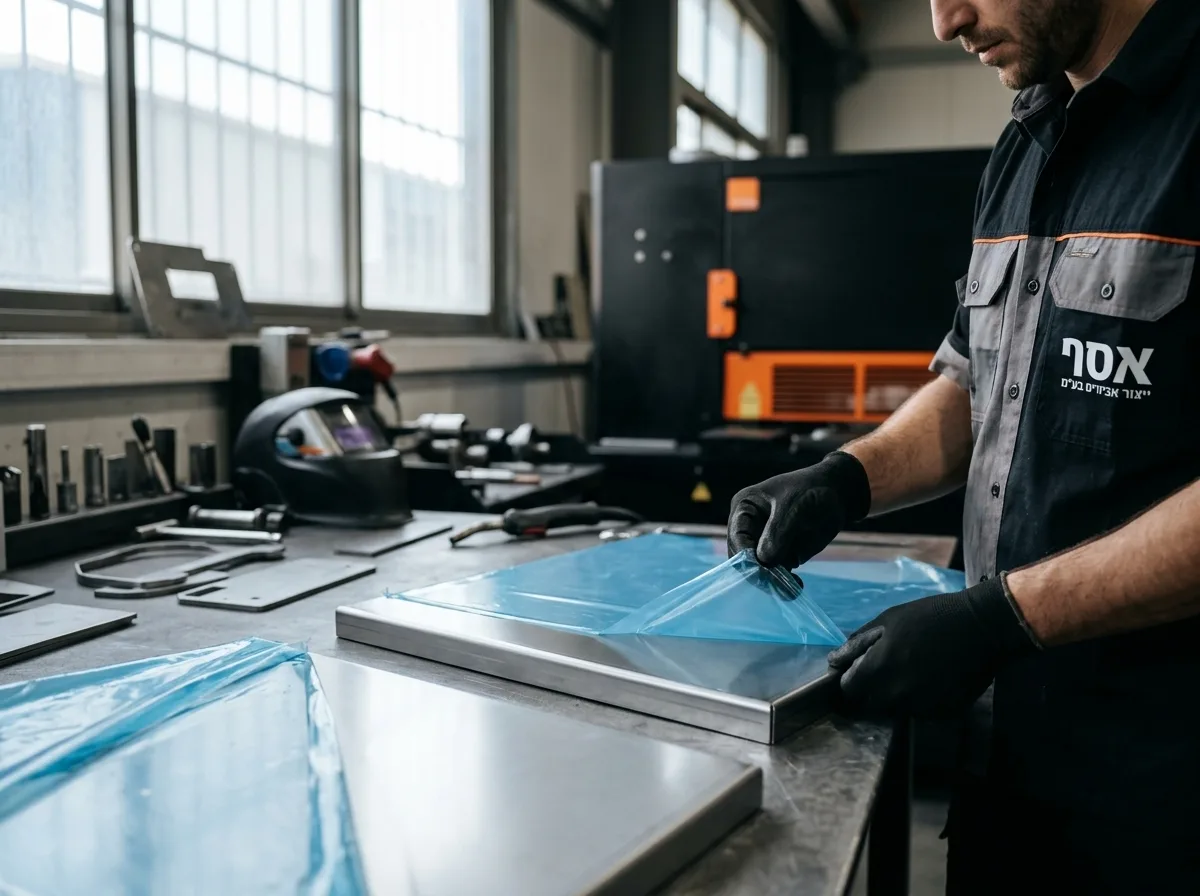
בענף עיבוד המתכת המודרני, פחי נירוסטה ואלומיניום מגיעים פעמים רבות כשהם מצופים בשכבת ניילון מגן (פילם). מטרת הציפוי היא לשמור על הגימור הדקורטיבי או הטכני של הפח מפני שריטות, לכלוך ופגמים לאורך שלבי האחסון, השינוע והעיבוד. עם זאת, כאשר מגיע רגע האמת של חיתוך פחים לפי מידה, אותו ציפוי מגן הופך לאתגר טכנולוגי מורכב.
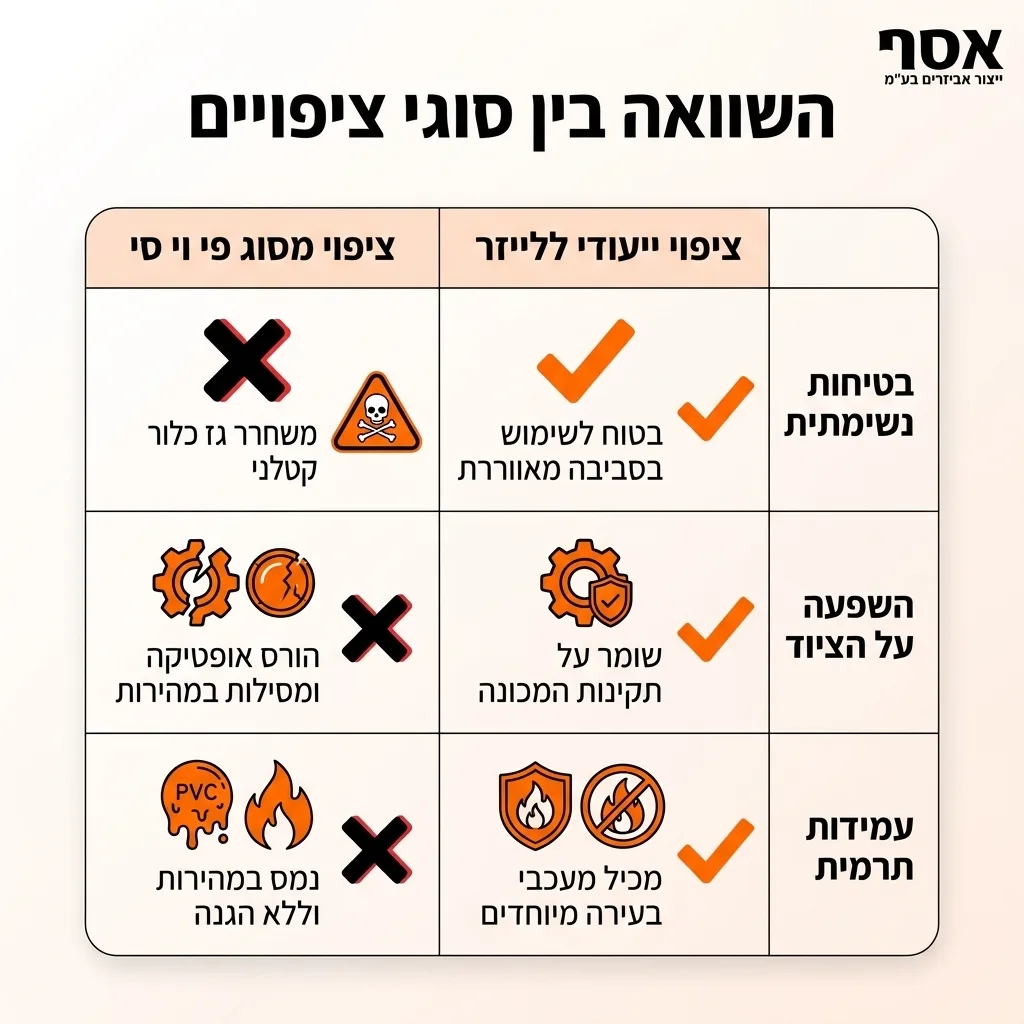
ניילון הוא חומר תרמופלסטי בעל נקודת התכה נמוכה (סביב 215-265 מעלות צלזיוס) וכאשר הוא בא במגע עם אנרגיית החום העצומה של כלי חיתוך, ובמיוחד חיתוך בלייזר, התוצאה עלולה להיות הרסנית: התכה, יצירת בועות, הידבקות קשה למתכת, התקלפות ספונטנית ושחרור אדים רעילים. בשנת 2026, הדרישה לגימור מושלם, במיוחד בתעשיות הביטחוניות, מחייבת אותנו באסף ייצור אביזרים בע"מ ליישם פתרונות הנדסיים מדויקים.
במדריך מקיף זה, ננתח את הטכניקות המובילות להתמודדות עם פחים מצופים, נשווה בין טכנולוגיות חיתוך שונות, ונספק פרמטרים מדוייקים למניעת נזק לציפוי, תוך הקפדה על איכות ובטיחות מקסימלית.
האתגרים הייחודיים בחיתוך פחים מצופים בניילון
חומרים פלסטיים, ובפרט פולימרים המשמשים לציפויי מגן על גבי מתכות, מציגים אתגר תרמודינמי משמעותי בתהליכי עיבוד שבבי וחיתוך חום. בעוד שהמתכת (נירוסטה או אלומיניום) דורשת טמפרטורות של אלפי מעלות כדי לעבור למצב צבירה נוזלי ולאפשר חיתוך, ציפוי הניילון נמס בטמפרטורות נמוכות בהרבה. הפער האדיר הזה בתכונות הפיזיקליות של שני החומרים הצמודים זה לזה יוצר קונפליקט פיזיקלי בקו החיתוך.
ניהול חום – למה הניילון נמס ונדבק?
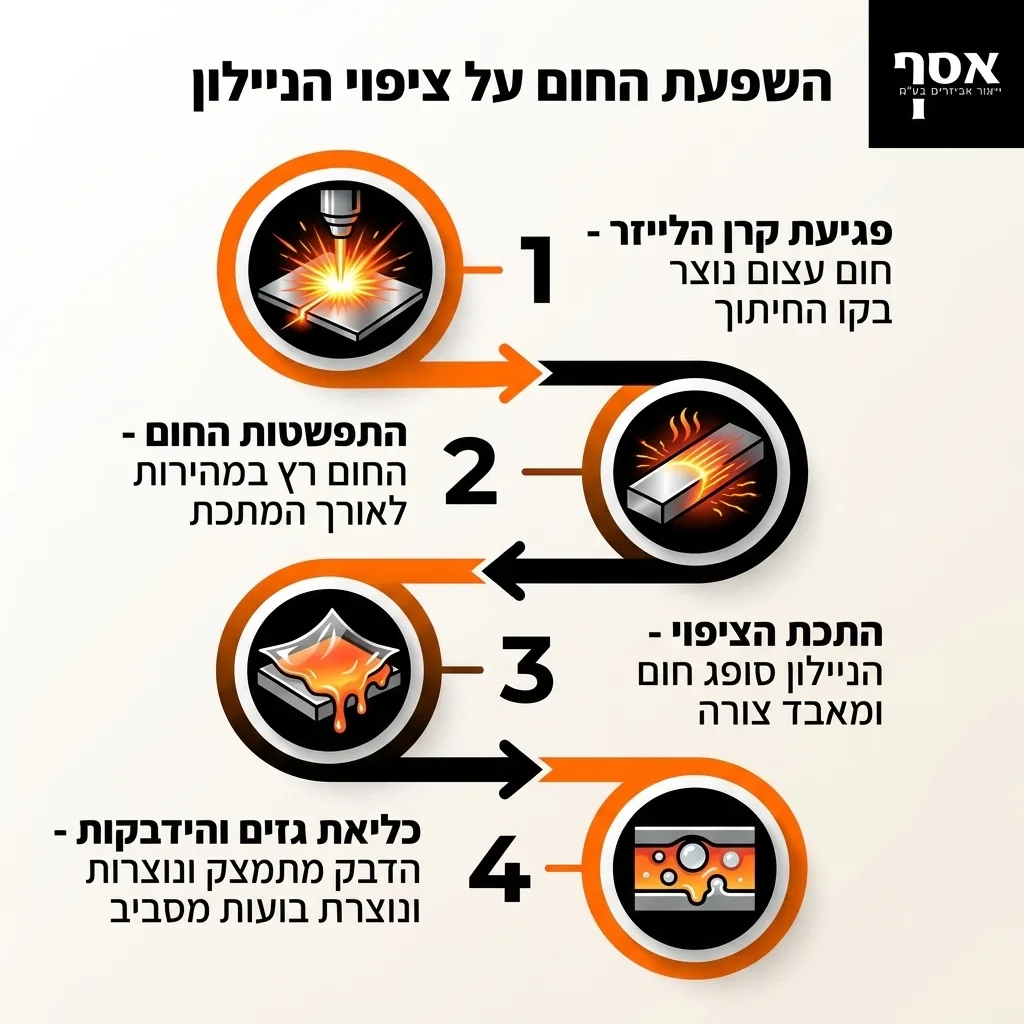
כאשר קרן לייזר או פלזמה פוגעת בפח מצופה, החום העצום מתפשט לא רק לעומק הפח אלא גם לרוחבו, ויוצר את מה שמוכר כ-אזור מושפע חום (HAZ) בחיתוך לייזר: השפעות ודרכי צמצום. למתכות יש מוליכות חום גבוהה, מה שאומר שהחום "רץ" לאורך הפח, בעוד שניילון הוא מבודד.
התוצאה היא שהמתכת שמתחת לניילון מתחממת במהירות, הניילון סופג את החום מלמטה, נמס, ומאבד את המבנה המולקולרי שלו. אם החיתוך אינו מנוהל נכון, דבק הציפוי (Adhesive) עובר תהליך של התמצקות מחדש לאחר ההתכה, מה שגורם לו להידבק בעוצמה למתכת עד כדי חוסר יכולת לקלף אותו בצורה סבירה.
תופעה נוספת היא יצירת "בועות" (Bubbling) – גזים הכלואים תחת הציפוי עקב ההתכה, אשר מרחיבים את הניילון ומפוצצים אותו מסביב לחריץ החיתוך.
אזהרת בטיחות קריטית: לעולם אין לחתוך PVC בלייזר!
פחים לעיתים מצופים בפילם מסוג PVC (פוליוויניל כלוריד). חיתוך תרמי של PVC משחרר גז כלור טהור. במגע עם הלחות שבאוויר (או בעיניים ובריאות של המפעיל), הכלור הופך לחומצה הידרוכלורית קטלנית. בנוסף, חומצה זו תהרוס לחלוטין את האופטיקה, המראות, והמסילות של מכונת הלייזר שלך תוך ימים ספורים. יש לוודא שהציפוי הוא ניילון (PE / Polyethylene) ולא PVC.
השפעת סוג הניילון ודבק הציפוי על איכות החיתוך
לא כל ציפויי הניילון נולדו שווים. בתעשייה קיימים ציפויים שנועדו ספציפית לעמוד בטמפרטורות של חיתוך לייזר (Laser-Rated Film). ציפויים אלו מכילים מעכבי בעירה ותוספים שמונעים מהם לבעור או ליצור פיח רב. הם לרוב מזוהים על ידי צבעם וסימונים ברורים (לרוב שחור/לבן, או ממותגים כמיועדים ללייזר Fiber או CO2).
עובי הניילון (נמדד במיקרונים) משפיע אף הוא – ניילון דק מדי יימס וייעלם, בעוד ניילון עבה מדי ידרוש אנרגיה כפולה כדי לחדור דרכו. הדבק המחבר את הניילון לפח, מבוסס בדרך כלל על אקריליק או גומי, ורגישותו לחום תקבע האם לאחר פעולות של חיתוך וכיפוף פחים, המוצר יישאר נקי או יצריך ניקוי כימי יקר להסרת שאריות.
טכנולוגיות חיתוך: השוואה והתאמה לפחים מצופים
בחירת הטכנולוגיה הנכונה היא חצי מהפתרון. כאשר אנו מתכננים ייצור של חלקי מתכת המצריכים שמירה קפדנית על פני השטח, אנו שוקלים היטב את כלי החיתוך.
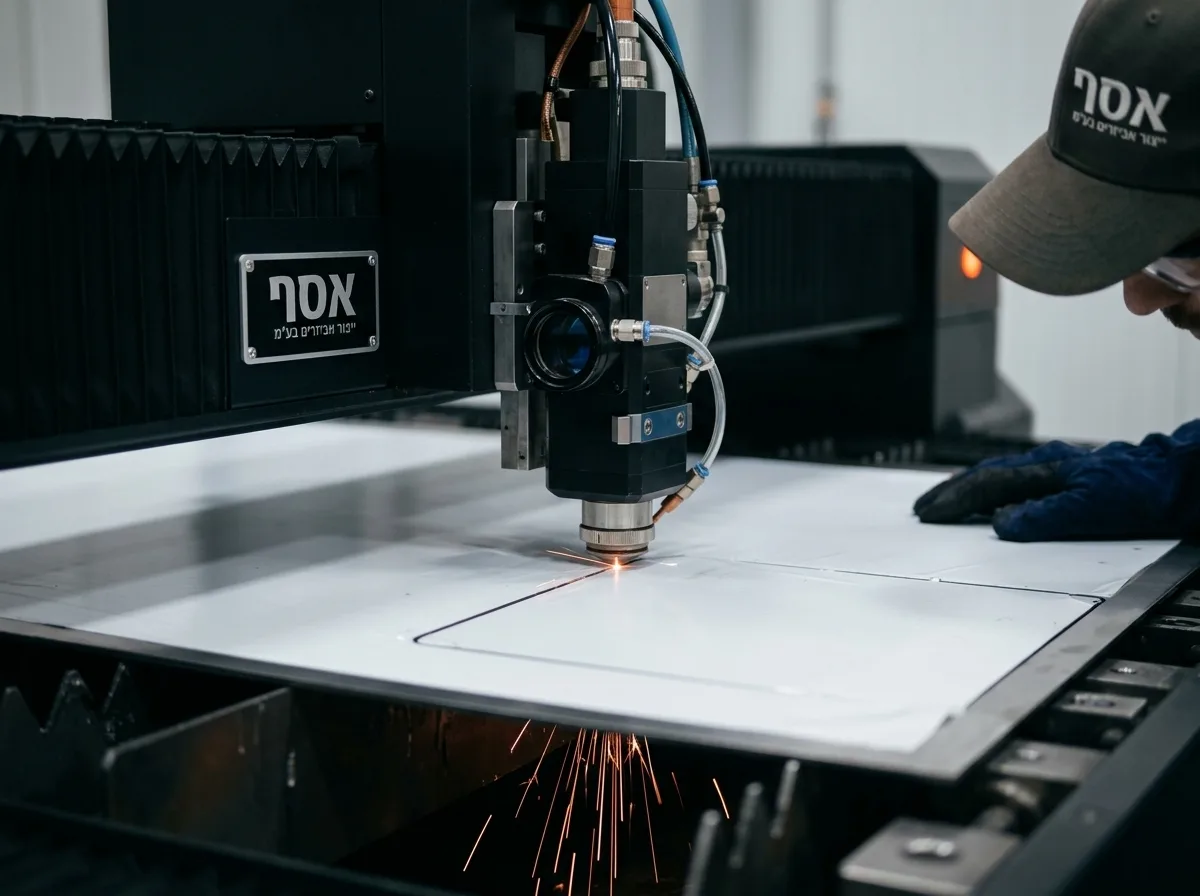
חיתוך פחים בלייזר (Fiber Laser) מול ציפוי ניילון
לייזר סיב (Fiber Laser) הפך לסטנדרט התעשייתי בזכות המהירות והדיוק. היתרון שלו בחיתוך פחים טמון בצפיפות האנרגיה הגבוהה. ניתן לחתוך את הפח במהירות כה רבה, עד שהחום לא מספיק להתפשט לרוחב הציפוי, תופעה הממזערת את אזור ה-HAZ. ככל שנעבוד עם חיתוך פחים בלייזר Fiber מול CO2: המדריך הטכנולוגי המלא, נגלה שלייזר סיב מציע יתרון מובהק באורך הגל שלו (1.06 מיקרומטר), אשר נספג היטב במתכת אך לעיתים עובר דרך ציפויים שקופים.
לכן, לרוב משתמשים בציפוי אטום (שחור או לבן) הבולע את אנרגיית הלייזר ומאפשר חיתוך נקי של הפלסטיק מבלי ליצור השתקפויות לא רצויות.
שימוש בחיתוך סילון מים (Waterjet) כפתרון נקי
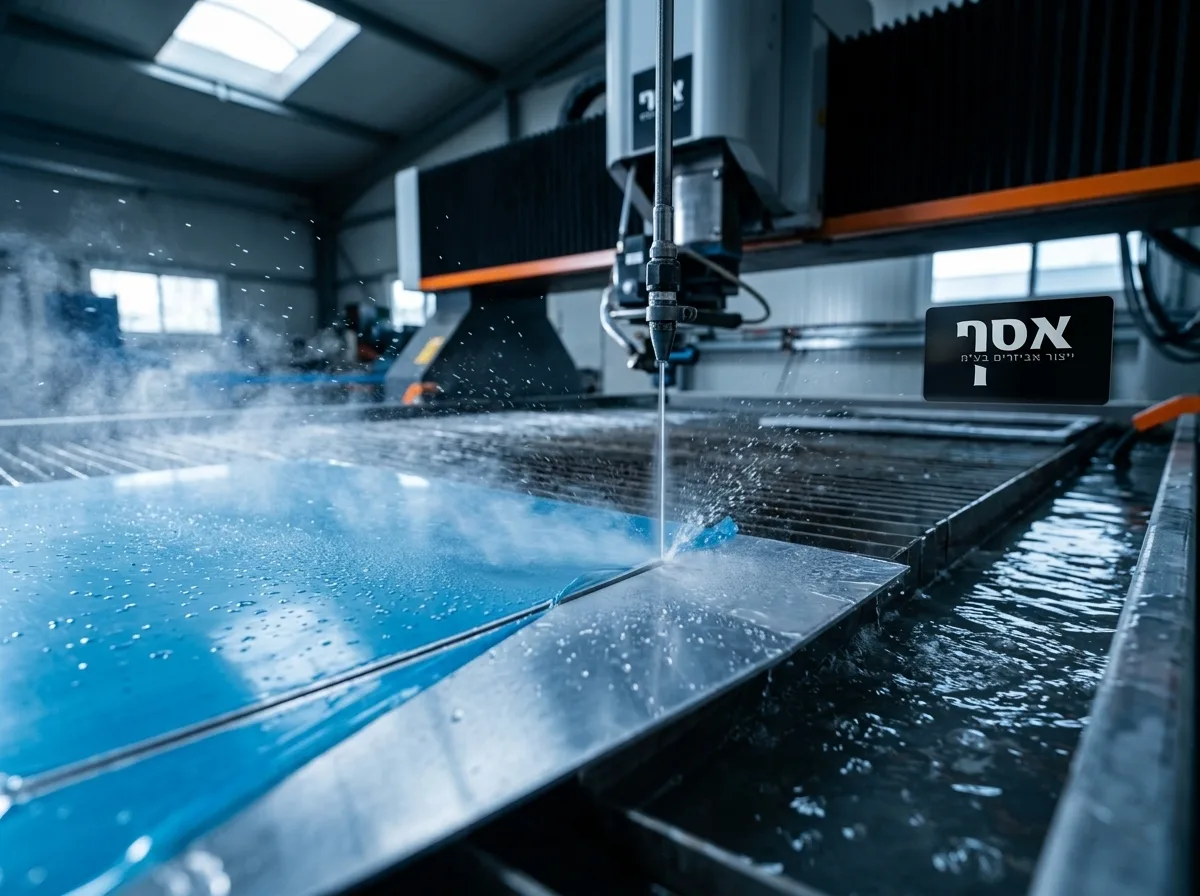
מכונות חיתוך בסילון מים מציעות גישה שונה לחלוטין: חיתוך קר. המים, היוצאים בלחץ של עד 60,000 PSI ומעורבים בחומר אברזיבי (גרנאט), מבצעים שחיקה מיקרוסקופית של החומר ללא יצירת חום כלל. לטכנולוגיה זו אין מתחרים כשמדובר בשמירה על ציפוי הניילון. אין התכה, אין בועות, ואין הידבקות.
החיתוך יוצא קר לחלוטין. עם זאת, יש לקחת בחשבון שסילון המים עלול בלחצים מסוימים ובזווית חדירה התחלתית לגרום ל"הרמת" קצוות הניילון (Delamination) עקב חדירת מים בין הפילם למתכת. הפתרון לכך הוא שימוש בלחץ נמוך יותר בזמן ניקוב ההתחלתי (Piercing) ולאחר מכן העלאת הלחץ.
התאמת פרמטרים במכונות חיתוך CNC (גיליוטינה וניקוב)
טכניקות חיתוך מכניות כמו מנקבות CNC (Punching) או גיליוטינות מצוינות לפחים מצופים, כיוון שהן אינן מערבות חום כלל. במהלך תהליך ניקוב, הכלי המכני חותך או מנקב את הפח והציפוי יחד באמצעות כוח גזירה עצום. האתגר כאן הוא למנוע שריטות מחלקי המכונה עצמה (כגון מברשות השולחן או תופסני הפח – Clamps).
לכן, בעת עבודה עם מכונות CNC וגיליוטינה, יש לוודא שהכלים נקיים משבבים ומושחזים היטב כדי לא למשוך את הציפוי ולקרוע אותו.
| טכנולוגיית חיתוך | השפעת החום על הניילון | יתרונות מרכזיים | אתגרים שיש לקחת בחשבון |
|---|---|---|---|
| לייזר סיב (Fiber) | גבוהה (HAZ משמעותי ללא פרמטרים נכונים) | מהירות גבוהה, גמישות צורנית מושלמת, אפס כוח מכני. | סכנת התכה והידבקות הדבק. שחרור אדים רעילים מחייב יניקה. |
| סילון מים (Waterjet) | אין (חיתוך קר לחלוטין) | שמירה מושלמת על הגימור, מניעת דפורמציות. | סכנת התקלפות מהמים בנקודת החדירה (Piercing), איטי יותר מלייזר. |
| ניקוב CNC מכני | אין | מעולה לסדרות גדולות וגיאומטריות קבועות, עלות נמוכה ליחידה. | שריטות מכניות אפשריות משולחן העבודה, מגבלות גיאומטריות. |
כיוונון אופטימלי: פרמטרים בחיתוך לייזר למניעת נזק
כאשר האופציה המועדפת היא לייזר, חובה על המפעיל והמתכנת בתוכנת ה-CAM לשלוט בפרמטרים במדויק. חיתוך של כיפוף פח נירוסטה או אלומיניום המיועד להיות גלוי (אסתטי) דורש שקיפות ובהירות.
טכניקת "חיתוך כפול" (Vaporization Cut)
השיטה המובילה בעולם, וזו שאנו מיישמים בפרויקטים המורכבים ביותר שלנו באסף ייצור אביזרים בע"מ, היא טכניקת החיתוך הכפול. במקום לנסות לחתוך את הציפוי והמתכת במכה אחת ולגרום לפלסטיק לבעור, המכונה מבצעת שני מעברים על קו המתאר של החלק:
מעבר ראשון (אידוי הניילון): הלייזר נע במהירות שיא, בעוצמה נמוכה (Low Power) ולעיתים בפעימות (Pulsed Mode), ומאדה (Vaporizes) נתיב דק בציפוי הניילון לאורך קו החיתוך, מבלי להשפיע על המתכת שמתחת.
התוצאה היא מעין חריץ נקי בפלסטיק החושף את המתכת.
מעבר שני (חיתוך המתכת): הלייזר עובר שוב על אותו הנתיב, הפעם בעוצמה מלאה, וחותך את המתכת. מכיוון שהניילון כבר הוסר מקו החיתוך המדויק, הוא אינו בא במגע ישיר עם הנקודה החמה ביותר של קרן הלייזר, ולכן אינו נמס, אינו מעלה בועות ואינו משאיר שאריות דבק קשות.
✓ הגדרות תצורה מומלצות למעבר אידוי:
כדי למנוע פגיעה במתכת עצמה בזמן אידוי הניילון, יש להגדיר עוצמה נמוכה מאוד (לרוב 5%-10% מהעוצמה המרבית של הלייזר בהתאם לעובי הציפוי), מהירות תנועה גבוהה במיוחד, וגז עזר בלחץ נמוך כדי למנוע התזת טיפות פלסטיק נמס חזרה אל אזור הגימור.
גזים מסייעים – חנקן (Nitrogen) לעומת חמצן
הגז המסייע (Assist Gas) הנפלט יחד עם קרן הלייזר ממלא תפקיד קריטי. גזים מסייעים בחיתוך לייזר: חנקן (Nitrogen) מול חמצן (Oxygen) הם נושא רחב, אך כאשר מדובר בחומרים מצופים הכלל הוא ברור: שימוש בחמצן מייצר ריאקציה אקזותרמית (יוצרת חום נוסף) וגורם לבעירה ושריפה של הניילון וליצירת קצוות מושחרים ובוערים.
לעומת זאת, חנקן הוא גז אינרטי (אדיש כימית). הוא חותך בלחץ גבוה (קרוב ל-15-20 בר), מכבה את האש בסביבת החיתוך, מקרר באופן דרמטי את קצוות החיתוך, ומרחיק במהירות ובכוח רב את הפולימר הנוזלי לפני שהוא מספיק להידבק חזרה לפח. התוצאה היא קצה נקי וחלק.
שיטות קירור מתקדמות למניעת התקלפות הציפוי
מלבד שימוש בחנקן, קיימות שיטות קירור נוספות המסייעות בניהול החום, בעיקר כשמבצעים פעולות עיבוד משלימות או חיתוכים מכניים. במכונות מסוריות או גיליוטינות כבדות, שימוש בנוזלי קירור (Coolants / Emulsion) או התזת אוויר דחוס ממוקדת על להב החיתוך מפחיתה את החיכוך ומונעת הצטברות חום. חיכוך הוא האויב של ניילון – הוא מורח את החומר וגורם להתקלפותו.
חשוב לוודא שנוזלי הקירור לא מכילים ממיסים (Solvents) שעלולים לתקוף כימית את הדבק שבין הניילון לפח, מה שיגרום להתקלפות בלתי נשלטת לאורך כל משטח העבודה ולא רק בקצוות.
בטיחות מעל הכל: סכנות, רגולציה ואדים רעילים
תהליך חיתוך בחום של חומרים המשלבים פולימרים מהווה מוקד לדאגה תעסוקתית משמעותית. כמפעל המחזיק בתקני UL ואיזו 9001, הבטיחות אינה המלצה – היא חובה.
פירוליזה ושחרור אדים רעילים בחיתוך חום
כאשר קרן לייזר פוגעת בניילון (או כל פלסטיק אחר), היא אינה פשוט "חותכת" אותו; היא מפרקת אותו ברמה המולקולרית באמצעות תהליך כימי שנקרא פירוליזה (Pyrolysis – פירוק בחום ללא נוכחות מספקת של חמצן במידה ומשתמשים בחנקן). התוצאה של פירוליזה של ניילון היא יצירת תרכובות אורגניות נדיפות (VOCs), פחמן חד חמצני, חלקיקים נשימים זעירים ומיקרו-פלסטיק שנישאים באוויר.
אדים אלו אינם רק בעלי ריח חריף, הם רעילים ומסרטנים. חשיפה אקוטית (קצרת טווח) עלולה לגרום לסחרחורות, גירוי חמור בעיניים, צריבה במערכת הנשימה ותופעה המוכרת כ"קדחת אדי מתכת" (Metal Fume Fever). חשיפה כרונית עלולה להוביל לאסטמה תעסוקתית ונזקים ארוכי טווח לריאות.
אמצעי מיגון ויניקת אוויר (HEPA)
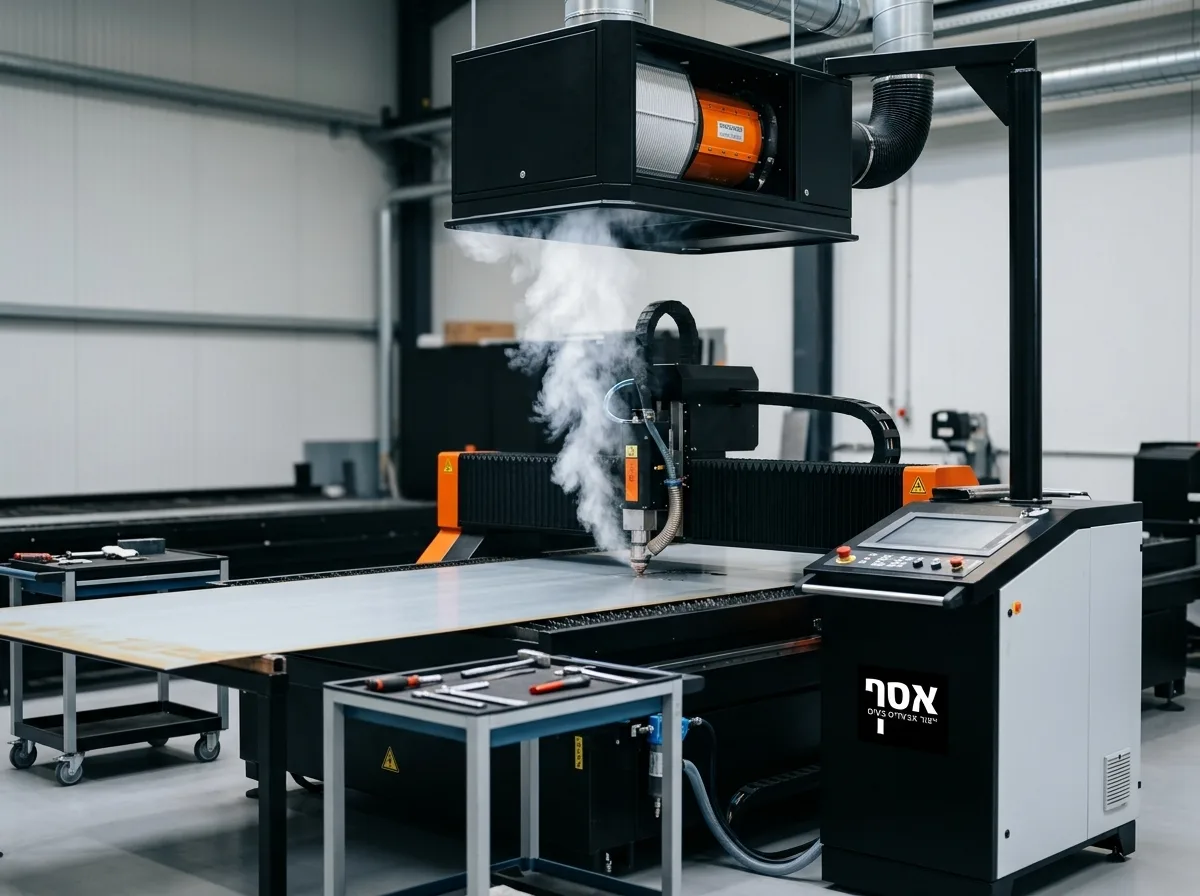
ארגוני בטיחות בינלאומיים כמו OSHA (מנהל הבטיחות והבריאות התעסוקתית בארה"ב) ו-NIOSH דורשים אכיפה של מגבלות חשיפה (PEL). לכן, כל עמדת חיתוך המעבדת פחים מצופים חייבת להיות מצוידת במערכת יניקת אדים מקומית (Fume Extractor) מובנית ופעילה. מערכת זו צריכה לכלול סינון תלת-שלבי: מסנן ראשוני לחלקיקים גסים, מסנן HEPA לחלקיקים זעירים, ומסנן פחם פעיל (Active Carbon) לספיחת הגזים הרעילים והריחות. עבודה בסביבה סגורה ללא יניקה מהווה עבירה בטיחותית חמורה.
צק-ליסט להכנת הפח והמכונה לפני חיתוך פח מצופה
- ✓ אימות חומר הציפוי: וידוא מוחלט שהציפוי הוא ניילון/PE ולא PVC שפולט כלור רעיל.
- ✓ בדיקת הדבקה (Adhesion Test): קילוף ידני של פינה כדי לוודא שהדבק טרי ולא התקשה מאחסון ממושך בשמש.
- ✓ הפעלת מערכת שאיבה: וידוא ששואב העשן ויניקת האדים (Fume Extractor) פועלים בעוצמה מלאה לפני הפעלת הלייזר.
- ✓ הגדרת גז חנקן: וידוא שימוש בחנקן בלחץ גבוה כגז מסייע למניעת בעירה ולסילוק מהיר של סיגי הפלסטיק.
- ✓ בדיקת "חיתוך כפול" (Vaporization): הרצת סימולציה ומעבר ראשון בעוצמה נמוכה לאידוי הניילון בנתיב החיתוך לפני החיתוך הראשי.
טיפול ובדיקות איכות לאחר החיתוך
לאחר סיום החיתוך, בין אם זה עבור כיפוף פח אלומיניום למעטפת של מכשיר ביטחוני או תעשייתי, יש לבצע טיפול קפדני וביקורת איכות. חלק מהמתכות, במיוחד באלומיניום, נוטות ליצור "גרדים" (Burrs) זעירים בצד התחתון של החיתוך. ניקוי הגרדים חייב להתבצע בעדינות, לרוב באמצעות מכונות שיוף בעלות מברשות רכות שאינן קורעות את הציפוי בשאר שטח הפנים של הפח.
בנוסף, חשוב לוודא שקצוות הניילון לא התרוממו ושהם נותרו צמודים היטב למתכת; אם הציפוי מתחיל להתקלף באופן בלתי מתוכנן, הוא עלול להיקרע במהלך פעולות הכבישה או הכיפוף, ולהשאיר את המתכת חשופה לשריטות ממבלטי המכונה.
המלצת המומחה – אסף ייצור אביזרים בע"מ
"כשאנחנו מייצרים חלקי מעטפת קריטיים לתעשייה הביטחונית, אין מקום לפשרות בנראות המוצר. טעות נפוצה שאנחנו רואים אצל יצרנים מתחילים היא לנסות להוריד עלויות דרך שימוש בחמצן זול במקום חנקן, או קילוף הניילון לפני החיתוך. ההמלצה החד-משמעית שלי מניסיון של 30 שנה: לעולם אל תסירו את הפילם לפני סיום כל שלבי העיבוד המכני (כולל הכיפוף).
השתמשו בטכניקת האידוי המקדים בלייזר (Vaporization Cut), הקפידו על גז חנקן נקי, ובכך תבטיחו שהמוצר יגיע להרכבה הסופית ללא שריטה אחת. זה ההבדל בין מוצר פרימיום כחול-לבן לחובבנות."
שאלות נפוצות
באיזו טכנולוגיית חיתוך מומלץ להשתמש כדי למנוע נזק לציפוי הניילון?
הטכנולוגיה המומלצת ביותר למניעה מוחלטת של נזק חום היא חיתוך בסילון מים (Waterjet), המבצעת חיתוך קר ללא התכה. במידה ונדרשת מהירות גבוהה יותר, חיתוך בלייזר סיב (Fiber Laser) תוך שימוש בטכניקת חיתוך כפול (אידוי השכבה הראשונה) ובגז חנקן היא האפשרות התעשייתית המובילה והנפוצה ביותר למניעת התקלפות ונזק.
כיצד ניתן למנוע התכה או הידבקות של הניילון לכלי החיתוך?
כדי למנוע התכה והידבקות, יש לנהל נכון את החום (HAZ). בחיתוך לייזר, מבצעים מעבר ראשון מהיר בעוצמה נמוכה כדי לאדות את הניילון בנתיב החיתוך, לפני שחותכים את המתכת בעוצמה גבוהה. בחיתוך מכני (כמו מסור עגול או מנקבת), שימוש בלהבים קרים, סל"ד מותאם, ונוזלי קירור נטולי ממיסים ימנעו חיכוך המוביל להתכה.
אילו פרמטרים בחיתוך לייזר (כמו עוצמה ומהירות) יש להתאים לפחים מצופים בניילון?
יש להתאים שני סטים של פרמטרים: בשלב ה"אידוי" המקדים, משתמשים בעוצמה נמוכה מאוד (5%-10%) ובמהירות תנועה מקסימלית (High Speed, Low Power) למניעת נזק לפח. בשלב חיתוך המתכת עצמה משתמשים בעוצמה הנדרשת לפי עובי הפח, יחד עם לחץ חנקן גבוה (כ-15-20 בר) המהווה סוכן קירור אקטיבי המעיף את סיגי החומר לפני הידבקותם.
האם יש צורך בקירור מיוחד של הפח או כלי החיתוך בזמן העבודה?
כן, בהחלט. בחיתוך לייזר הקירור מתבצע באמצעות הזרמת גז חנקן (Nitrogen) בלחץ גבוה. בחיתוך מכני באמצעות מסורים או כרסום, מומלץ להשתמש באוויר דחוס או באמולסיה (נוזל קירור) על הלהב עצמו כדי להפחית את החיכוך, למנוע התחממות ולהגן על הציפוי מפני מריחה או קריעה.
איך משפיע סוג הניילון ועוביו על טכניקת החיתוך המומלצת?
פילם ניילון דק מדי יימס במהירות ויותיר שובל רחב של שאריות מותכות שיידבקו למתכת. פילם עבה מצריך אנרגיה רבה יותר לאידוי. מומלץ להשתמש בניילון ייעודי ללייזר (Laser-Rated Film), המכיל תוספים מעכבי בעירה ומונע פיח. צבע הניילון חשוב גם הוא: ציפויים שחורים או לבנים בולעים את אנרגיית קרן לייזר הסיב בצורה יעילה יותר מאשר ציפויים שקופים.
האם חיתוך בסילון מים מהווה פתרון טוב יותר מחיתוך לייזר למניעת התקלפות?
מבחינת מניעת נזקי חום והתכה בלבד – כן. סילון מים הוא טכנולוגיה קרה שלא משנה את מבנה החומר או מחממת את הדבק. עם זאת, לסילון מים יש חיסרון: לחץ המים בעת הניקוב הראשוני (Piercing) עלול להזדחל תחת הציפוי ולגרום להתקלפות פיזית שלו (Delamination). לייזר מקצועי המתוכנת היטב מעניק לרוב מענה מקיף, מהיר וכלכלי יותר לתעשייה.
מהן הפעולות שיש לבצע לאחר החיתוך כדי להבטיח גימור נקי וחלק בקצוות?
לאחר החיתוך, יש לבצע בדיקת הדבקה לאורך הקצוות כדי לוודא שהציפוי נותר צמוד ואינו רופף (דבר שעלול להוביל לקרעים בתהליכי הכיפוף). בנוסף, יש לבצע הסרת גרדים (Deburring) בעדינות רבה באמצעות מברשות יעודיות שאינן שורטות את הפח ושומרות על שלמות שכבת הניילון במרכז החלק, ולוודא שהחלקים נקיים משאריות פיח ואבק פלסטי.

ההמלצה של אסף ייצור אביזרים
בטיחות בחיתוך לייזר וניקוב: הגנה על העובד והסביבה
על מה נדבר במאמר › נקודות חשובות מהמאמר › השלב הראשון: הכנת סביבת העבודה וסינון אוויר › השלב השני: הבנת סיכוני הקרינה של
חיתוך סרטים (Slitting) מול חיתוך לייזר: מה ההבדל?
על מה נדבר במאמר › מה זה בעצם חיתוך סרטים (Slitting)? › מה זה חיתוך לייזר? › השוואה ישירה: סליטינג מול לייזר › יתרונות
חיתוך לייזר של פלדות שריון (Armox/Hardox): ללא פגיעה בקושי
על מה נדבר במאמר › נקודות חשובות מהמאמר › מהן פלדות שריון ופלדות שחיקה ולמה הן מאתגרות? › האתגר הגדול: אזור מושפע חום