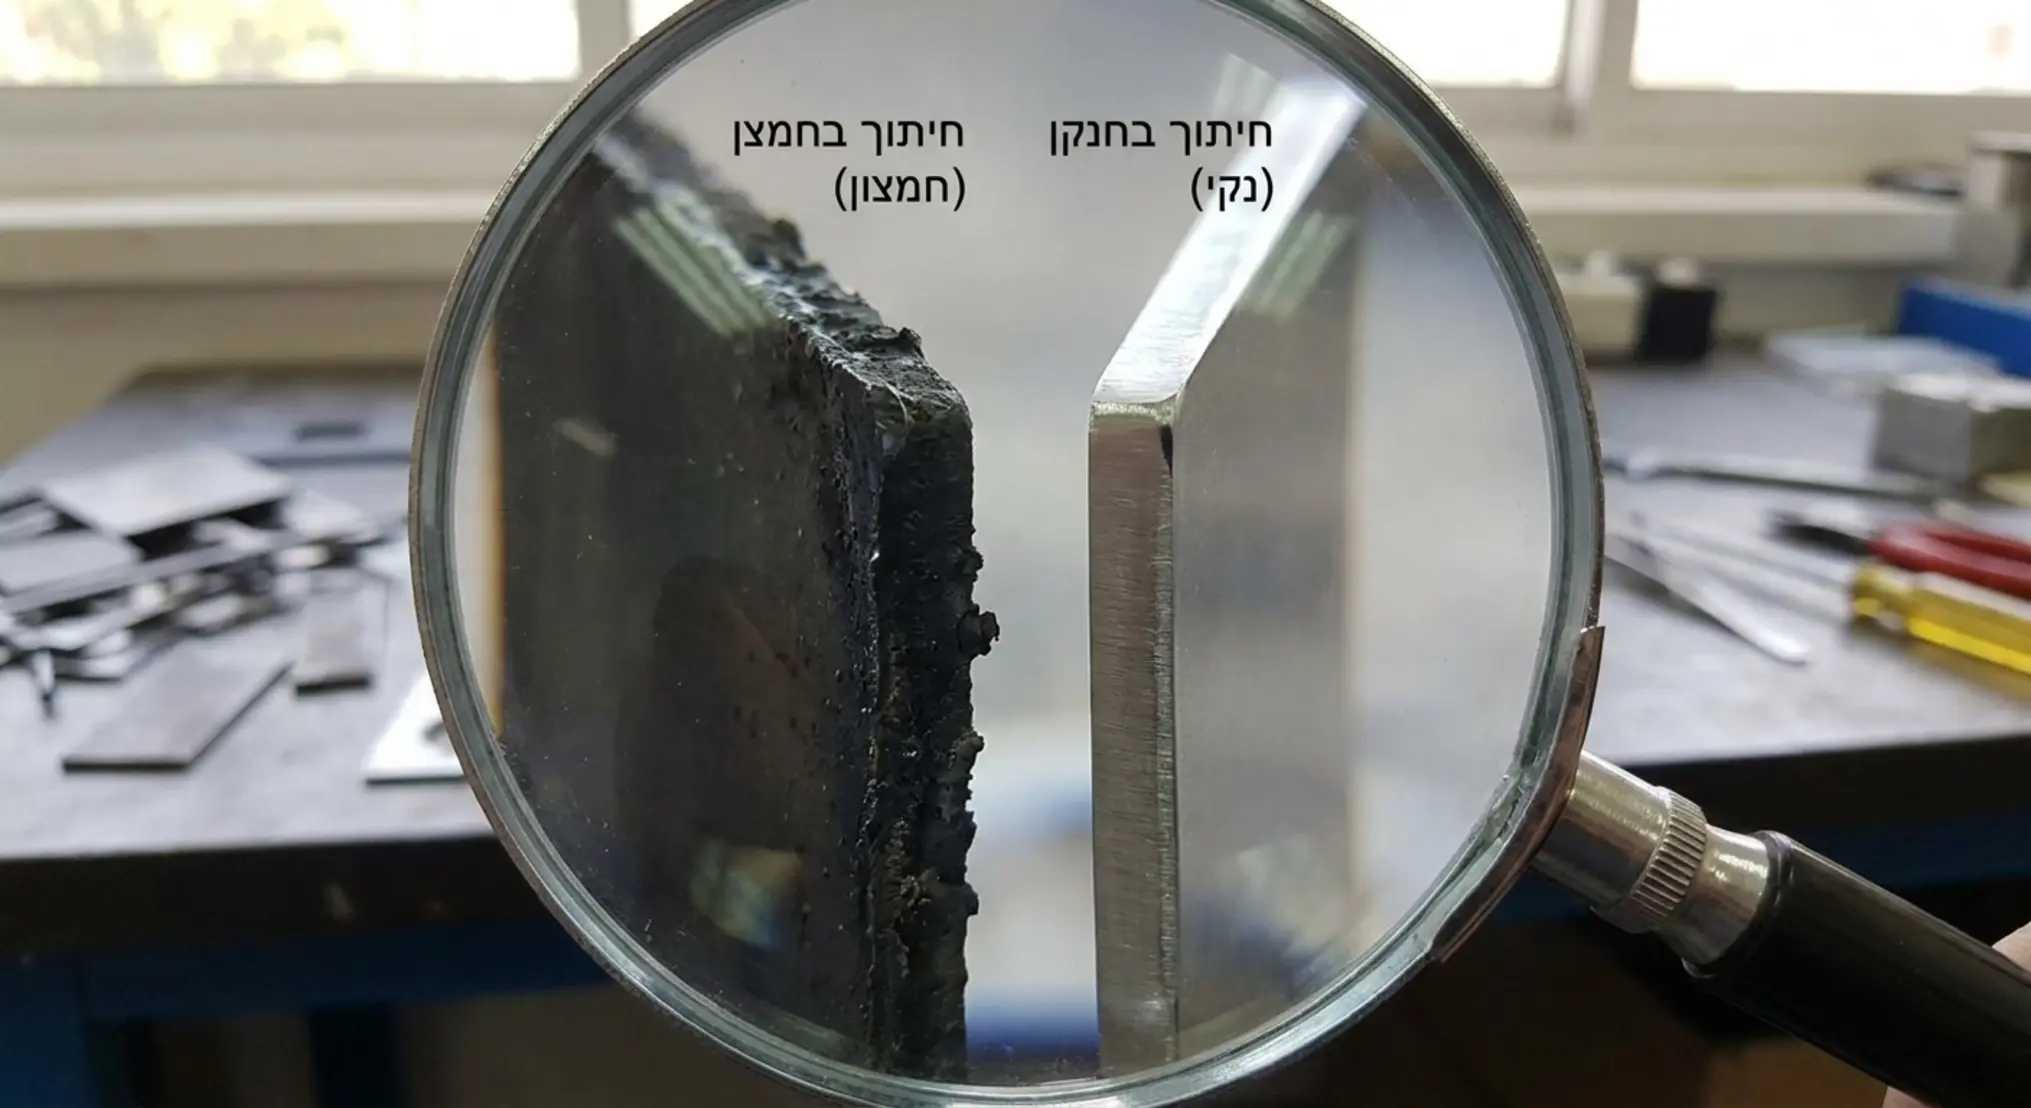
תפקידם המכריע של גזים מסייעים בטכנולוגיית חיתוך לייזר
תהליך החיתוך בלייזר אינו מסתמך אך ורק על עוצמת הקרן האופטית. בעוד שקרן הלייזר ממוקדת על פני השטח של חומר הגלם ותפקידה להתיך או לאדות את המתכת בנקודת המגע הגז המסייע ממלא תפקיד פיזיקלי וכימי קריטי. הגז מוזרם בלחץ דרך נחיר ייעודי המקיף את הקרן ותפקידו העיקרי הוא לסלק את המתכת המותכת מתוך התעלה החתוכה לפני שהיא מספיקה להתמצק מחדש.
מעבר לסילוק החומר הגז המסייע מגן על העדשות האופטיות היקרות של ראש הלייזר מפני נתזים של מתכת רותחת ומשפיע באופן ישיר על רמת החספוס של קצה החיתוך. קיימות שתי גישות עיקריות בעולם חיתוך הלייזר התעשייתי הגישה הריאקטיבית העושה שימוש בחמצן והגישה האינרטית העושה שימוש בחנקן או בתערובות גזים אחרות. ההבנה המעמיקה של הפיזיקה מאחורי כל שיטה היא שמפרידה בין יצרן חובבן לבין קבלן מבצע ברמה הגבוהה ביותר.
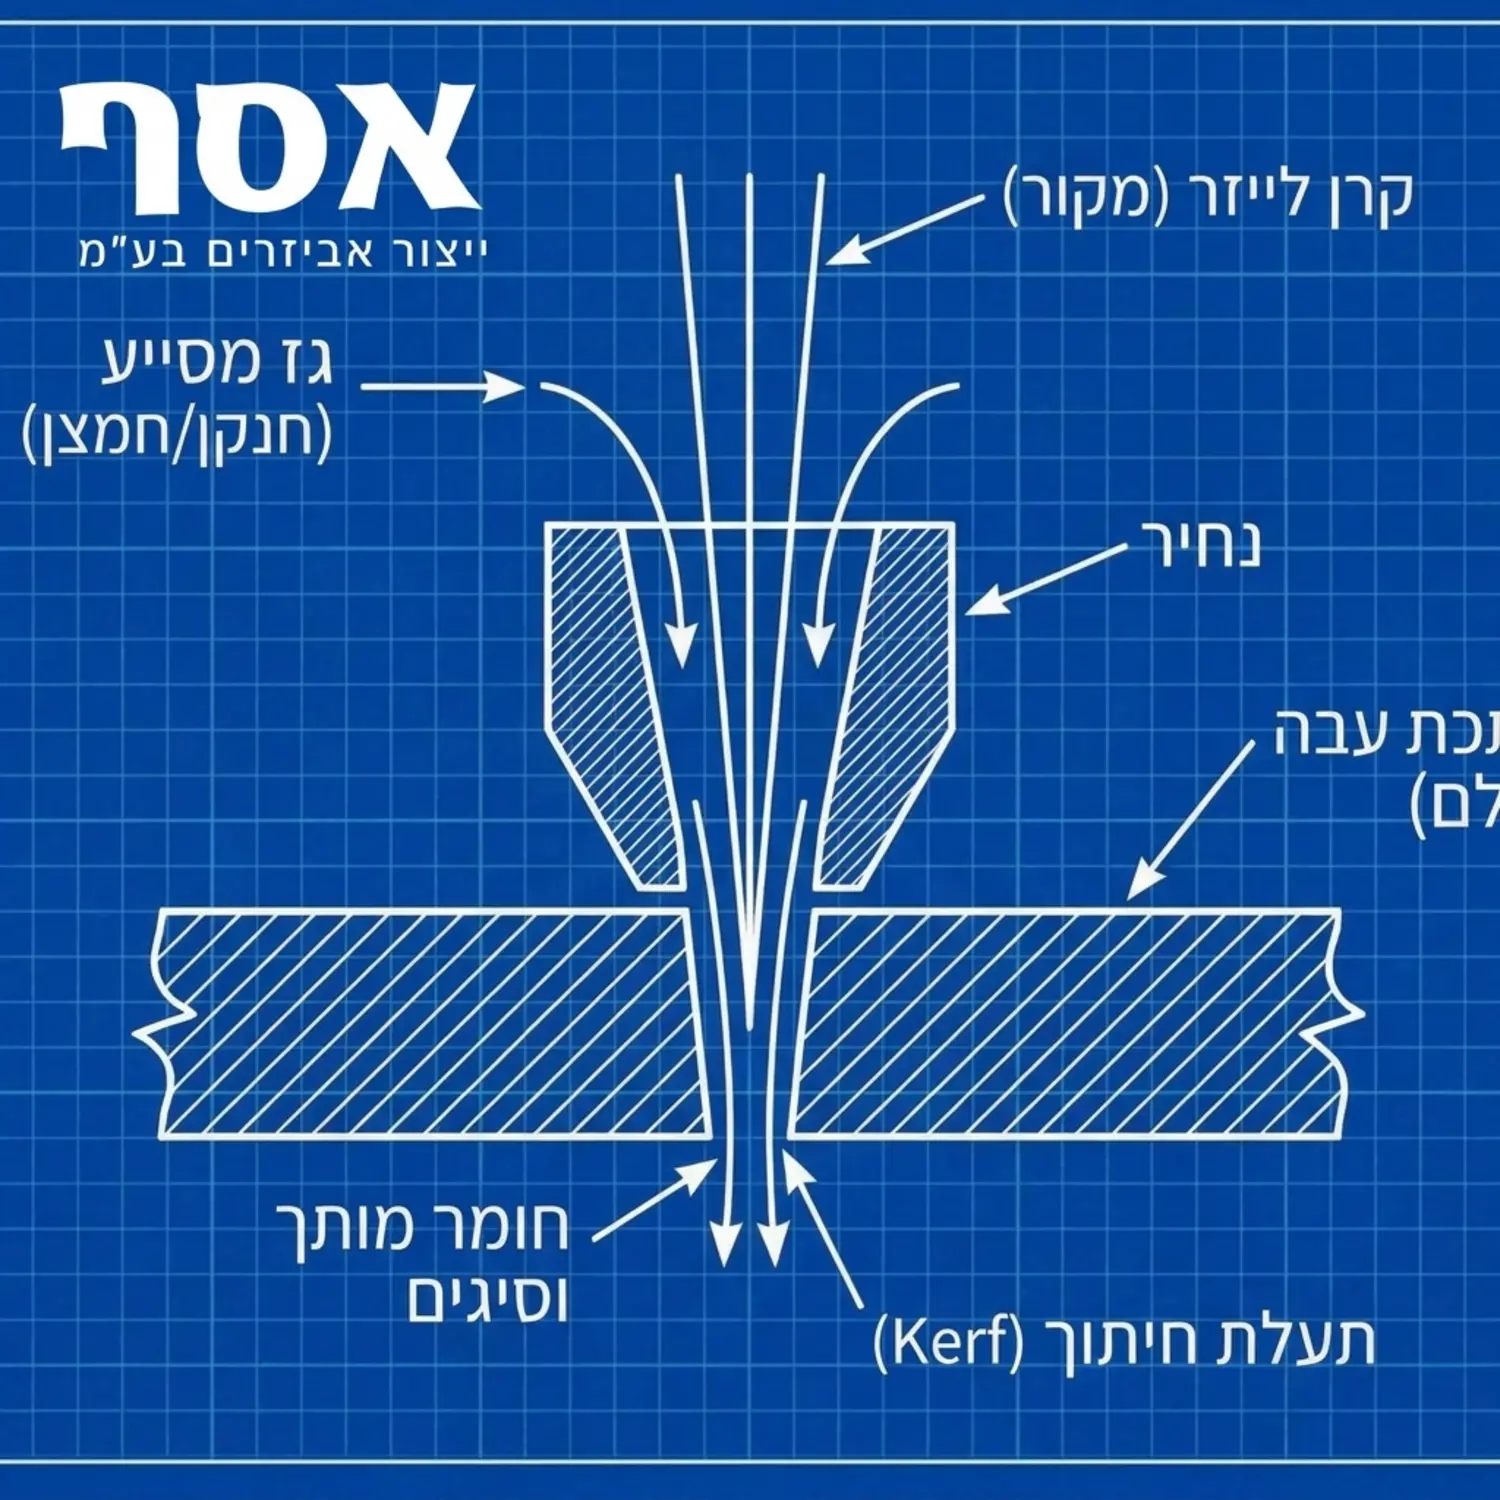
חיתוך בעזרת חמצן כתהליך אקסותרמי עוצמתי
כאשר אנו משתמשים בחמצן כגז מסייע אנו מנצלים תגובה כימית הידועה בשם תגובה אקסותרמית. ברגע שקרן הלייזר מחממת את פלדת הפחמן לטמפרטורת ההתכה החמצן המוזרם בלחץ בא במגע עם הברזל הרותח ויוצר תגובת שריפה. תגובה זו מייצרת כמות אדירה של חום נוסף שלעתים קרובות תורם יותר משישים אחוזים מסך האנרגיה הנדרשת לחיתוך החומר.
היתרון המובהק של תהליך זה בא לידי ביטוי כאשר נדרש לחתוך פלטות עבות של פלדת פחמן (ברזל שחור). תוספת החום מאפשרת לבצע את החיתוך במהירות גבוהה יחסית גם במכונות לייזר בעלות הספק נמוך. בנוסף לחץ הגז הנדרש בתהליך זה הוא נמוך משמעותית בהשוואה לחנקן מה שמוזיל את עלויות התפעול השוטפות של המכונה. לפי פרסומים שונים של מקורות טכנולוגיים גלובליים תגובת החמצון היא הבסיס להתפתחות חיתוך מתכות עבות בלייזר.
החסרונות והאתגרים בחיתוך חמצן
יחד עם היתרונות הכלכליים והמהירות תהליך החמצון מותיר אחריו תוצר לוואי משמעותי והוא שכבת תחמוצת שחורה וקשה לאורך כל קצה החיתוך. שכבה זו אינה מהווה חלק אינטגרלי מהמבנה המולקולרי של הפלדה והיא עלולה להתקלף. משמעות הדבר היא שאם ננסה ליישם צבע אבקה ישירות על קצה החיתוך הצבע ייאחז בתחמוצת ולא בפלדה עצמה וכאשר התחמוצת תתקלף הצבע ייפול יחד איתה.
כמו כן נוכחות התחמוצת מפריעה מאוד בתהליכי ריתוך המשכיים. היא גורמת לזיהום של אמבט הריתוך ומובילה להיווצרות בועות אוויר בתוך התפר ולכן מחייבת פעולת השחזה מכנית מקדימה. עבור פרויקטים מורכבים הדורשים רמת גימור מושלמת אנו מבצעים חיתוך וכיפוף פחים תוך שקלול עלויות ההשחזה העתידיות כדי לקבוע אם החיסכון הראשוני בחמצן אכן משתלם ללקוח.
חיתוך בעזרת חנקן להשגת חיתוך לבן ונקי
בניגוד מוחלט לחמצן החנקן משמש כגז אינרטי בתהליך החיתוך. המשמעות היא שהוא אינו מגיב כימית עם המתכת המותכת ואינו תורם חום נוסף לתהליך. תפקידו של החנקן הוא פיזי בלבד לספק אנרגיה קינטית עצומה הדוחפת את המתכת הנוזלית החוצה מתעלת החיתוך תוך כדי שהוא עוטף את אזור החיתוך ומונע מהחמצן שבאוויר לבוא במגע עם המתכת החמה.
התוצאה של תהליך זה היא קבלת מה שמכונה בתעשייה חיתוך לבן. זהו קצה חיתוך נקי מבריק וחלק לחלוטין הנטול כל שכבת חמצון. שיטה זו היא בגדר חובה כאשר עובדים עם מתכות אל חלד. ביצוע ריתוך נירוסטה על קצוות שנחתכו בחנקן מבטיח חיבור נקי אטום וחזק ללא צורך בהכנות מוקדמות או בניקוי כימי מסובך.
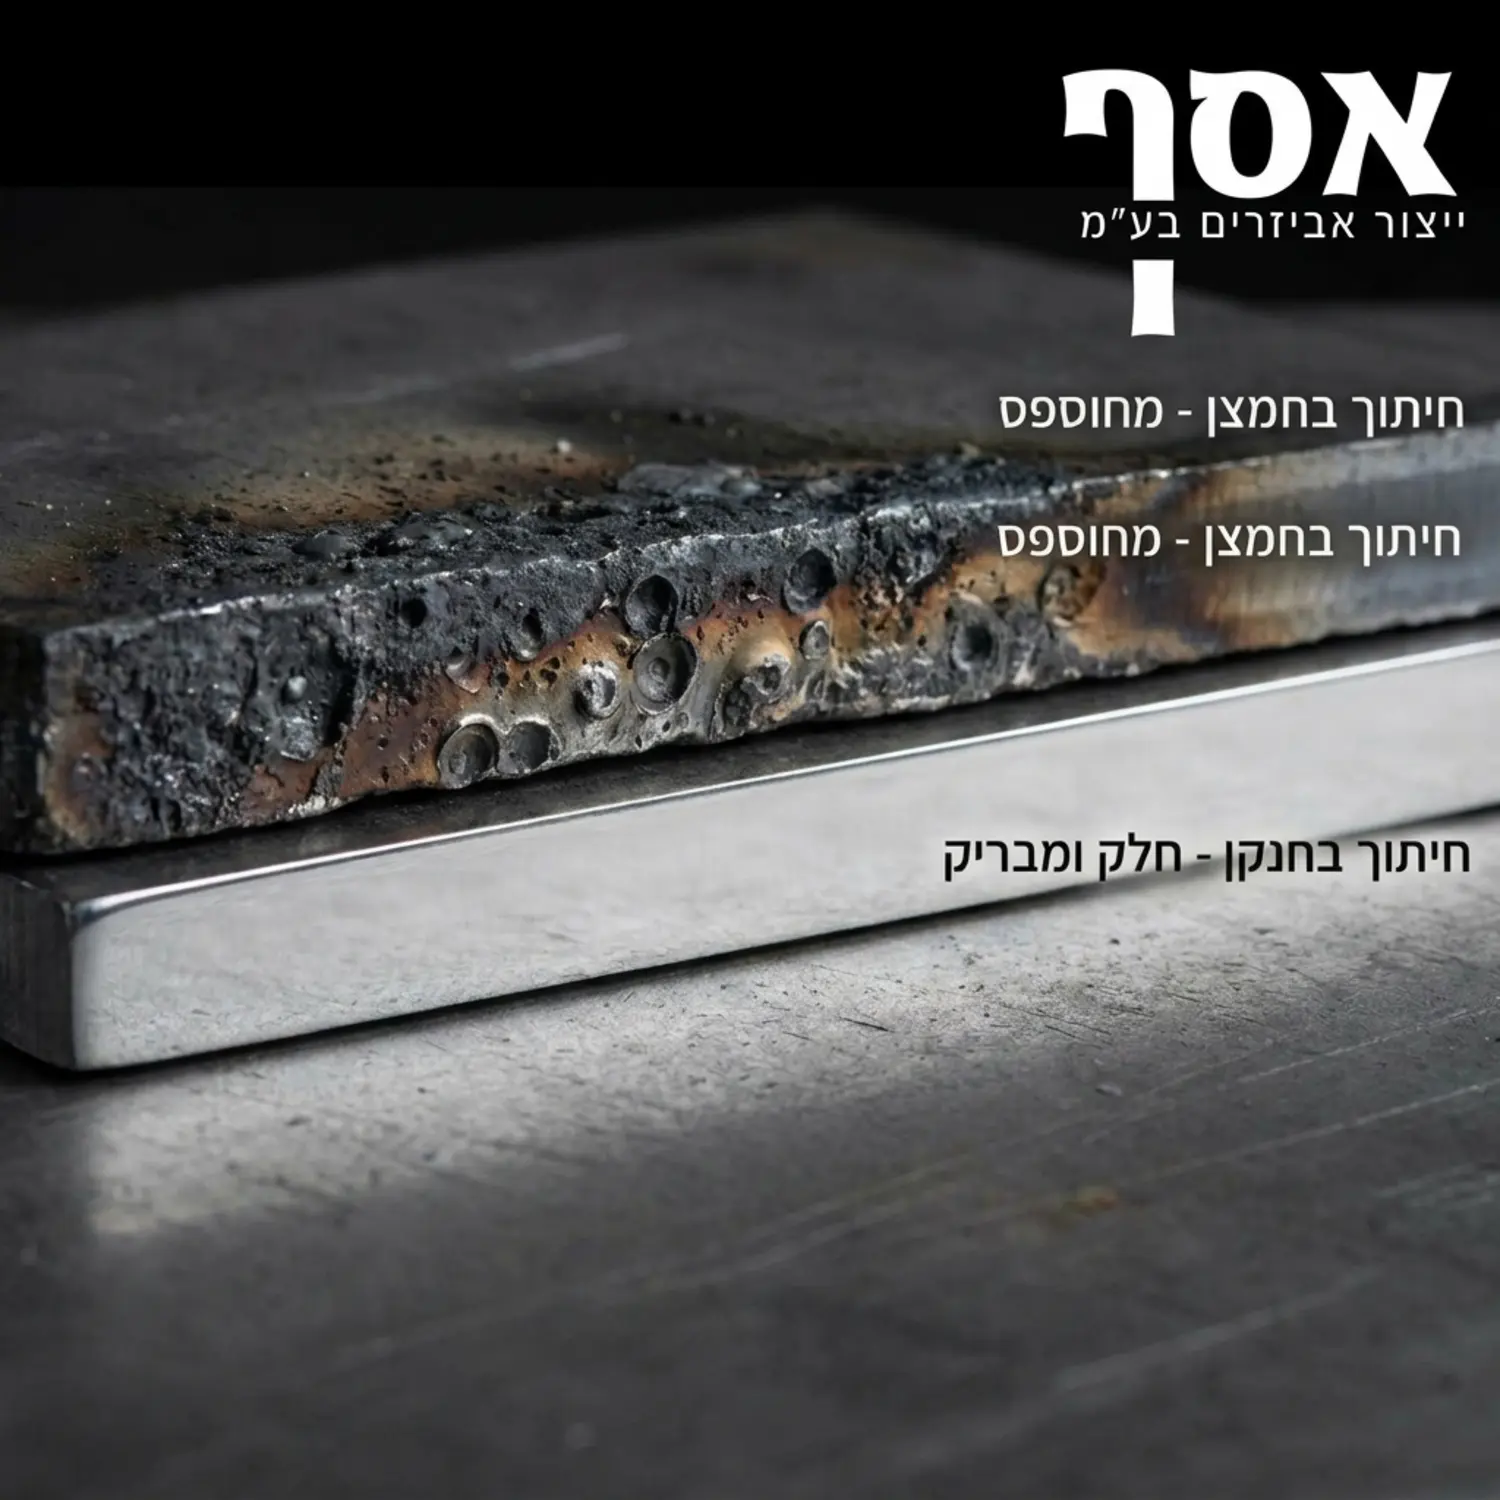
דרישות הלחץ וצריכת הגז בחנקן
מכיוון שהחנקן אינו מייצר תגובה אקסותרמית מכונת הלייזר חייבת לספק את כל אנרגיית ההתכה בעצמה. יתרה מכך כדי לפנות את החומר הנוזלי ביעילות רק בכוח קינטי יש צורך בלחצי עבודה גבוהים מאוד שלעתים מגיעים לעשרים ואפילו שלושים בר. עובדה זו הופכת את חיתוך החנקן ליקר יותר מבחינת תצרוכת גז שעתיד לדרוש תשתיות גז מתקדמות במפעל כגון מערכות ייצור חנקן עצמאיות או מכלי חנקן נוזלי בנפחים גדולים.
השוואה טכנית וכלכלית בין חמצן לחנקן
כדי לקבל החלטה מושכלת עבור כל פרויקט יש לבחון מספר פרמטרים מרכזיים. ההבדלים באים לידי ביטוי בסוג החומר בעובי במהירות וכמובן בעלויות העקיפות של עיבוד ההמשך.
| פרמטר להשוואה | חיתוך בחמצן (Oxygen) | חיתוך בחנקן (Nitrogen) |
|---|---|---|
| עקרון פעולה | ראקטיבי אקסותרמי | אינרטי קינטי |
| חומרי גלם מומלצים | פלדות פחמן ברזל שחור עבה | נירוסטה אלומיניום פליז ופלדות דקות |
| איכות קצה החיתוך | מחוספס עם שכבת תחמוצת שחורה | חלק נקי ללא חמצון (חיתוך לבן) |
| לחץ עבודה נדרש | נמוך מאוד (בדרך כלל פחות מ1 בר) | גבוה מאוד (בין 10 ל30 בר) |
| צורך בעיבוד המשך לפני צבע או ריתוך | חובה השחזה ניקוי או הסרת גרדים | מוכן מיד להמשך עבודה ללא טיפול נוסף |
מתוך הטבלה ניתן להבין שעל אף שעלות הגז עצמו נמוכה יותר בשימוש בחמצן העלויות הכרוכות בזמן עבודת ההשחזה ובכוח האדם הנדרש לנקות את החלקים עלולות להפוך את הפרויקט ליקר ולמסורבל הרבה יותר. זהו שיקול קריטי במיוחד במפעלים המבצעים פרויקטים של ייצור המוני או פרויקטים מורכבים בלוחות זמנים צפופים.
התאמת סוג הגז לדרישות הפרויקט בתעשייה
הניסיון המצטבר שלנו בחברת אסף ייצור אביזרים בע"מ מלמד שאין תשובה אחת נכונה לכל המקרים. כקבלן מבצע אנו בוחנים כל שרטוט וכל מפרט טכני לגופו. עבור פרויקטים המיועדים אל תעשייה אזרחית בהם נדרשת בניית קונסטרוקציות מסיביות מפלדת פחמן עבה שאינן מצריכות רמת גימור אסתטית גבוהה השימוש בחמצן הוא הפתרון היעיל והכלכלי ביותר. אנו חותכים פלטות פלדה עבות במהירות ויעילות ומספקים ללקוח מוצר חזק במחיר תחרותי.
לעומת זאת במחלקות המיועדות עבור ייצור אביזרים עדינים חלקים לתעשיית המזון הרפואה או האלקטרוניקה הדורשים שימוש בנירוסטה ואלומיניום הרי שהחנקן הוא ברירת המחדל הבלעדית. כל ניסיון לחסוך בגז בשלבים אלו יסתיים בפסילת החלקים בבקרת האיכות ובפגיעה בתכונות האל חלד של החומר. איגודי הנדסה ומוסדות מחקר כגון מומחי הריתוך והחיתוך העולמיים מדגישים את חשיבות הסביבה האינרטית בשימור תכונות מטלורגיות של פלדות סגסוגת.
השפעת טכנולוגיית פייבר לייזר על מגמות התעשייה
בעשור האחרון אנו עדים למהפכה של ממש עם כניסתן של מכונות חיתוך בטכנולוגיית פייבר לייזר בעלות הספקים אדירים של עשרה עשרים ואף שלושים קילוואט. הספקים גבוהים אלו משנים את חוקי המשחק ומרחיבים משמעותית את כדאיות השימוש בחנקן. בעבר חיתוך פלדת פחמן בעובי של עשרה מילימטרים עם חנקן היה איטי ולא יעיל אך כיום העוצמה האופטית כה גבוהה שהיא מתיכה את החומר במהירות הבזק והחנקן משמש אך ורק לפינוי מהיר.
מכונות מתקדמות אלו מאפשרות לנו להציע ללקוחותינו חיתוך לבן גם בפלדות פחמן ובכך לחסוך לחלוטין את מחלקת ההשחזה. החלקים יוצאים מהמכונה ועוברים ישירות למחלקת הכיפוף ומשם לצבע דבר המקצר את זמני האספקה באופן דרמטי ומשפר את איכות המוצר הסופי.
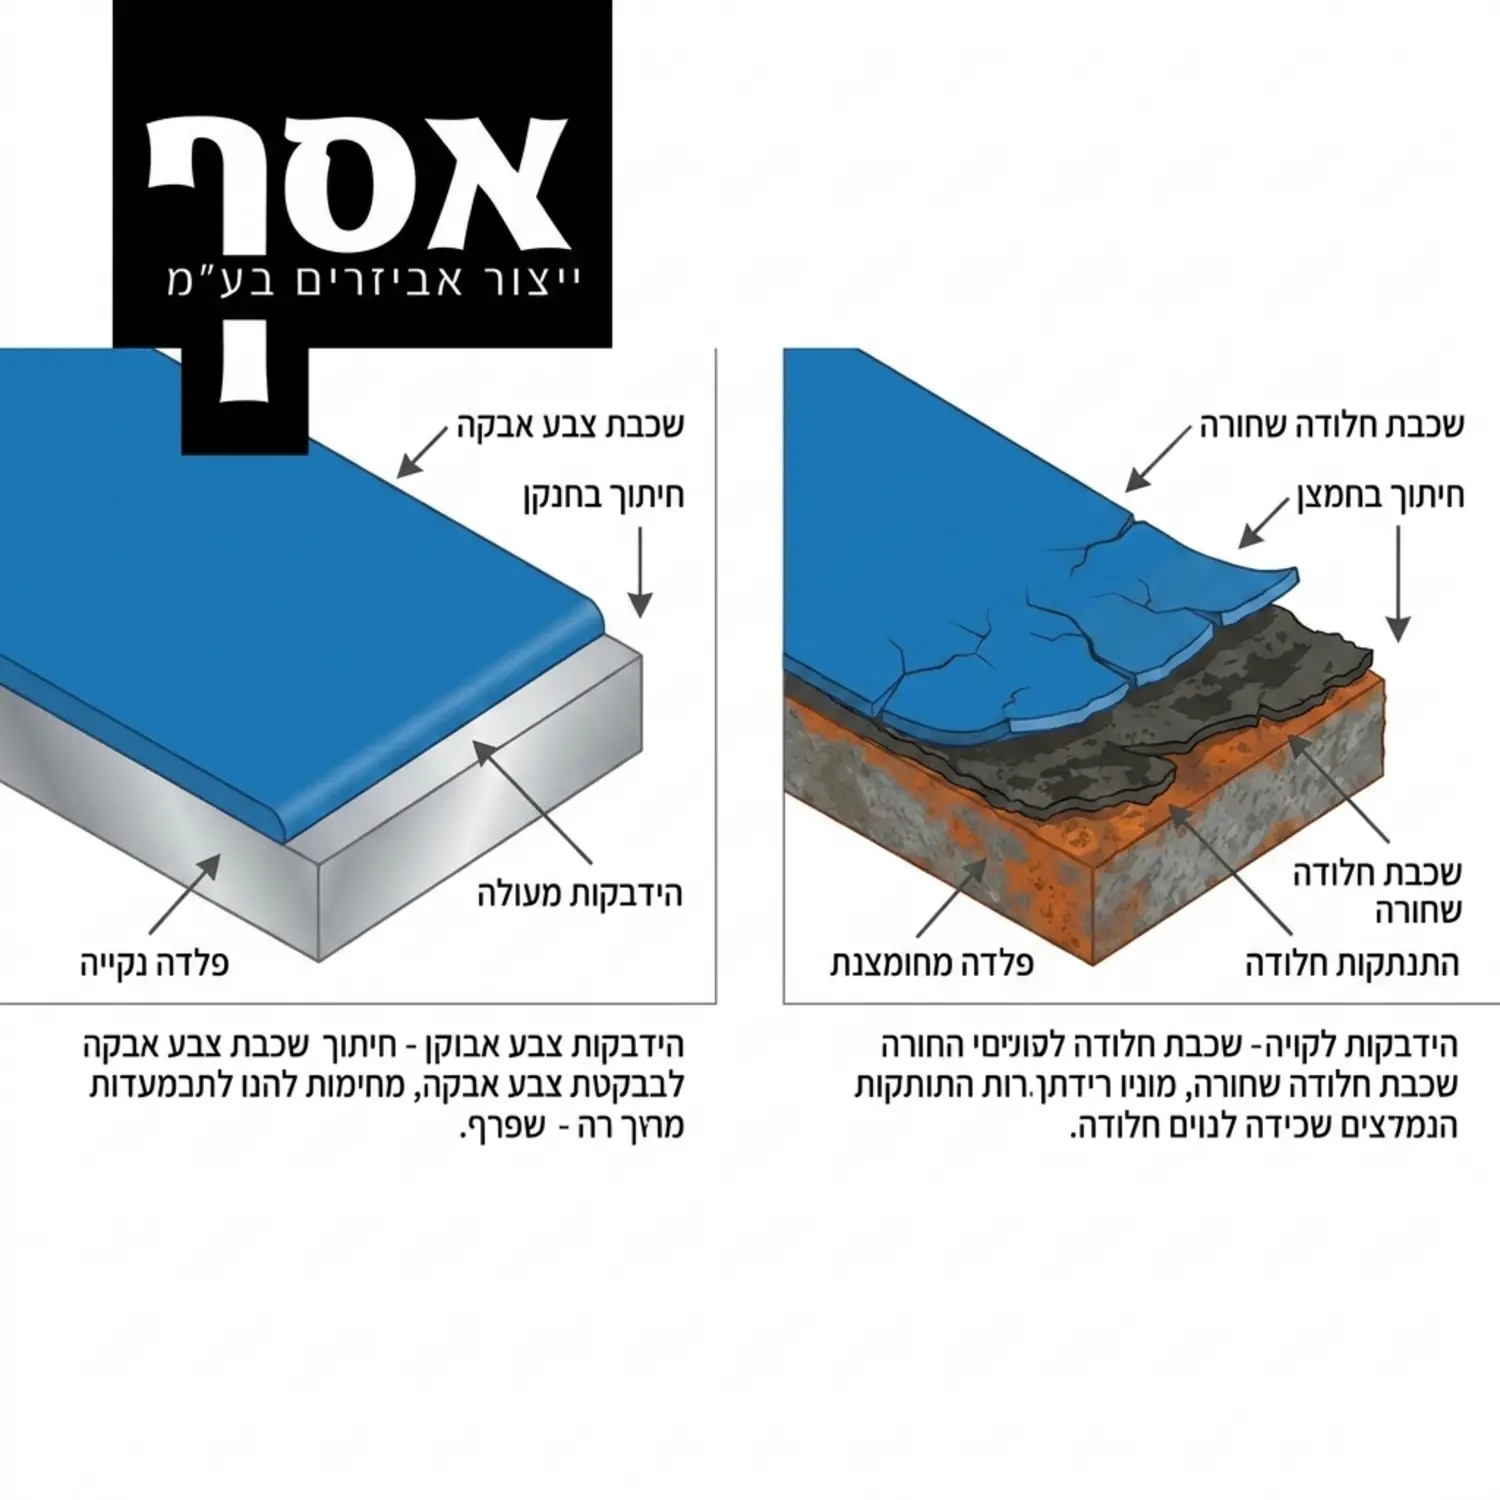
השלכות מטלורגיות על תהליכי עיבוד המשך
כאשר מדברים על התנהגות החומר לאחר החיתוך חובה להבין את מבנה השוליים ברמה המיקרוסקופית. חיתוך אקסותרמי גורם לשינוי משמעותי באזור המושפע מחום הסמוך לקו החיתוך. פחמן מתוך הפלדה נוטה להצטבר באזור זה ויוצר שכבה מוקשית שהיא לעתים קרובות פריכה. כאשר מעבירים חלק כזה לתהליך כיפוף פח ישנה סבירות גבוהה יותר להיווצרות סדקים בקו הכיפוף במיוחד ברדיוסים חדים.
זאת לעומת תהליך החיתוך האינרטי בחנקן שבו החימום מבוקר וממוקד יותר וסילוק החום מתבצע ביעילות על ידי זרימת הגז המהירה. אזור ההשפעה התרמית מצטמצם למינימום ומבנה הגרעינים של המתכת נשמר. יתרון זה מבטיח כי לחומר הגלם תהיה גמישות מרבית בעת פעולות של מתיחה עמוקה כבישה או כיפוף מה שמאפשר לנו לייצר חלקים גיאומטריים מורכבים בדיוק מקסימלי ללא חשש מכשל מכני של חומר הגלם.
שמירה על סביבת עבודה בטיחותית ותקנים
נושא נוסף שחשוב להתייחס אליו בניהול רצפת ייצור הוא הבטיחות והרגולציה. חמצן בהיותו גז מעודד בעירה דורש אמצעי זהירות קפדניים ביותר באחסון ובשינוע. כל מגע של חמצן בלחץ גבוה עם שמנים או חומרים דליקים ברצפת הייצור עלול להוביל להתלקחות ספונטנית. חנקן לעומתו מוגדר כגז בטוח ואינרטי אך מכיוון שהוא מוזרם בלחצים גבוהים מאוד הוא מצריך צנרת מעובה ומערכות סעפת ייעודיות העומדות בתקני לחץ מחמירים במיוחד כדי למנוע דליפות שיכולות להוריד את רמת החמצן בחלל המפעל.