נכתב בתאריך 27 באוקטובר 2026
בקצרה
ההבדל העיקרי בין שני התהליכים הוא בהתנהגות החומר תחת המכבש: הטבעה (Embossing) מותחת את הפח ושומרת על עובי דופן אחיד, בעוד טביעה (Coining) מועכת את המתכת בכוח רב ומשנה את העובי שלה ליצירת דיוק מרבי.
מהנדס פיתוח מגיע אלינו למפעל בירוחם עם שרטוט של מארז מתכת חדש. הוא מצביע על אזור בשרטוט ואומר שהוא צריך שם גם לוגו ברור של החברה, גם צלעות חיזוק כדי שהפח הדק לא יתכופף בלחיצה, וגם שהשפה החיצונית תהיה חלקה לגמרי בלי גרדים חדים.
על הנייר, שני התהליכים נקראים לפעמים בטעות פשוט הטבעה. אבל בשטח, כשעומדים מול המכבש ומתכננים את המבלט, ההבדל בין הטבעה בולטת (Embossing) לבין טביעה בלחץ (Coining) הוא עצום.
בחירה שגויה בין השניים עלולה לגרום לקריעה של הפח, לעלויות ייצור מנופחות או פשוט לחלק שלא עומד בדרישות האיכות. ריכזנו כאן השוואה הנדסית מעשית שתעזור לכם לבחור את התהליך הנכון לצורך שלכם, מתוך ניסיון של 3 דורות בענף המתכת.
מהו תהליך הטבעה בולטת (Embossing) ואיך הוא מחזק את הפח?
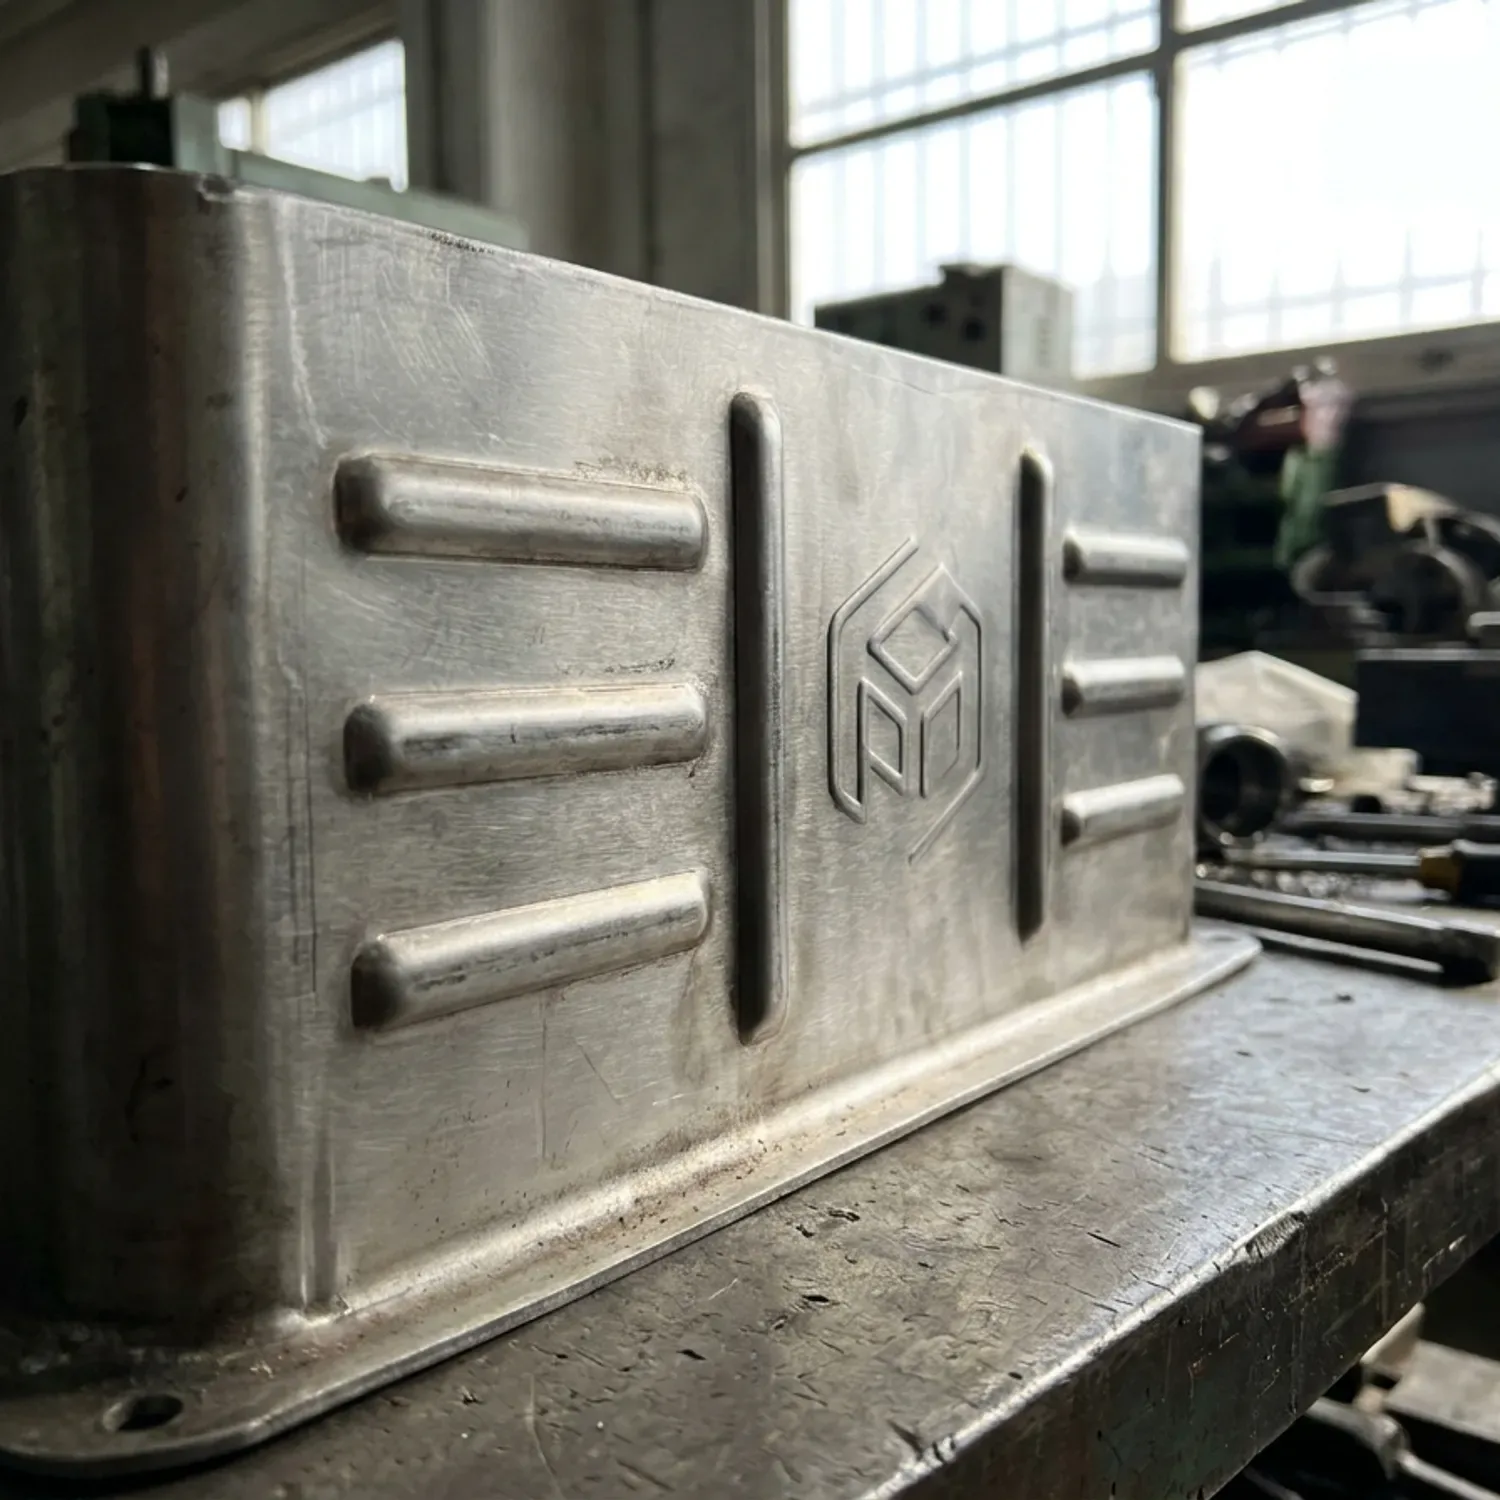
תהליך ה-Embossing הוא פעולת עיצוב שבה אנחנו לוחצים את הפח בין שני חלקי תבנית תואמים, זכר ונקבה. המטרה היא ליצור בליטות או שקעים שיוצאים ממישור הפח השטוח.
הנקודה ההנדסית הכי חשובה כאן היא מרווח המבלט. בהטבעה, אנחנו משאירים בין הזכר לנקבה מרווח ששווה כמעט בדיוק לעובי הפח המקורי. לכן, הפח בעיקר נמתח ומקבל צורה חדשה, אבל עובי הדופן שלו נשאר כמעט אחיד לחלוטין (למעט הידקקות קלה בפינות המתיחה).
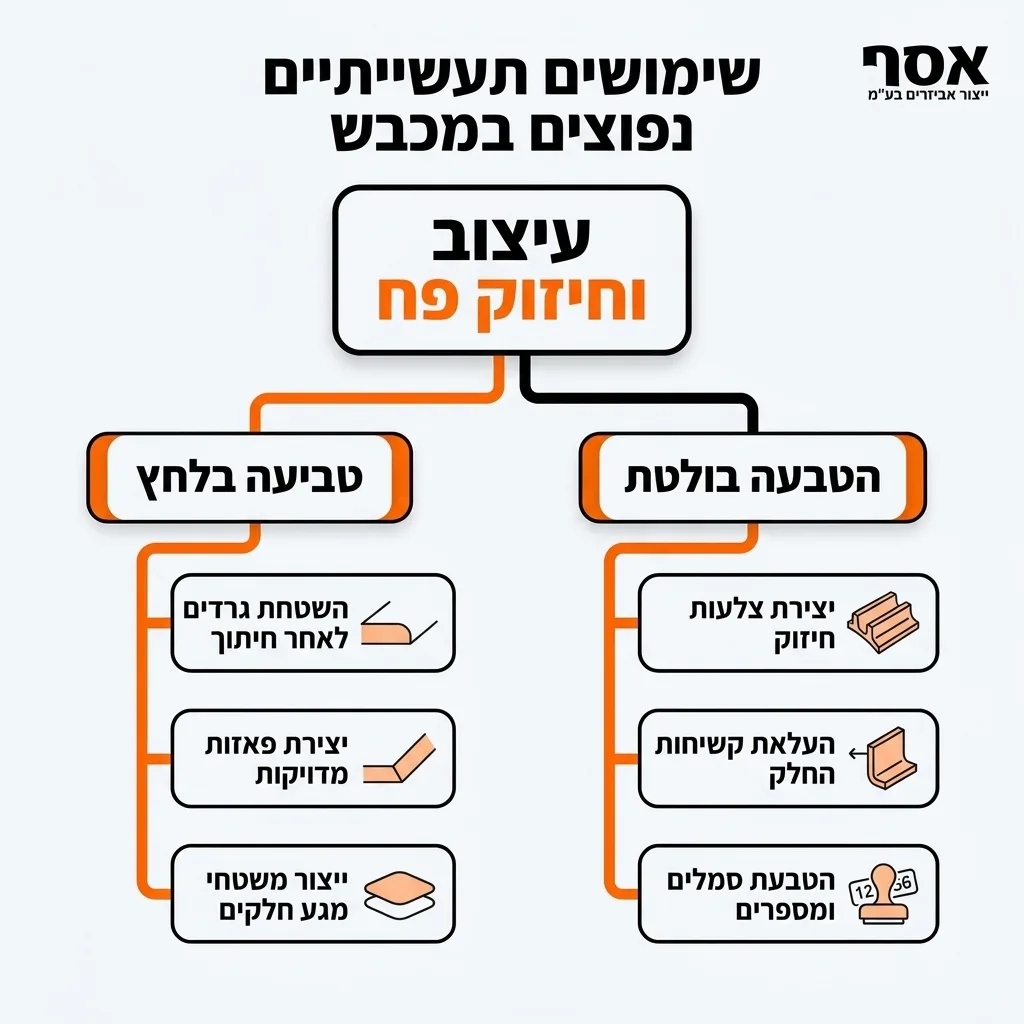
אם תסתכלו על גב של חלק שעבר הטבעה, תראו שקע זהה בדיוק לבליטה שבחזית. מעבר להטבעת סמלים ומספרים קטלוגיים, השימוש המרכזי שלנו בתהליך הזה בכבישת מתכת הוא יצירת צלעות חיזוק (Ribs). הוספת צלע חיזוק לפח דק מעלה דרמטית את מומנט האינרציה שלו, וכך אנחנו מקבלים חלק קשיח מאוד (Stiffness גבוה) בלי להשתמש בפח עבה ויקר יותר.
מהו תהליך הטביעה (Coining) ומדוע הוא דורש כוח עצום?
השם Coining מגיע מעולם ייצור המטבעות, וזה בדיוק מה שקורה בתהליך. מדובר בפעולת כבישה קרה מדויקת שמתבצעת בתוך תבנית סגורה תחת לחץ אדיר.
בניגוד להטבעה שרק מותחת את הפח, בטביעה אנחנו מועכים את המתכת במכוון. הלחץ גבוה כל כך שהוא עובר בהרבה את גבול הכניעה של החומר וגורם לזרימה פלסטית של המתכת בתוך חלל המבלט. המתכת מתנהגת לרגע כמעט כמו פלסטלינה וממלאת כל חריץ מיקרוסקופי בתבנית.
בגלל שמדובר בדחיסה של גבישי המתכת, עובי החומר משתנה באזור הלחיצה. בצד אחד של הפח נוכל לראות תבליט חד ומדויק, בעוד הצד השני יכול להישאר שטוח לגמרי. בתעשייה אנחנו משתמשים בזה המון להשטחת גרדים (De-burring) אחרי ניקוב או חיתוך, ליצירת פאזות מדויקות (Chamfers) ולייצור משטחי מגע חלקים במיוחד להרכבות אלקטרוניות ומכניות.
השוואה הנדסית: הטבעה (Embossing) מול טביעה (Coining)
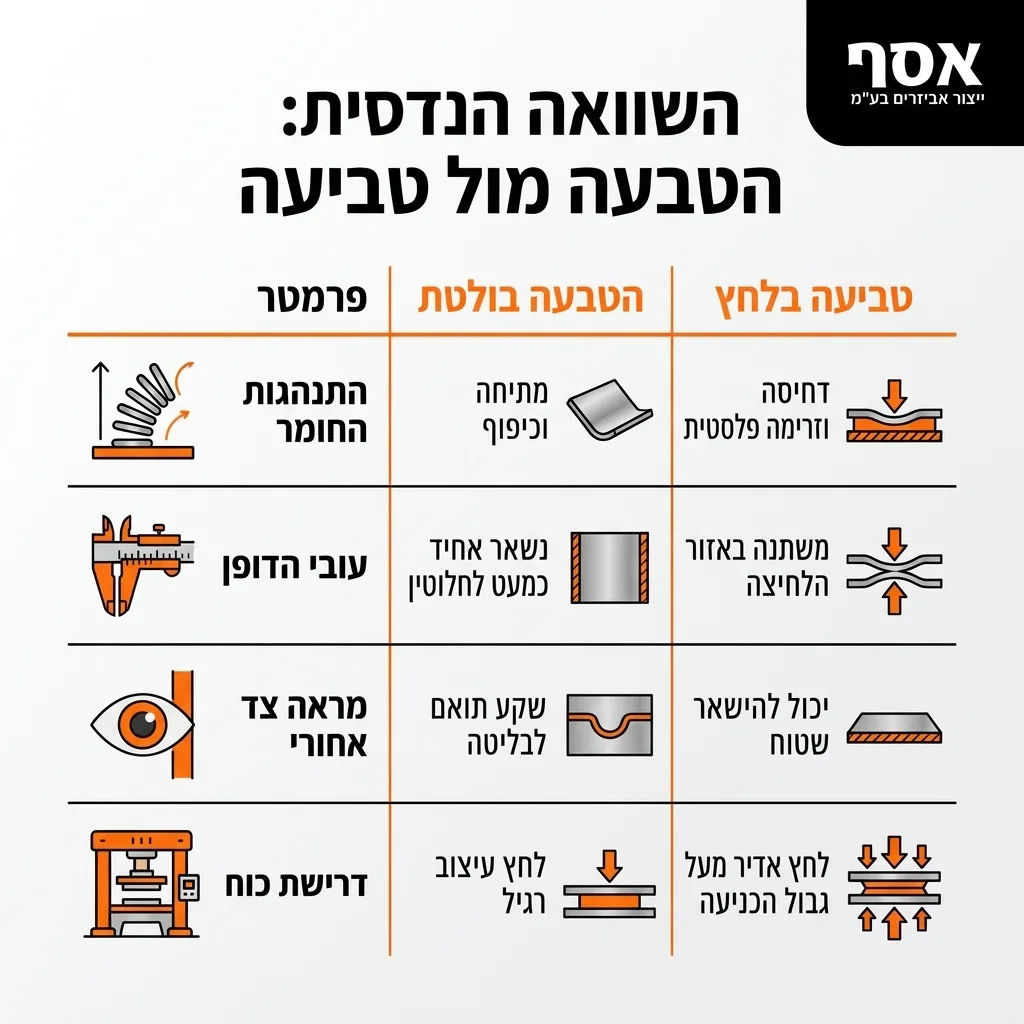
כדי לחסוך לכם זמן בשלב התכנון, ריכזנו בטבלה את ההבדלים ההנדסיים המדויקים בין שתי השיטות, כפי שאנחנו מיישמים אותן במחלקת ההנדסה שלנו:
| מאפיין הנדסי | הטבעה בולטת (Embossing) | טביעה בלחץ (Coining) |
|---|---|---|
| התנהגות החומר | מתיחה וכיפוף (Tensile Bending) | דחיסה וזרימה פלסטית (Compressive Plastic Flow) |
| שינוי בעובי דופן הפח | עובי כמעט אחיד (הידקקות קלה בפינות) | שינוי מכוון ומשמעותי בעובי הדופן באזור הלחיצה |
| דרישות לחץ וטונאז' | נמוך עד בינוני | עצום (מעל 150 עד 200 טון לאינץ' רבוע בנירוסטה) |
| רמת פירוט ורדיוסים | רדיוסים מעוגלים למניעת קריעת הפח | פינות חדות מאוד, העתקה מיקרוסקופית של פני המבלט |
| קפיציות חוזרת (Springback) | קיימת, יש לקחת בחשבון בתכנון המבלט | אפסית (הלחץ העצום מבטל מאמצים אלסטיים) |
| מנגנון חיזוק החלק | חיזוק גיאומטרי (הגדלת קשיחות הפח על ידי צלעות) | חיזוק מטלורגי (הקשיית מעוות ודחיסת גבישים) |
| שחיקת כלים ועלות מבלט | מתונה, אורך חיי מבלט גבוה מאוד | גבוהה, דורש פלדות כלים מיוחדות ותחזוקה קפדנית |
יתרונות וחסרונות של כל שיטה בייצור סדרתי
כשלקוח מתלבט בין השיטות, אנחנו בוחנים יחד איתו את העלות מול התועלת ההנדסית. הנה התמונה המלאה של כל תהליך:
הטבעה בולטת (Embossing): יתרונות וחסרונות
טביעה בלחץ (Coining): יתרונות וחסרונות
דרישות לחץ, מכבשים והשפעה מטלורגית על החומר
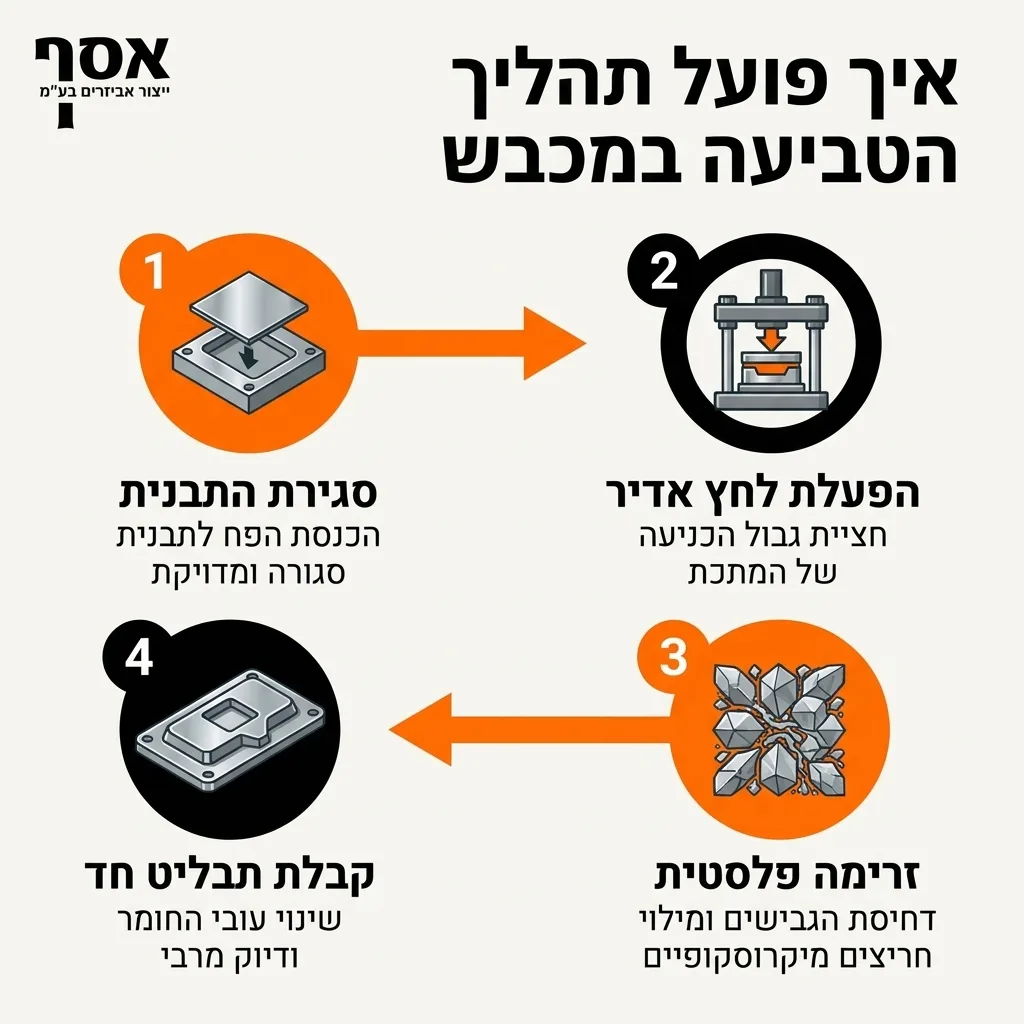
כדי להבין למה Coining דורש ציוד כבד כל כך, צריך להסתכל על המספרים. כשמבצעים טביעה בחומרים קשים כמו פלדת אל-חלד (נירוסטה), נדרש לחץ של למעלה מ-150 עד 200 טון על כל אינץ' רבוע של שטח טביעה.
בתעשיות הרכב והתעופה העולמיות נעשה שימוש במכבשים ייעודיים בעלי מנגנון ארכובה (Knuckle-joint) שמגיעים גם ל-800 טון כדי לייצר כוח מקסימלי בנקודה המתה התחתונה (BDC). אצלנו במפעל בירוחם, מערך הכבישה כולל שילוב של מכבשים הידראוליים ומכבש אקצנטרי בעוצמות של עד 500 טון. השילוב הזה מאפשר לנו לבצע פעולות טביעה והטבעה מורכבות כחלק מתהליך ייצור רציף ומהיר.
מבחינה מטלורגית, הדחיסה הקרה ב-Coining יוצרת תופעה שנקראת הקשיית מעוות (Strain Hardening). מבנה הגרעינים של המתכת נדחס, צפיפות הנקעים במבנה הגבישי עולה, והמתכת באזור הטביעה הופכת לחזקה וקשה יותר ממתכת המקור. עם זאת, היא גם מאבדת מהמשיכות שלה (הופכת לפריכה יותר), ולכן חשוב לא לבצע עליה פעולות כיפוף פח חדות בדיוק באותה נקודה לאחר הטביעה.
בנוסף, בעבודה תחת לחצים כאלה, שימוש נכון בחומרי סיכה בכבישה הוא קריטי כדי למנוע הידבקות חומר (Galling) ושחיקה מהירה של המבלט.
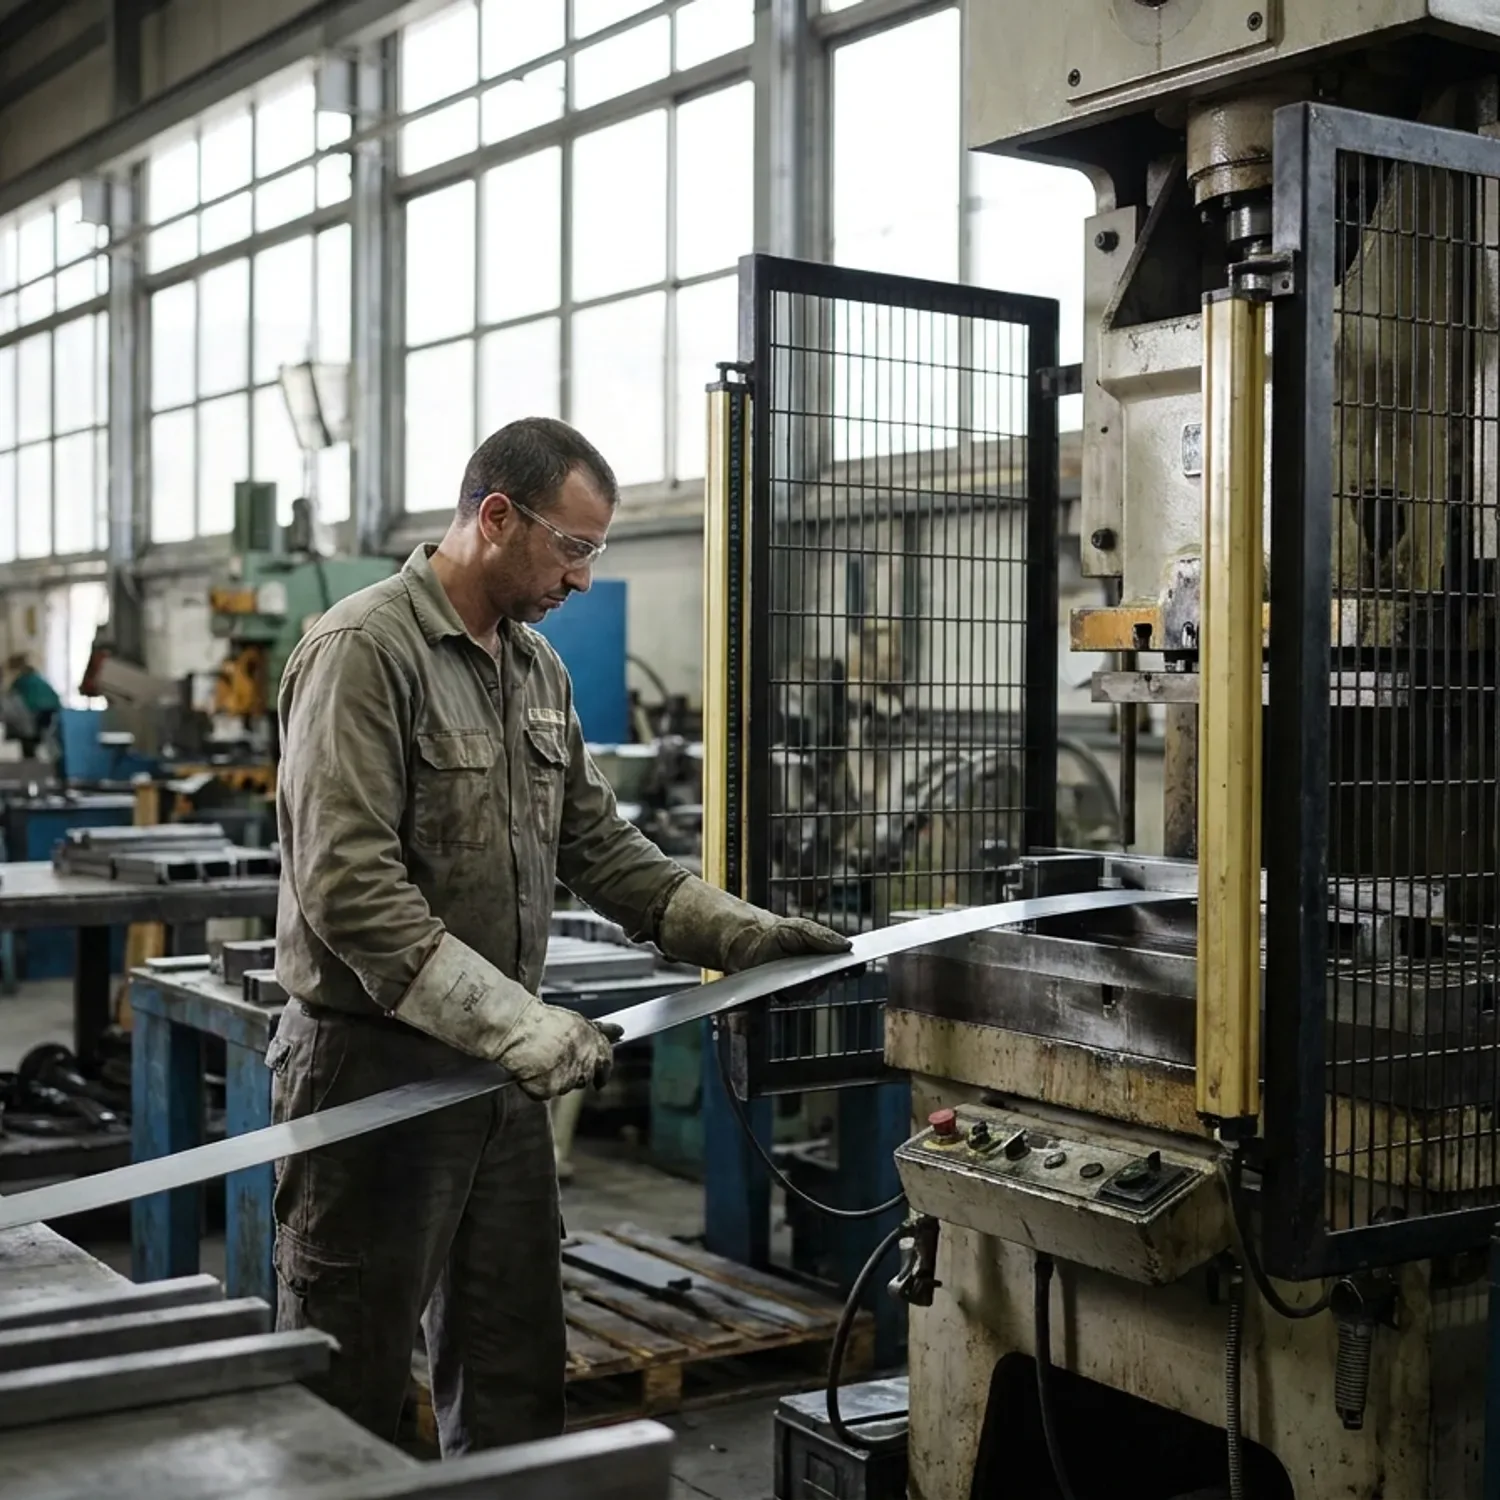
בטיחות ותקינה בעבודה עם מכבשים כבדים
אי אפשר לדבר על כוחות של מאות טונות בלי לדבר על בטיחות. מכבשים מכניים נסגרים בשבריר שנייה ובעוצמה אדירה. בענף המתכת העולמי, הנושא מוסדר תחת תקנים מחמירים ביותר כגון תקן OSHA 29 CFR 1910.217 למכבשים מכניים.
באסף ייצור אביזרים, כמפעל הפועל תחת תקן ניהול האיכות ISO 9001:2015 ותקן UL, הבטיחות והתחזוקה המונעת של המכבשים והמבלטים הן בסיס קבוע בשגרת הייצור שלנו.
מתי לבחור בכל אפשרות? המלצה מעשית למתכננים
מניסיוננו, הרבה לקוחות נופלים בפח כשהם פונים לספקים זולים בחו"ל שלא מבינים את ההבדל בין התהליכים. הם מבקשים הצעת מחיר לחלק שלמעשה דורש Coining, הספק הזול מבצע Embossing פשוט כדי לחסוך בעלות המבלט, והלקוח מקבל מוצר סוג ג' עם פינות מרוחות וגרדים חדים שפוגעים בהרכבה.
כך תדעו בדיוק מה לבחור עבור הפרויקט הבא שלכם:
צ'קליסט לבחירת התהליך הנכון בשרטוט:
שאלות נפוצות
מה ההבדל המרכזי בין תהליך הטבעה (Embossing) ל-Coining?
ההבדל המרכזי הוא אופן עיצוב המתכת והשפעתו על עובי הדופן. תהליך הטבעה (Embossing) מותח ומכופף את הפח ליצירת בליטה תוך שמירה על עובי דופן אחיד, בעוד תהליך טביעה (Coining) מועך ודוחס את המתכת בלחץ עצום בתוך תבנית סגורה, מה שמשנה במכוון את עובי החומר ומייצר פרטים חדים במיוחד ללא קפיציות חוזרת.
מהו תהליך הטבעה (Embossing) במכבש וכיצד הוא עובד?
תהליך ה-Embossing עובד באמצעות לחיצת פח מתכת בין מבלט זכר (בולט) למבלט נקבה (שקוע) המתאימים זה לזה, כאשר המרווח ביניהם שווה לעובי הפח. הפעולה מותחת את הפח אל מחוץ למישור המקורי שלו ליצירת צלעות חיזוק, סמלים או בליטות הרכבה, תוך השארת שקע תואם בצידו האחורי של הפח.
מדוע תהליך Coining דורש הפעלת כוח ולחץ רבים יותר במכבש?
תהליך Coining דורש לחץ עצום (למשל 150 עד 200 טון לאינץ' רבוע בפלדת אל-חלד) משום שאין בו מרווח חופשי לזרימת החומר. כדי לגרום למתכת המוצקה לזרום פלסטית, לשנות את עוביה ולמלא כל חריץ מיקרוסקופי בתבנית, המכבש חייב להפעיל כוח דחיסה הגבוה פי כמה מחוזק הכניעה הרגיל של המתכת.
כיצד פעולת Coining תורמת לחיזוק פני השטח של המתכת?
הדחיסה הקרה בעוצמה גבוהה גורמת לתופעה מטלורגית הנקראת הקשיית מעוות (Strain Hardening). מבנה הגבישים של המתכת באזור הנלחץ נדחס ומסתדר מחדש, מה שמעלה משמעותית את קשיות פני השטח ואת עמידות החלק בפני שחיקה ומאמצים מכניים.
מתי עדיף לבחור בתהליך Coining על פני הטבעה רגילה לעיצוב מתכת?
עדיף לבחור ב-Coining כאשר נדרש דיוק גיאומטרי מוחלט ללא קפיציות חוזרת (Springback), כאשר יש צורך להשטיח גרדים חדים (Burrs) לאחר ניקוב ליצירת שפה בטוחה וחלקה, או כאשר רוצים ליצור תבליט חד בצד אחד של הפח תוך שמירה על גב החלק שטוח לחלוטין.
האם תהליך הטבעה (Embossing) משנה את עובי חומר הגלם?
לא באופן מכוון. בתהליך Embossing תקין, המרווח בין הזכר לנקבה במבלט מתוכנן כך שיתאים לעובי הפח המקורי. החומר אינו נדחס, ולכן עובי הדופן נשאר כמעט זהה לעובי חומר הגלם, למעט הידקקות מזערית בדפנות הבליטה כתוצאה ממתיחת הפח.
אילו סוגי מכבשים משמשים בדרך כלל לייצור באמצעות Coining ו-Embossing?
עבור Embossing ניתן להשתמש במכבשים אקצנטריים רגילים, מכבשים הידראוליים ואף במכונות ניקוב CNC. עבור Coining נדרשים מכבשים כבדים בעלי טונאז' גבוה במיוחד (כגון מכבשים אקצנטריים חזקים, מכבשים הידראוליים כבדים או מכבשי ארכובה ייעודיים) המסוגלים לספק כוח שיא בקצה מהלך הבוכנה.
לסיום
סיכום: מתכנון הנדסי ועד ייצור סדרתי מדויק
הבחירה בין הטבעה (Embossing) לטביעה (Coining) היא החלטה הנדסית שמשפיעה ישירות על חוזק החלק, עלות המבלט ואיכות המוצר הסופי. כשצריך להקשיח פח דק באמצעות צלעות חיזוק או להבליט לוגו בעלות נוחה, הטבעה היא הפתרון האידיאלי. כשנדרש דיוק מיקרוסקופי, השטחת גרדים מוחלטת או שינוי עובי נקודתי תחת לחץ גבוה, תהליך ה-Coining יספק תוצאה שאין לה תחליף.
אנחנו באסף ייצור אביזרים בע"מ מעמידים לרשותכם 3 דורות של ניסיון, מחלקת הנדסה לתכנון וייצור מבלטים פרוגרסיביים ומערך מכבשים של עד 500 טון. כקבלן משנה המהווה בית הנדסי אחד לכל תהליכי המתכת, מכיפוף וערגול ועד ריתוך והרכבות, נשמח ללוות אתכם משלב השרטוט ועד לייצור סדרתי כחול-לבן באיכות ללא פשרות. צרו איתנו קשר להתייעצות הנדסית.