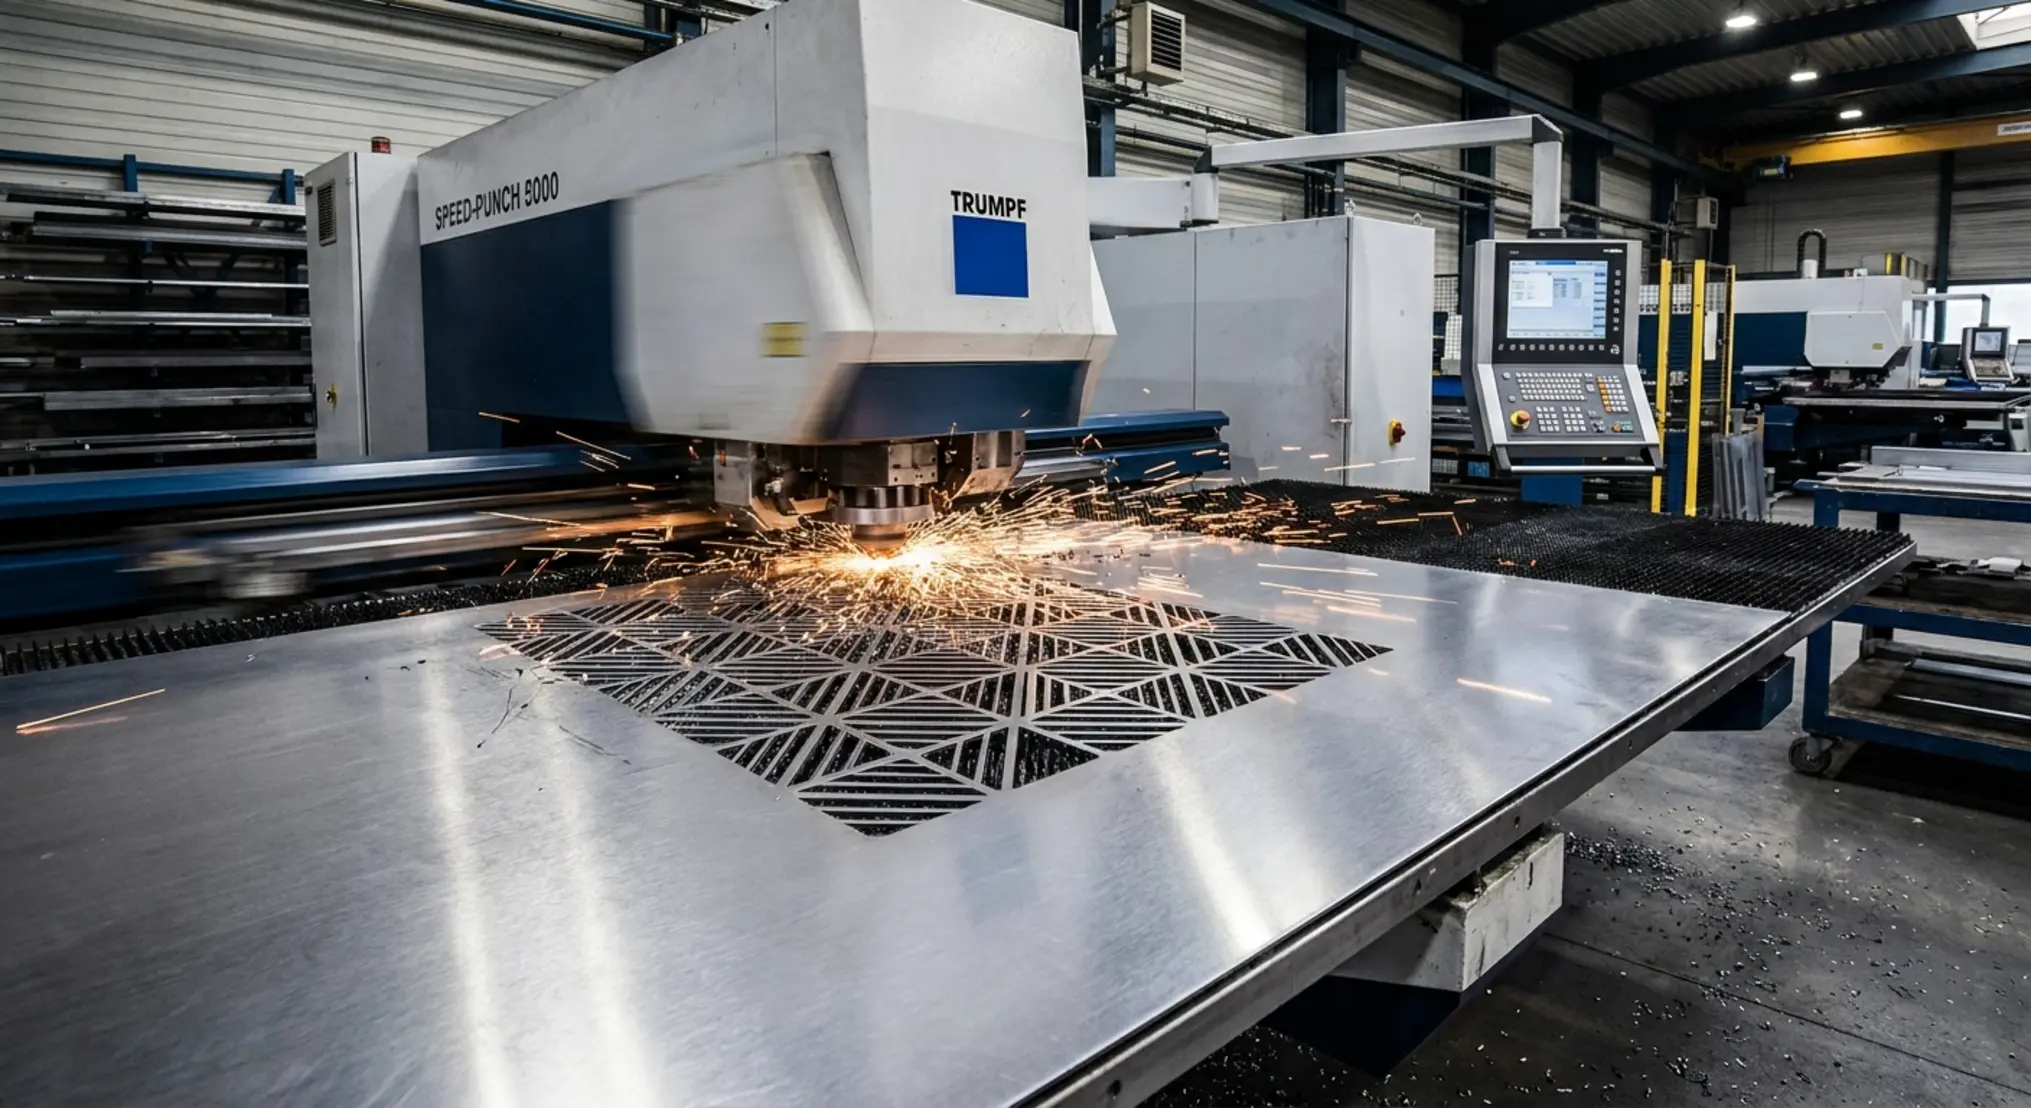
המאבק הטכנולוגי על רצפת הייצור של עיבוד הפח
ענף עבודות המתכת עבר תמורות אדירות בעשורים האחרונים. כניסתן של מערכות מתקדמות המבוקרות על ידי מחשב הפכה את רצפת הייצור לסביבה טכנולוגית חכמה ומדויקת. שתי המכונות העיקריות ששולטות כיום בקווי הייצור של פחים דקים ובינוניים הן מערכות הלייזר ומכונות הניקוב. למרות שלעיתים נדמה כי הלייזר היא הטכנולוגיה החדישה והעדיפה לכל יישום, המציאות ההנדסית והכלכלית מראה תמונה מורכבת הרבה יותר. לכל טכנולוגיה יש את נקודות החוזקה הייחודיות שלה, והבנה מעמיקה של נקודות אלו היא המפתח לייצור רווחי ויעיל.
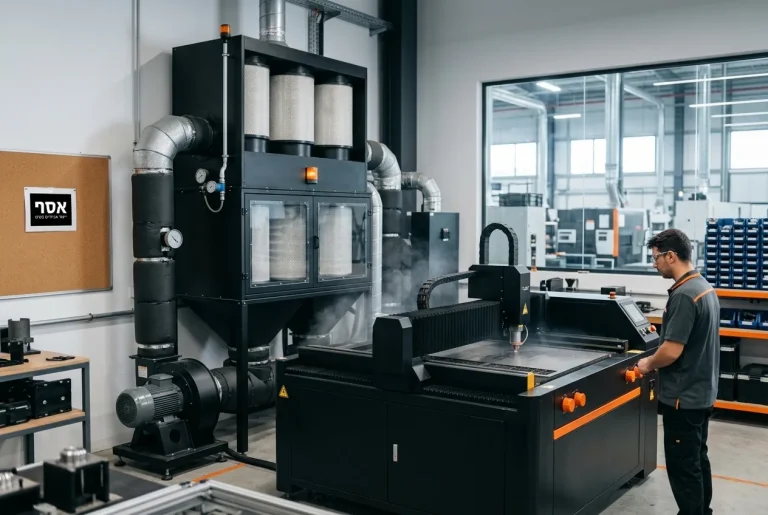
כאשר בוחנים את שיטת העבודה מנקודת מבט פיזיקלית, מכונת חיתוך בלייזר משתמשת בקרן אור ממוקדת בעוצמה גבוהה בשילוב עם גז מסייע כדי להתיך, לשרוף או לאדות את החומר לאורך נתיב החיתוך המתוכנן. לעומת זאת, טכנולוגיית הניקוב, המבוססת על מנקבת צריח תעשייתית, משתמשת בכוח מכני או הידראולי עצום כדי לדחוף כלי עבודה עשוי פלדה קשה דרך הפח אל תוך מטריצה תואמת, ובכך לגזור את החומר בדיוק מירבי.
השפעת אופי התכנון על בחירת המכונה
ההבדל הבסיסי בשיטות הפעולה מגדיר באופן ישיר את הכדאיות הכלכלית של כל מכונה. מהנדס מתכנן אשר מודע למגבלות וליתרונות של כל פלטפורמת ייצור, יכול להתאים את שרטוטי המוצר כבר בשלבי הפיתוח הראשוניים כך שיותאמו לטכנולוגיה הזולה והמהירה יותר עבור אותו יישום ספציפי. תכנון חכם לייצור הוא הבסיס שעליו נשענים פרויקטים מוצלחים, במיוחד כאשר מדובר בייצור המוני של מוצרי מתכת לשווקים תחרותיים.
היתרון הכלכלי המובהק של המנקבת בריבוי חורים
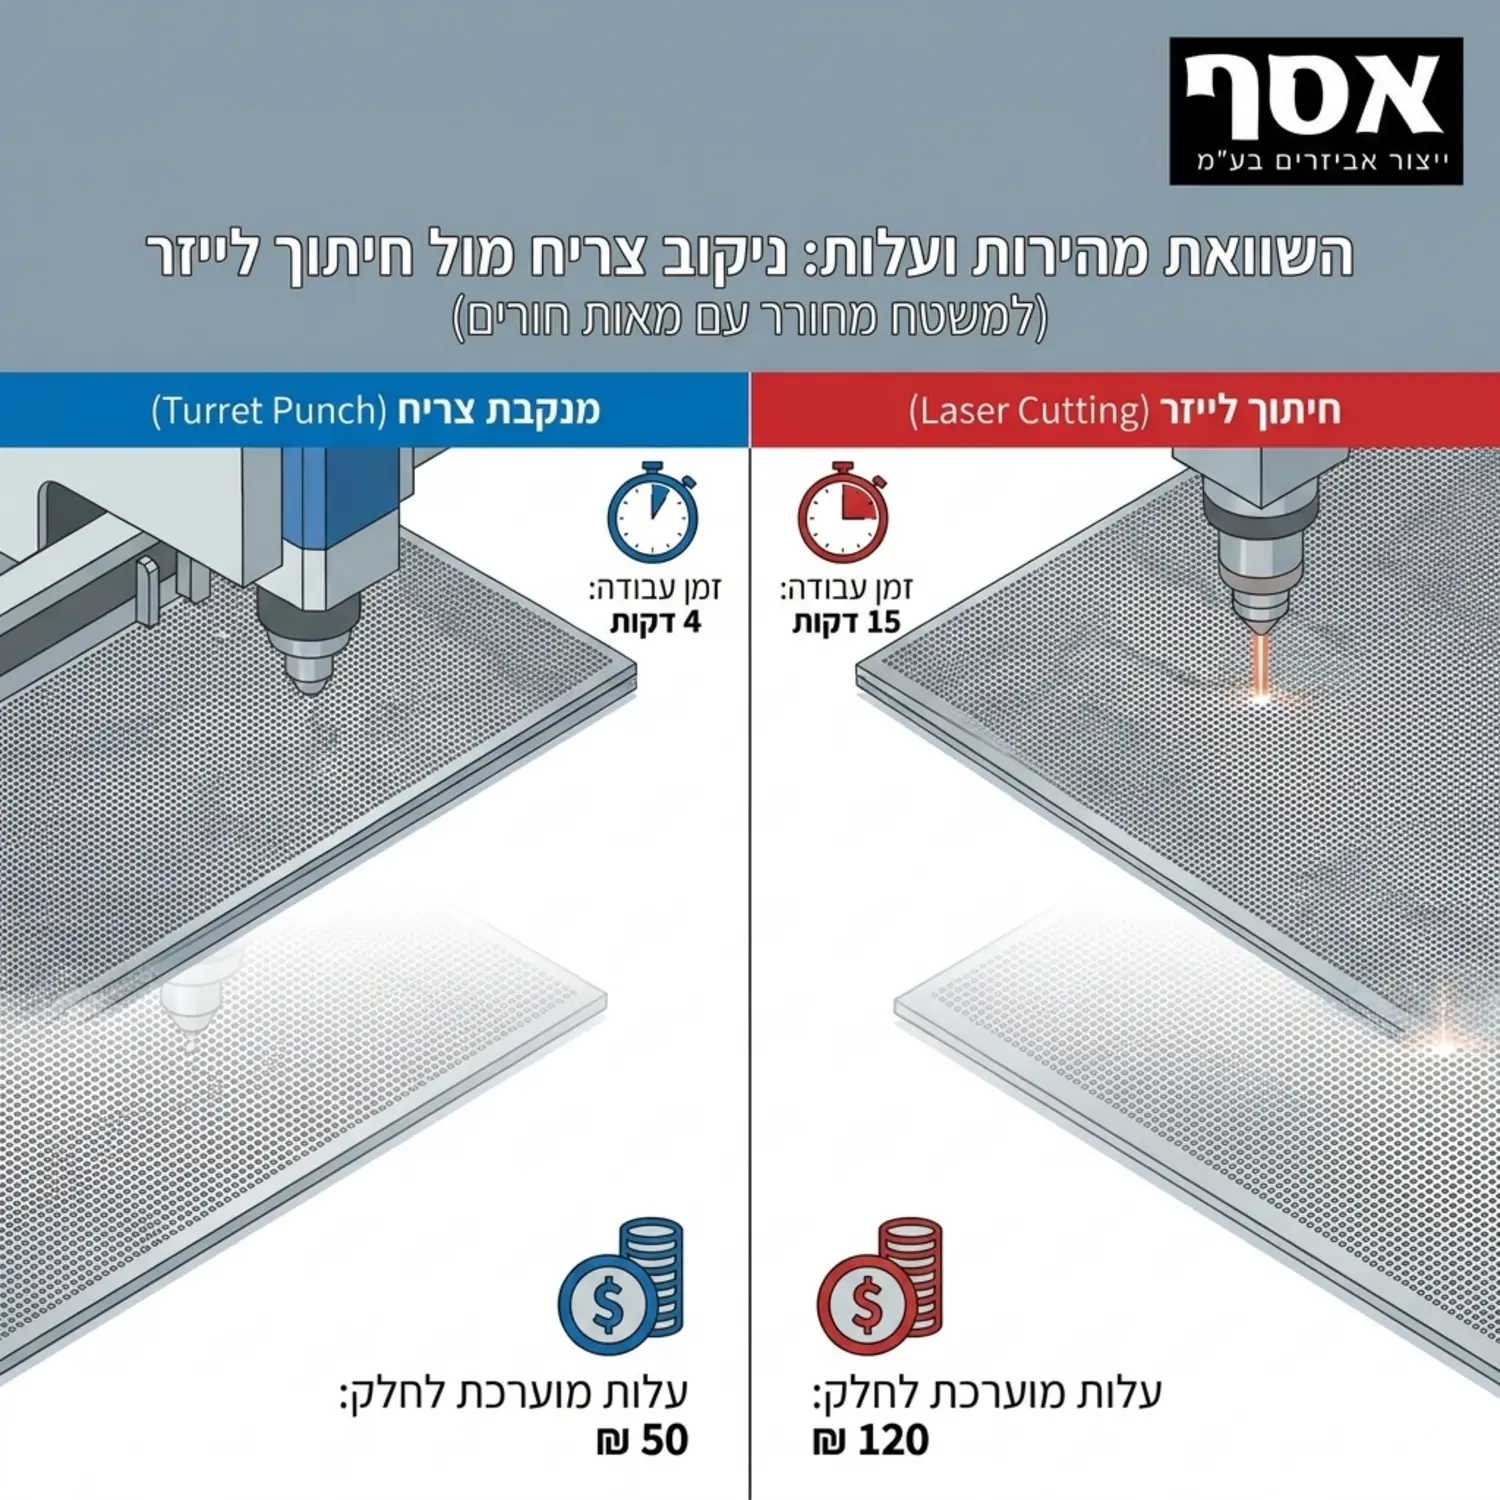
אחד הפרמטרים החשובים ביותר בתמחור של ייצור חלקים הוא זמן המכונה. ככל שהמכונה מסיימת את תהליך העיבוד מהר יותר, כך עלות החלק יורדת. כאשר אנו מקבלים לידינו שרטוט הכולל פלטת פח שעליה מפוזרים עשרות, מאות או לעיתים אף אלפי חורים עגולים או מרובעים כגון פלטות סינון, רשתות הגנה או פאנלים אקוסטיים ההכרעה הטכנולוגית היא ברורה וחד משמעית.
במכונת לייזר, ראש החיתוך חייב לנוע לנקודת ההתחלה של החור, לחדור את הפח, ואז לנסוע במדויק לאורך כל ההיקף של החור עד להשלמת הצורה, ורק אז לעבור לחור הבא. לעומת זאת, בתהליך של ניקוב, המכונה ממקמת את הפח בדיוק מתחת לכלי העבודה, ומכה אחת בודדת ומהירה מספיקה כדי ליצור את החור במלואו. מהירות ההכאה של מנקבות מודרניות יכולה להגיע למאות מכות בדקה ואף יותר מכך במצב של כרסום מהיר או ניקוב ברצף.
מתמטיקה פשוטה של חיסכון בזמן
אם נבחן זאת ברמה המספרית ניקח לדוגמה יצירת מאה חורים בקוטר של עשרה מילימטרים. קרן הלייזר תצטרך לבצע מסלול תנועה מצטבר של למעלה משלושת אלפים מילימטרים רק עבור היקפי החורים, לא כולל זמני החדירה לפח והתנועה בין חור לחור. המנקבת, לעומת זאת, תבצע פשוט מאה מכות מהירות שיסתיימו תוך שניות ספורות. הפער בזמני הייצור במקרים אלו מתרגם לחסכון של עשרות אחוזים בעלות הייצור של המוצר, יתרון דרמטי שמועבר ישירות ללקוח הסופי.
פעולות הבלטה ועיצוב תלת ממדי היתרון הבלעדי של הפאנץ
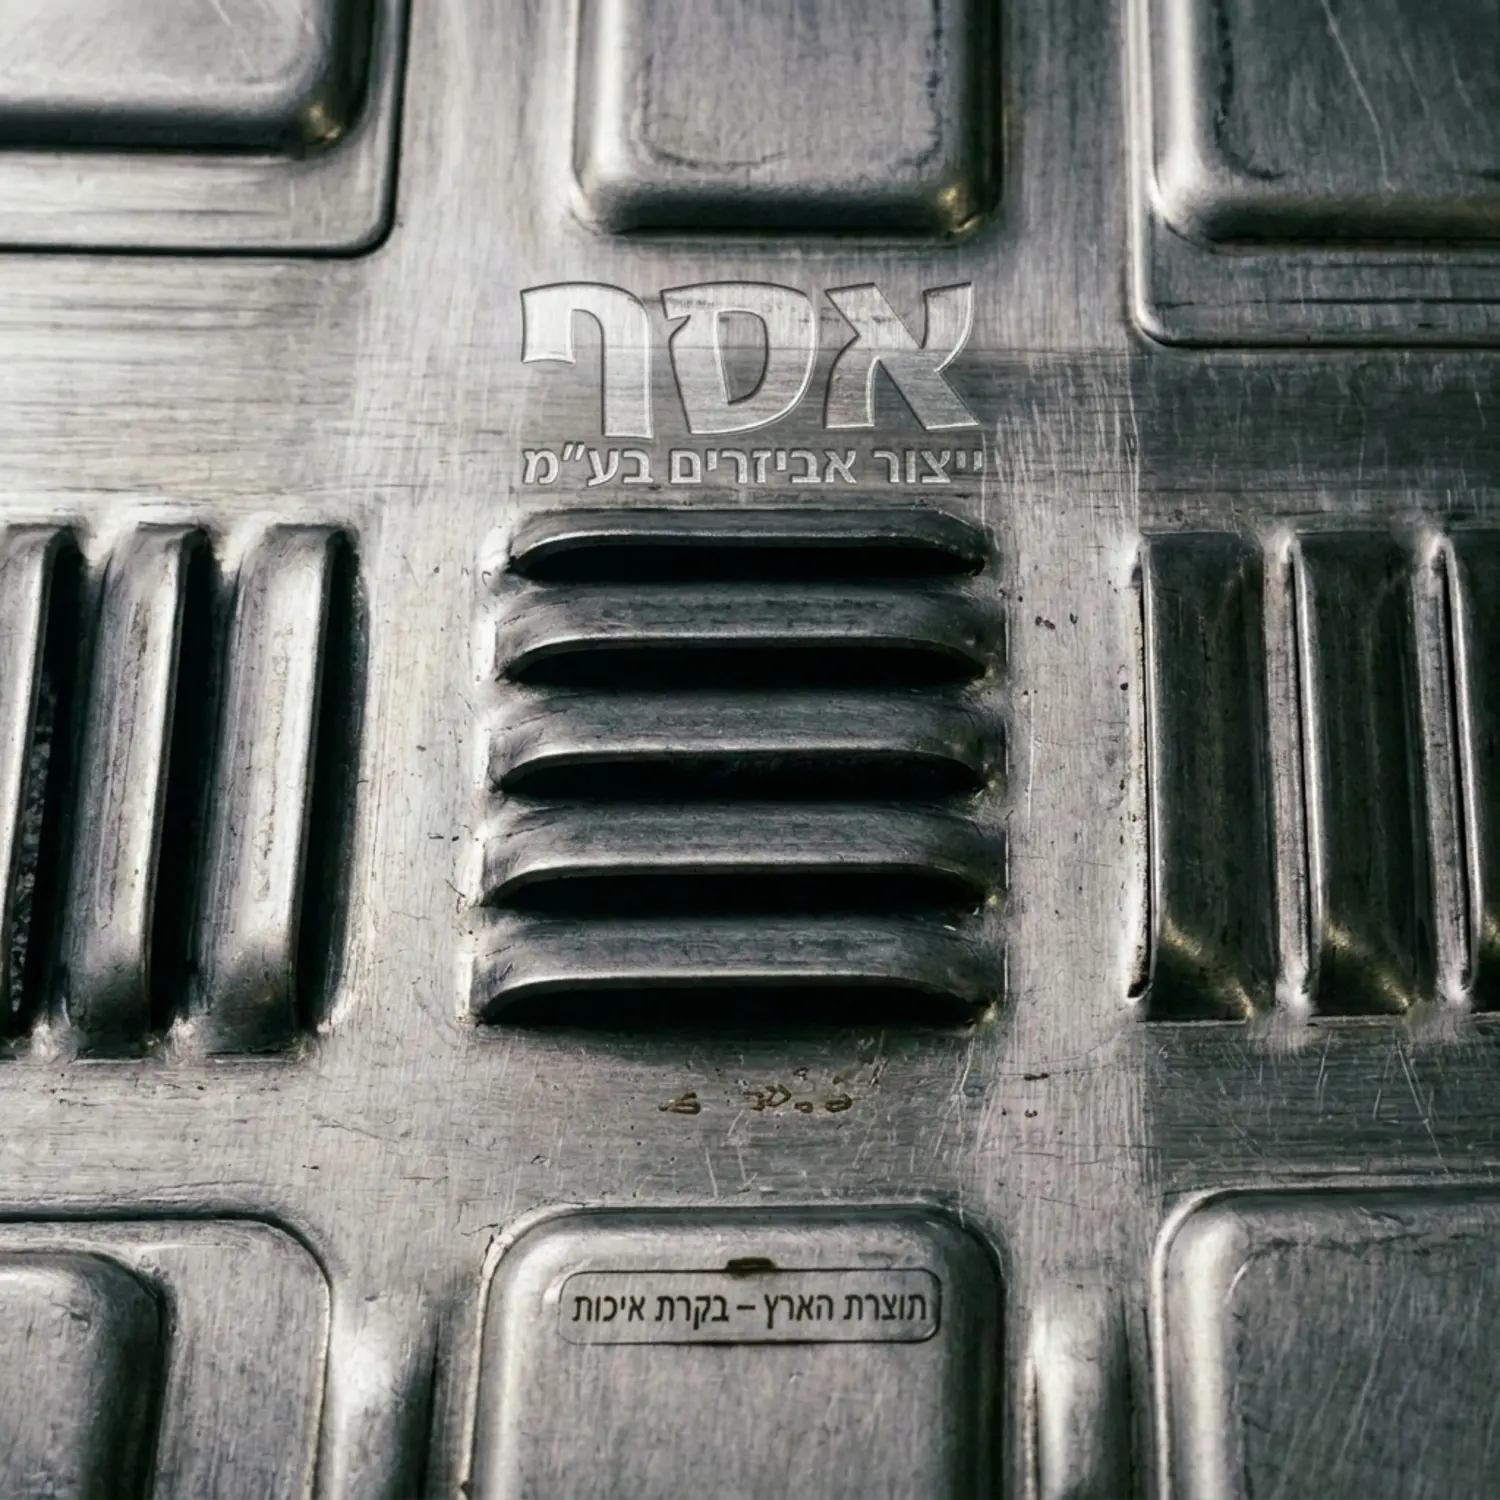
התחום שבו מנקבת הצריח משאירה את מכונות הלייזר הרחק מאחור הוא היכולת לבצע עיוותים מבוקרים בפח ויצירת צורות תלת ממדיות מבלי להסיר חומר, תהליכים המכונים בענף כפורמינג. הלייזר, מעצם הגדרתו, הוא כלי של חיתוך והסרת חומר. הוא אינו יכול ללחוץ, למעוך או לעצב את הפח. כאן נכנסת המנקבת לתמונה בשיא עוצמתה.
באמצעות שימוש בכלים ייעודיים, המנקבת הופכת למכבש קטן ומהיר. אנו יכולים לייצר הבלטות למניעת חיכוך, שקעים שיאפשרו לראשי ברגים לשבת בקו אפס עם פני השטח, או הבלטות המשמשות כרגליות זעירות למארזי אלקטרוניקה. יכולות אלו מבטלות לחלוטין את הצורך להעביר את הפח לתחנת עבודה נוספת לשם ביצוע פעולות אלו, ובכך נחסך זמן יקר של שינוע והגדרת מכונות נוספות.
יישומי אוורור ותעשיית המיזוג
דוגמה קלאסית ליישום הכרחי של מנקבת היא ייצור תריסי אוורור המוכרים כלובריס. תריסים אלו חיוניים לשמירה על זרימת אוויר תקינה במארזים אלקטרוניים או במוצרים המיועדים עבור תעשיית מיזוג אוויר. המנקבת חותכת ולוחצת את הפח באותה הפעולה כדי ליצור את פתח האוורור הבולט החוצה. ניסיון לייצר תריס כזה ללא מנקבת היה דורש חיתוך בלייזר ולאחר מכן עבודת כבישה נפרדת ויקרה או ריתוך של תריסים חיצוניים.
מתי טכנולוגיית הלייזר תיקח את ההובלה
למרות היתרונות העצומים של המנקבת בתרחישים שציינתי, חשוב להציג תמונה מאוזנת ולהבין מתי יהיה כלכלי ונכון יותר להשתמש במכונת הלייזר. חיתוך לייזר הוא הפתרון האולטימטיבי כאשר השרטוט כולל צורות אורגניות מורכבות, רדיוסים משתנים וקווים מתאר שאינם סטנדרטיים. המנקבת עובדת עם כלים בעלי צורה קבועה בדרך כלל עיגולים, מרובעים או מלבנים. כדי לחתוך קו מעוקל ארוך עם מנקבת, נדרש לבצע רצף של מכות קטנות חופפות, תהליך איטי שמשאיר קצה מחוספס ודורש עיבוד משלים.
הלייזר, לעומת זאת, אינו מוגבל בצורות. הקרן יכולה לנוע לכל כיוון ובכל זווית בחופשיות מוחלטת, ולהשאיר אחריה קצה חיתוך חלק ונקי לחלוטין שאינו דורש ליטוש נוסף. כמו כן, בייצור של אבי טיפוס או סדרות ייצור קטנות מאוד, מערכות חיתוך בלייזר מציעות יתרון משמעותי מכיוון שאין צורך ברכישת כלי ניקוב ייעודיים ויקרים עבור צורות ספציפיות, והמעבר משרטוט לחיתוך בפועל הוא מיידי וללא עלויות התאמה.
עובי החומר ומגבלות פיזיקליות
פרמטר נוסף שבו הלייזר מצטיין הוא חיתוך של חומרים עבים במיוחד. בעוד שמנקבות מוגבלות בדרך כלל לעובי פח של עד מספר מילימטרים בודדים בשל מגבלות הכוח הנדרש לגזירת החומר, מכונות לייזר עוצמתיות יכולות לחתוך בקלות פלדה, נירוסטה ואלומיניום בעוביים משמעותיים הרבה יותר, תוך שמירה על דיוק מקסימלי וללא הפעלת מאמץ מכני על הפלטה השלמה.
השוואת עלויות תפעול ותחזוקה משווה
כדי לקבל את התמונה המלאה של כדאיות כלכלית, חובה לקחת בחשבון לא רק את זמן הייצור הישיר, אלא גם את עלויות התפעול העקיפות של כל מכונה. התחזוקה, הצריכה האנרגטית והבלאי של רכיבים מתכלים משחקים תפקיד מרכזי בתמחור העבודה השעתית של המפעל.
| פרמטר השוואה | מנקבת צריח (Punch) | חיתוך לייזר (Laser) |
|---|---|---|
| עלויות כלים ותבניות | גבוהות. נדרשת השקעה ראשונית ברכישת סט כלים במגוון צורות ומידות, וכן עלויות השחזה תקופתיות. | נמוכות מאוד. אין צורך בכלים פיזיים, הקרן מבצעת את כל סוגי החיתוכים. |
| צריכת גזים תעשייתיים | אין צריכת גזים כלל. המערכת פועלת על בסיס מכני והידראולי. | גבוהה. נדרש שימוש רציף בגזים מסייעים כגון חמצן או חנקן בלחץ גבוה. |
| צריכת חשמל ואנרגיה | חסכונית יחסית. המנועים פועלים בעוצמה רק ברגע ההכאה. | צריכת אנרגיה גבוהה ורציפה לשמירה על עוצמת הקרן ופעולת הצ'ילרים לחימום וקירור. |
| מהירות בחלקים מרובי חורים | מהירה מאוד. מכה אחת שווה לחור מלא. | איטית. הלייזר חייב לחתוך לאורך כל היקף החור. |
ניתוח הטבלה מראה כי למרות שהשקעה ראשונית בכלים עשויה להיות גבוהה במנקבת, העלות התפעולית השוטפת שלה נמוכה יותר מאחר ואינה צורכת גזים יקרים. לכן, בייצור סדרתי לטווח ארוך של מוצרים חוזרים, המנקבת מחזירה את ההשקעה הכלכלית בצורה מיטבית ומאפשרת לקבלן המשנה להציע מחיר תחרותי יותר עבור הלקוח.
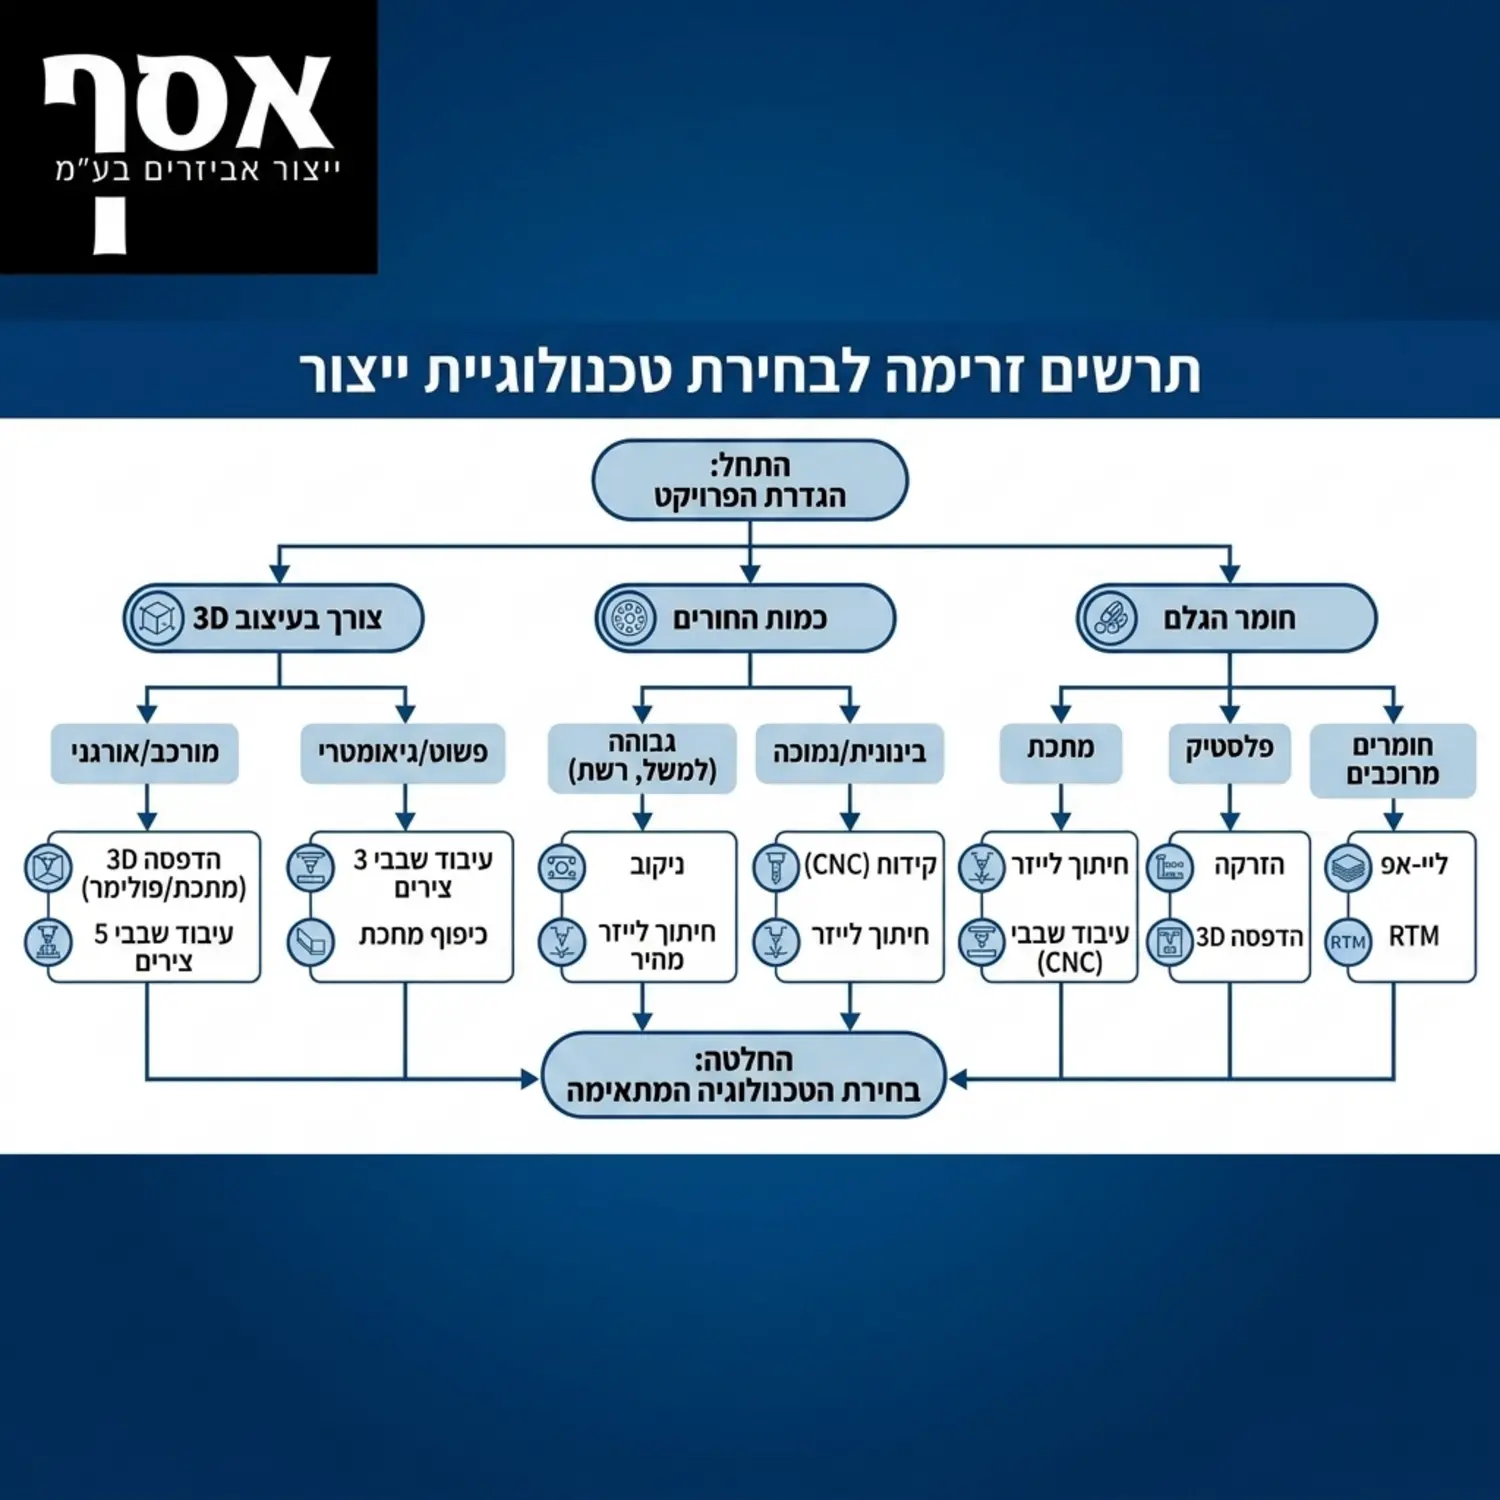
שילוב מנצח בין המערכות להשגת מקסימום יעילות
חשוב להבין כי ברצפת ייצור מודרנית ומתקדמת, ההחלטה אינה חייבת להיות בינארית. מפעלים וקבלני ייצור מובילים מחזיקים את שתי הטכנולוגיות זו לצד זו, ולעיתים קרובות מעבירים את הפח תהליך משולב. לדוגמה, פאנל בקרה אלקטרוני מורכב יכול להתחיל את דרכו במנקבת, שם יבוצעו כל פעולות הפורמינג, הבלטות ההברגה ומאות חורי האוורור הקטנים במהירות שיא. לאחר מכן, הפלטה תעבור למכונת הלייזר שם יחתך המתאר החיצוני המעוקל והמורכב שאינו אפשרי לביצוע במנקבת.
גישה זו של שילוב טכנולוגיות דורשת ניסיון רב בתכנון תהליכי עבודה וראייה מרחבית כוללת של שלבי הייצור, לרבות השלבים הבאים של חיתוך וכיפוף פחים. תכנון נכון ימנע עיוותים תרמיים מהלייזר ועיוותים מכניים מהמנקבת, ויבטיח שחומר הגלם מנוצל עד תום וללא פחת מיותר.
להרחבה על ההיבט הכלכלי בייצור סדרתי גדול, ראו את הניתוח הכמותי שלנו: כבישה מול חיתוך לייזר – ניתוח כלכלי לייצור המוני.
המומחיות והגב התעשייתי של אסף ייצור אביזרים בעמ
בחירת קבלן מבצע בענף המתכת היא הרבה מעבר לאיתור מי שמציע את המחיר הנמוך ביותר. נדרש שותף אסטרטגי שמבין את הדקויות הטכנולוגיות ויודע להתאים את ציוד הייצור לדרישות הפרויקט במדויק. חברת אסף ייצור אביזרים בעמ, שהוקמה בשנת אלף תשע מאות תשעים וארבע, מספקת מעטפת מקצועית וטכנולוגית רחבה כיצרן וכקבלן משנה בפרויקטים בכל סדר גודל.
עם מפעל רחב ידיים המשתרע על פני שטח מרשים של ארבעה עשר אלף מטרים מרובעים באזור התעשייה ירוחם, אנו מעמידים לרשות לקוחותינו מערך ייצור מתקדם הכולל את חזית הטכנולוגיה בתחומי הניקוב, הלייזר, הכבישה והעיבוד השבבי. תחת הנהגתם של אסנת ואורן שץ, החברה חרטה על דגלה חתירה מתמדת למצוינות, תוך מתן ייעוץ הנדסי צמוד ללקוחותינו במטרה להוזיל עלויות ייצור באמצעות בחירה חכמה של טכנולוגיית העיבוד המשתלמת ביותר עבורם.