אבולוציית התכנון בענף עיבוד הפח
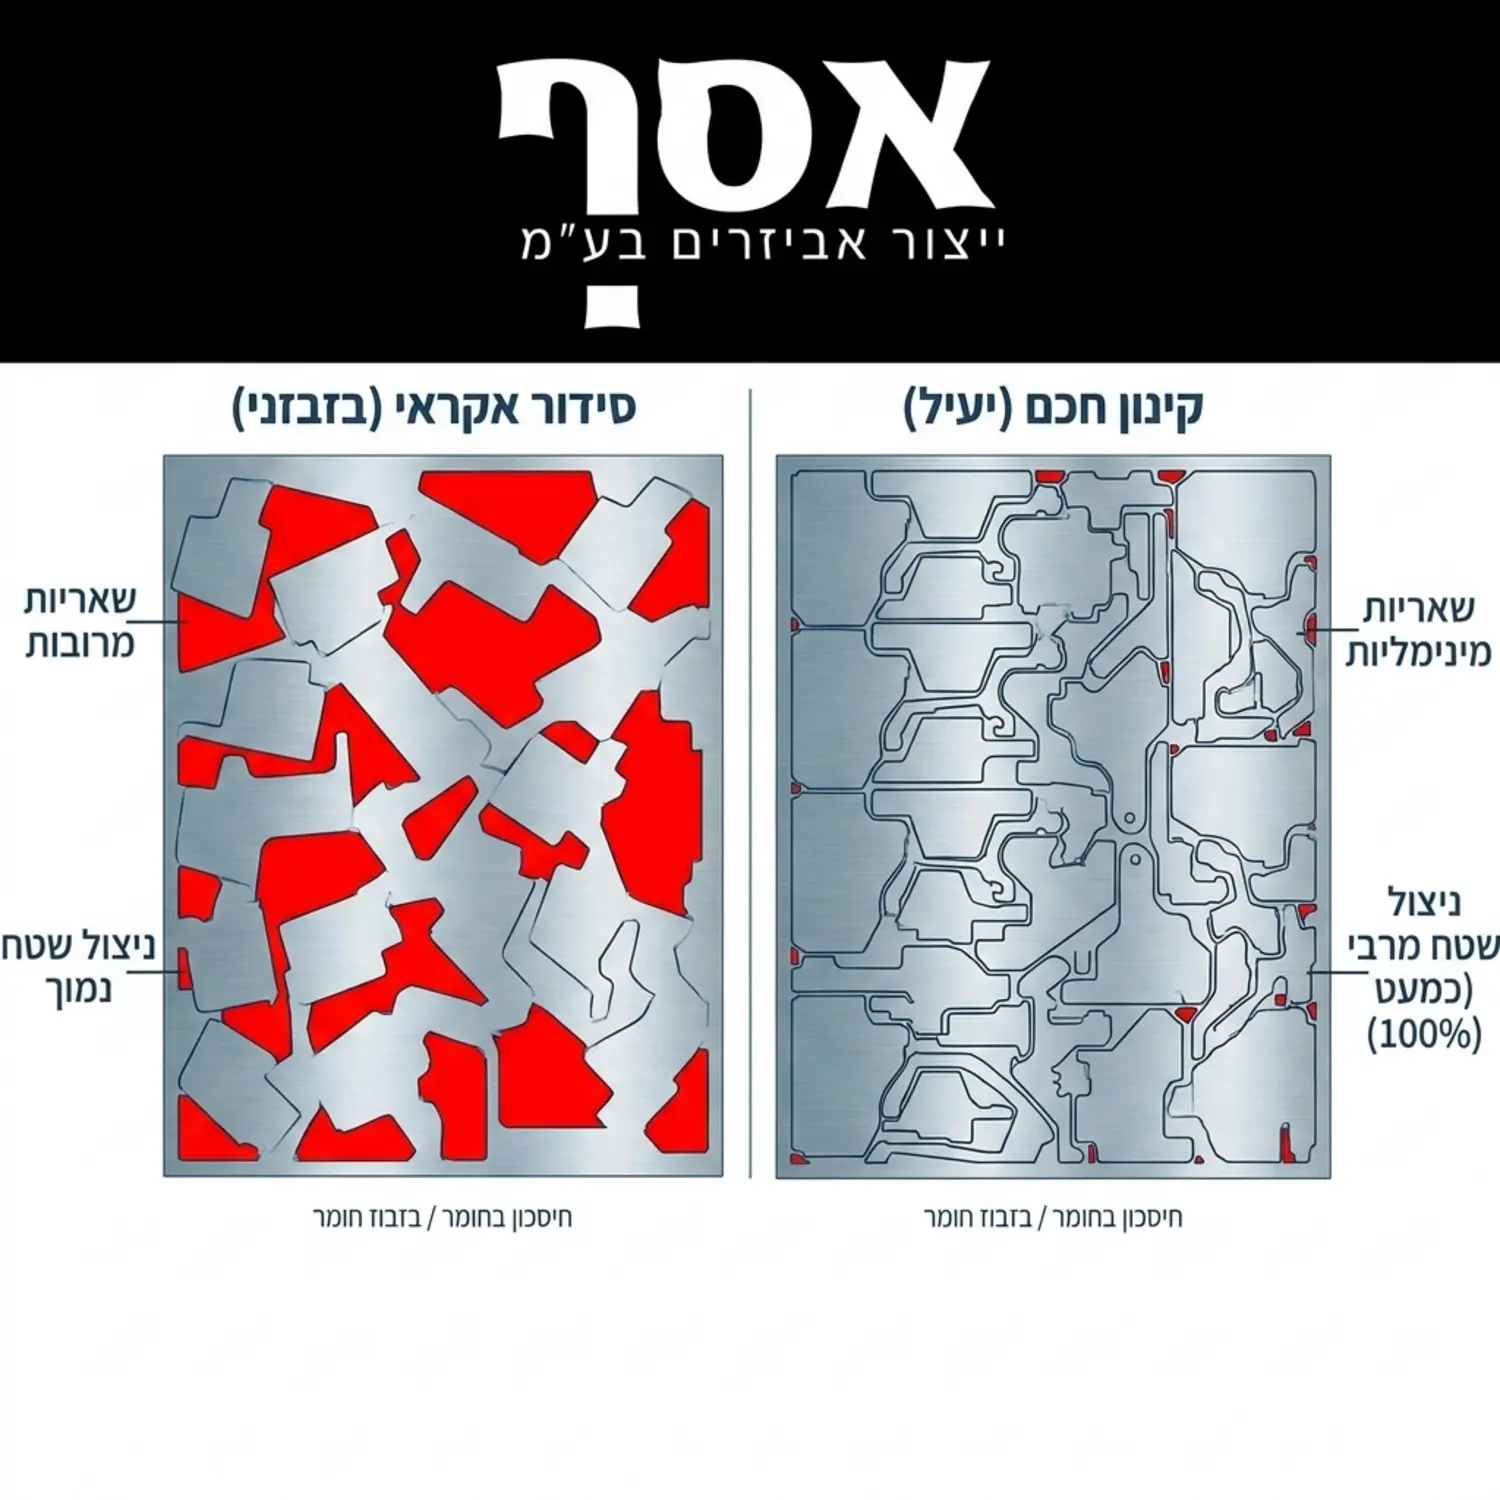
בעבר הלא רחוק תכנון פריסות על גבי לוחות מתכת היה תהליך ידני או חצי אוטומטי שדרש מהמפעיל להסתמך על ניסיון אישי ואינטואיציה. התוצאה הייתה לעיתים קרובות בזבוז משווע של חומר גלם יקר כאשר בין החלקים נותרו מרווחים גדולים שלא ניתן היה לעשות בהם כל שימוש. חתיכות הפח הנותרות נזרקו למיחזור במקרה הטוב או נצברו כפסולת במקרה הפחות טוב מה שהשית עלויות כבדות על היצרן ובאופן טבעי גם על הלקוח.
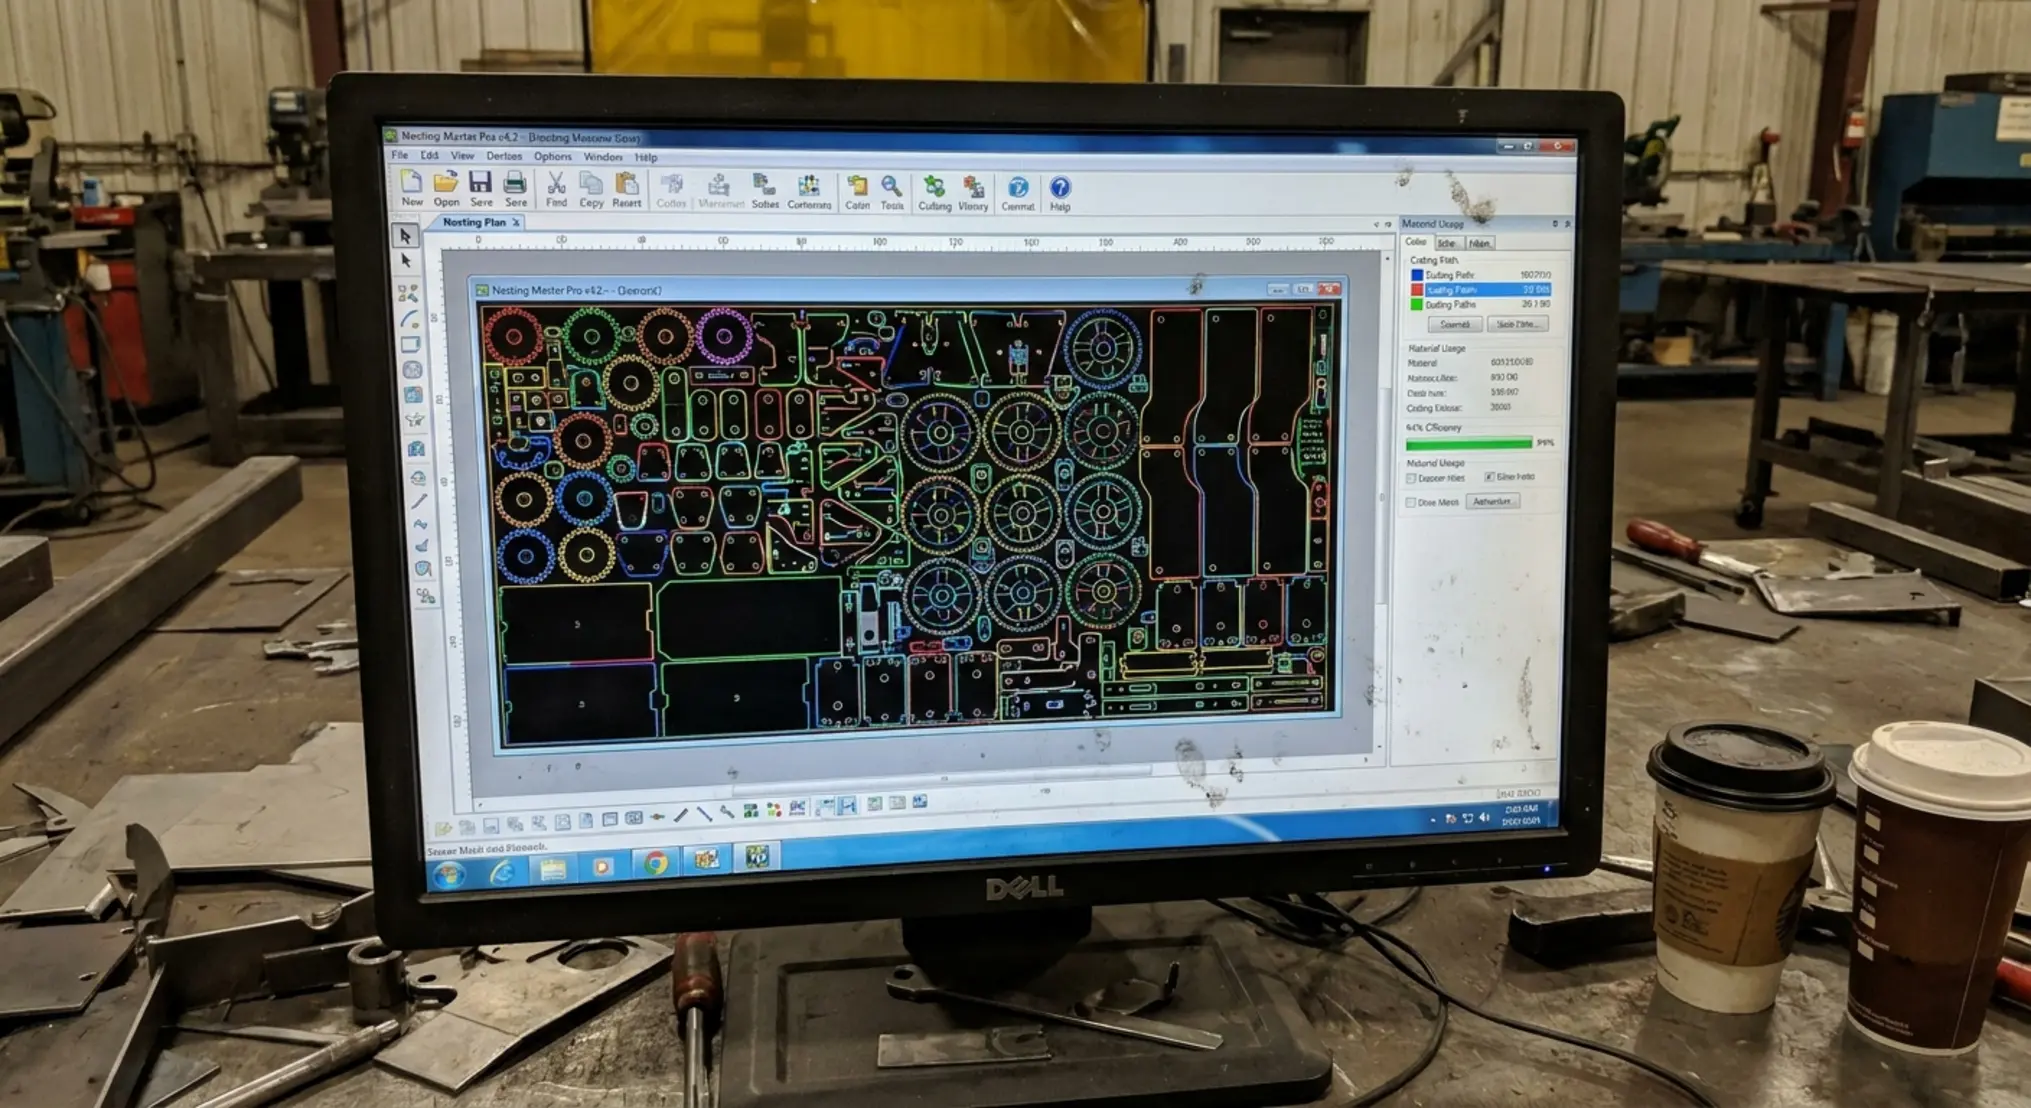
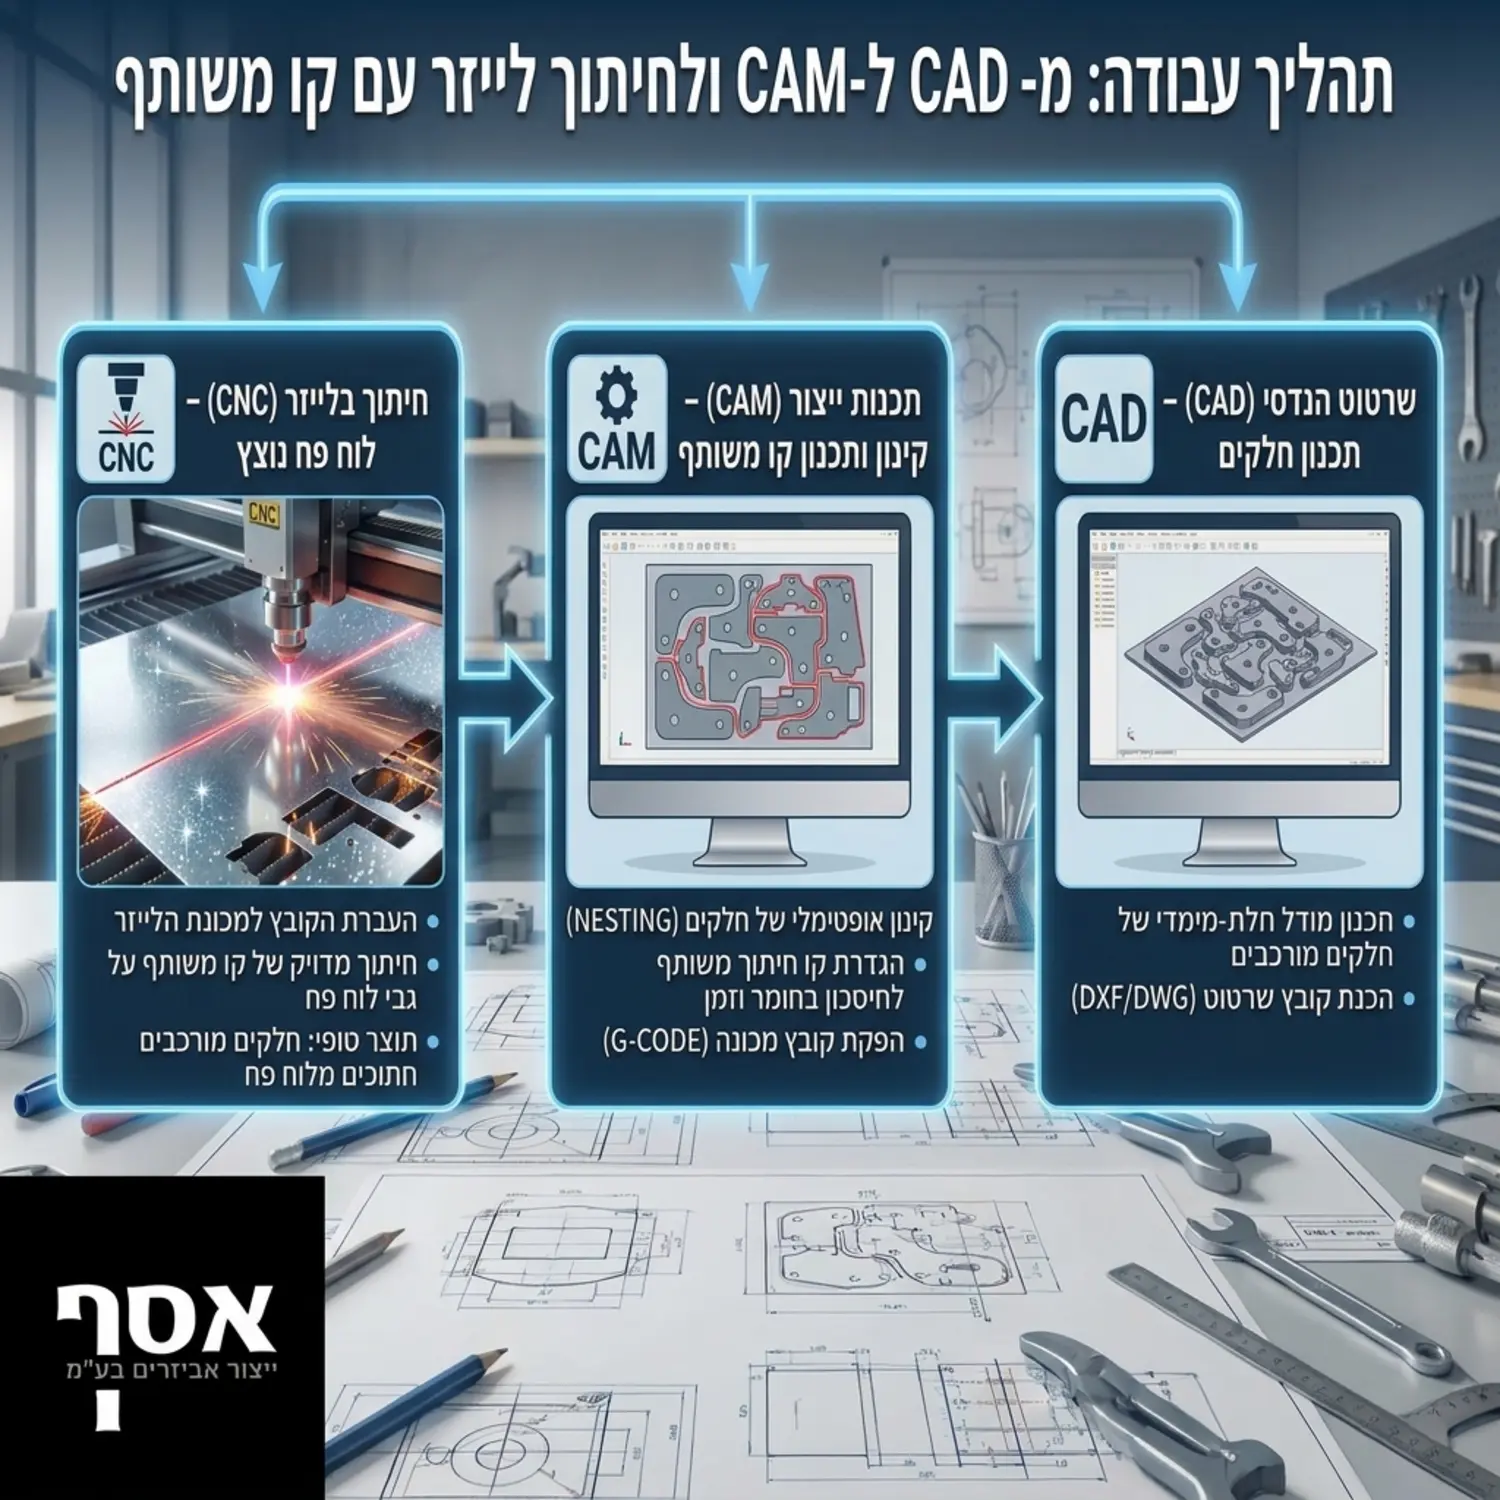
היום התמונה שונה לחלוטין. בעידן התעשייה המודרנית והייצור החכם המעבר לתוכנות ניהול ותכנון מתקדמות שינה את חוקי המשחק. מערכות אלו מקבלות את קבצי השרטוט התלת ממדיים מפרקות אותם לפריסות דו ממדיות מדויקות ומתחילות לחשב את הסידור האופטימלי על גבי לוחות הברזל האלומיניום או הנירוסטה. המערכת בוחנת אלפי וריאציות בשבריר שנייה ובוחרת את זו שתעניק את התשואה הטובה ביותר.
תוכנות הקאם המתקדמות בשירות הייצור
מערכות CAM אשר מהוות את החוליה המקשרת בין התכנון ההנדסי לרצפת הייצור הן אלו שמנהלות את אופרציית הקינון. באסף ייצור אביזרים בע"מ אנו עושים שימוש במערכות התוכנה המובילות בעולם. תוכנות אלו יודעות לקחת בחשבון פרמטרים רבים מעבר לסתם צורה גיאומטרית. הן מחשבות את עובי החומר סוג המתכת סובלנות החיתוך הנדרשת ואפילו את כיוון הסיבים של המתכת שהוא קריטי עבור חיתוך וכיפוף פחים בשלבים המאוחרים יותר של הייצור.
כאשר התוכנה מסדרת את החלקים היא עושה זאת תוך התחשבות מלאה במגבלות הפיזיקליות של מכונת החיתוך בין אם מדובר בלייזר פלזמה או מכונת ניקוב. השליטה המלאה הזו מאפשרת לנו להתחייב בפני הלקוחות שלנו לקבלנות ביצוע ברמה הגבוהה ביותר תוך שקיפות מלאה לגבי כמויות חומר הגלם הנדרשות לפרויקט.
טכנולוגיית חיתוך קו משותף כמשנה משחק
אחת הפריצות המשמעותיות ביותר בתחום הקינון החכם היא היכולת לבצע חיתוך משותף. כדי להבין את גודל הבשורה יש לדמיין שני ריבועים שצריכים להיחתך מתוך לוח פח. בשיטה המסורתית קרן הלייזר או כלי הניקוב היו מקיפים את הריבוע הראשון בארבעה צדדים ולאחר מכן עוברים להקיף את הריבוע השני בארבעה צדדים נוספים תוך השארת מרווח ביטחון קטן ביניהם.
בשיטת החיתוך המשותף התוכנה מצמידה את שני הריבועים זה לזה באופן וירטואלי. כעת המכונה צריכה לחתוך רק שבע צלעות בסך הכל במקום שמונה כאשר הקו האמצעי נחתך פעם אחת ומשמש כדופן ימנית של חלק אחד ודופן שמאלית של החלק השני. כאשר מכפילים את הפעולה הזו באלפי חלקים ביום הייצור החיסכון הופך לאדיר.
היתרונות המובהקים של השיטה
- חיסכון ישיר בחומר גלם עקב ביטול מרווחי הביטחון (שלדים) בין החלקים.
- הפחתה דרמטית בזמן עבודת המכונה שכן יש פחות מרחק לחתוך ופחות חדירות (Piercings) לתוך החומר.
- חיסכון באנרגיה ובגזים תעשייתיים המשמשים בתהליך החיתוך.
- הוזלה משמעותית של עלות החלק הבודד עבור הלקוח הסופי.
ניתוח השוואתי של יעילות הייצור
כדי להמחיש את ההבדל בצורה מספרית ריכזנו עבורכם טבלה המציגה את ההבדלים הממוצעים בפרויקט ייצור סטנדרטי הכולל חיתוך של אלף חלקים מורכבים.
| פרמטר השוואה | שיטת קינון מסורתית | קינון חכם עם חיתוך משותף |
|---|---|---|
| אחוז ניצולת לוח פח | שבעים עד שבעים וחמישה אחוזים | תשעים עד תשעים וחמישה אחוזים |
| זמן מכונה כולל | עשר שעות עבודה | שש וחצי שעות עבודה |
| מספר חדירות לייזר לחומר | אלף חדירות | כארבע מאות חדירות בלבד |
| בלאי מכונה וחומרים מתכלים | גבוה | נמוך משמעותית |
הנתונים בטבלה מדברים בעד עצמם. כיצרן וכקבלן משנה אנו מחויבים להביא את הטכנולוגיות הללו לרצפת הייצור. על פי מידע מקיף מאתר ויקיפדיה בנושא עיבוד שבבי ממוחשב שילוב של מערכות ממוחשבות מתקדמות מעלה את פריון העבודה בעשרות אחוזים ומאפשר למפעלים להתמודד עם אתגרי השוק המודרני.
התאמה לתעשיות מורכבות ודרישות מחמירות
היתרונות של מערכות הקינון אינם שמורים רק לחלקים פשוטים וריבועיים. אנו באסף ייצור אביזרים מספקים שירותים למגוון רחב של ענפים במשק. למשל כאשר אנו ניגשים לפרויקט עבור תעשיית המים הדרישה היא לחלקים בעלי עמידות גבוהה צורות מורכבות לטובת שילוב בצנרת ואטימות מוחלטת.
במקרים כאלו התוכנה מסוגלת לבצע קינון של חלקים בתוך חלקים. כלומר אם ישנו חלק גדול שבמרכזו יש לחתוך חור גדול התוכנה תדע למקם חלקים קטנים אחרים הנדרשים לפרויקט בתוך אותו חור פנימי. זוהי רמת ניצולת עילאית המבטיחה ששום חתיכת פח ראויה לא תושלך למכל השאריות. גישה זו מקבלת גיבוי נרחב במחקרים תעשייתיים כפי שניתן לראות בערך המקצועי על ייצור ועיבוד מתכות המדגיש את החשיבות של אופטימיזציית חומרים להפחתת טביעת הרגל הפחמנית של המפעל.
ראייה מרחבית לאורך כל שלבי הפרויקט
החשיבות של קינון חכם אינה מסתיימת רק בשלב החיתוך. האופן שבו החלקים ממוקמים ונחתכים משפיע ישירות על השלבים הבאים בתהליך. כאשר קרן לייזר חותכת מספר רב של חלקים בצפיפות גבוהה נוצר חום רב באותו אזור בלוח הפח. התוכנה החכמה יודעת לתכנן את מסלול החיתוך כך שהחום יתפזר בצורה אחידה על פני הלוח כולו. פיזור חום נכון מונע עיוותים תרמיים במתכת ומבטיח שהחלקים יישארו ישרים ומדויקים.
חלקים מדויקים ללא עיוותים קלים הרבה יותר להרכבה בהמשך. כאשר אנו מעבירים את החלקים החתוכים למחלקות ההמשך שלנו הדבר מאפשר עבודה חלקה ומהירה יותר. דיוק זה קריטי במיוחד כאשר מדובר בתהליכי ריתוך נירוסטה או אלומיניום הדורשים התאמה מושלמת בין התפרים כדי להבטיח ריתוך חזק ונקי מפגמים.
הערך המוסף של מפעל יצרני מוביל
השקעה בתוכנות התכנון היקרות ביותר אינה מספיקה כשלעצמה. נדרש כוח אדם מיומן שחי ונושם את רצפת הייצור כדי להפיק מהן את המרב. כמפעל שפועל מאז שנת אלף תשע מאות תשעים וארבע צברנו ידע שלא יסולא בפז בהתנהגות של מתכות שונות תחת תהליכי עיבוד שונים.
אנו מבינים את צרכי הלקוח משלב הרעיון ועד לאספקת המוצר המוגמר. היכולת שלנו לרכז תחת קורת גג אחת במבנה העצום שלנו בירוחם את כל שלבי העבודה מתכנון דרך חיתוך חכם כבישה כיפוף ועד הרכבות הופכת אותנו לשותף אסטרטגי עבור חברות רבות. אנו מזמינים אתכם להעביר אלינו שרטוטים ולתת לצוות ההנדסה שלנו להדגים לכם כיצד תכנון וקינון נכון יכולים לחתוך את עלויות הייצור שלכם באופן מיידי.