נכתב בתאריך 5 בנובמבר 2026
דמיינו שסיימתם חודשים של תכנון הנדסי מורכב על המסך. השרטוט נראה מושלם, אבל כשאתם מרכיבים את כרטיס האלקטרוניקה בתוך המארז הפיזי הראשון, מתברר שחור אחד זז בשני מילימטרים ומונע מהמכסה להיסגר.
בשלב פיתוח המוצר, הרגע שבו הקובץ הדיגיטלי הופך לחלק מתכת אמיתי ביד הוא רגע האמת. מהניסיון שלנו באסף ייצור אביזרים, יזמים ומחלקות פיתוח שחוסכים בשלב הבדיקה הפיזית משלמים על כך ביוקר כשמגיעים לייצור המוני.
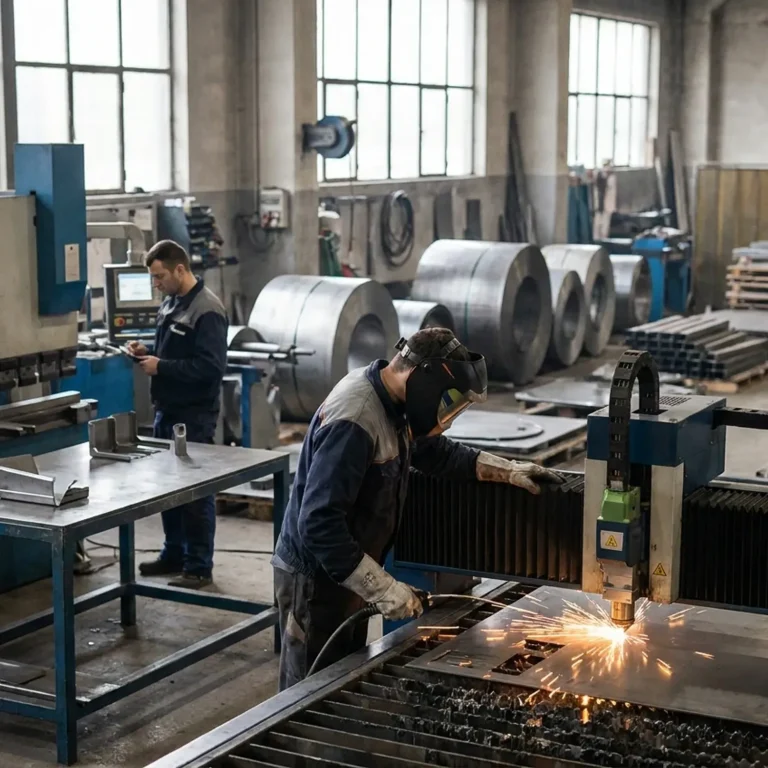
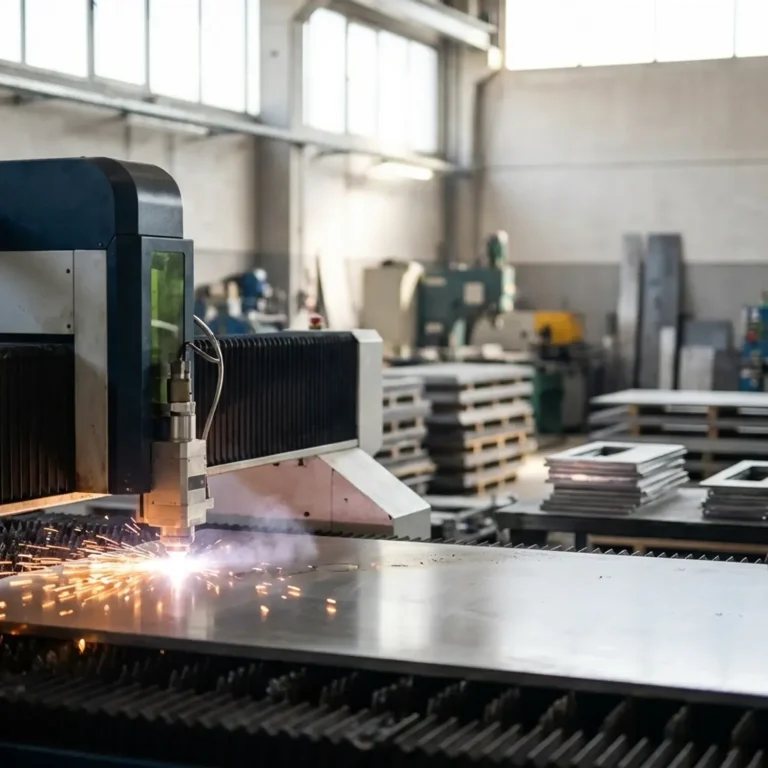
כאן נכנס לתמונה תהליך של חיתוך פחים לפי מידה עבור אבות טיפוס. היכולת לייצר חלק בודד או סדרה ראשונית קטנה ללא עלות הקמת תבניות וכלים יקרים מאפשרת לכם לבדוק, לטעות, לתקן ולהגיע למוצר סופי מושלם במינימום זמן.
למה חיתוך פחים עדיף על הדפסת תלת מימד בפיתוח מוצר?
מחלקות פיתוח רבות מתחילות היום עם הדפסת תלת מימד מפלסטיק כדי להרגיש את המוצר ביד. זה פתרון מצוין לבדיקת נפח ראשונית, אבל הוא לא באמת מדמה התנהגות של חלק מתכת בתנאי עבודה אמיתיים.
כאשר מבצעים חיתוך פחים עבור אב טיפוס, אנחנו בוחנים את המוצר בחומר הגלם הסופי שלו. זה קריטי בזיווד אלקטרוני שצריך לפזר חום, בתושבת שחייבת לעמוד ברעידות חזקות בתעשייה הביטחונית, או במארז שנדרש לעמוד בתקני אטימות מחמירים.
שימוש בסגסוגות ייצור סופיות, כמו אלומיניום 5052, אלומיניום 6061-T6 או נירוסטה 304, חושף כבר בשלב הפיתוח בעיות שלא תראו בפלסטיק. תוכלו לבדוק הברגות, הולכה חשמלית, התאמה של רכיבים נלווים ואת הקפיציות הטבעית של המתכת לאחר כיפוף פח במכונה.
השפעת טכנולוגיות חיתוך מהירות על לוחות הזמנים והתקציב
בעבר, כדי לייצר חלק מתכת מורכב, הייתם חייבים לתכנן ולייצר מבלט (תבנית חיתוך וכיפוף). המשמעות הייתה המתנה של 6 עד 12 שבועות והשקעה כספית גבוהה מאוד עוד לפני שראיתם חלק אחד. אם התגלתה טעות בשרטוט, היה צריך לתקן את הפלדה של המבלט או לייצר אותו מחדש.
נכון לשנת 2026, שילוב של תהליכי חיתוך מתקדמים בשוק (כגון חיתוך בלייזר סיב או בסילון מים אצל ספקי חיתוך ייעודיים) יחד עם מערכי ניקוב CNC וכיפוף cnc במפעל, מקצר את זמן ההמתנה ל-2 עד 7 ימים בלבד. הכל מבוסס על קוד ממוחשב ללא עלות הקמת כלים (Tooling cost).
הגמישות התכנונית גבוהה מאוד: מהנדס הפיתוח יכול להזמין חמש יחידות מכל גרסה של החלק, לבצע ניסוי היתכנות בשטח, לעדכן את קובץ השרטוט במחשב ולקבל תוך ימים ספורים גרסה מתוקנת. כל התהליך מתבצע ברמת דיוק גבוהה של כ-0.127 מ"מ (0.005 אינץ') במידות הקריטיות.
השוואת טכנולוגיות חיתוך ועיבוד לשלב אב הטיפוס
לא כל אב טיפוס מפח דורש את אותה טכנולוגיית ייצור. הבחירה הנכונה תלויה בעובי הדופן, בסוג המתכת, בכמות הכיפופים ובמורכבות החורים. הנה השוואה הנדסית פרקטית שתעזור לכם להבין איזו שיטה מתאימה לשלב הפיתוח שלכם:
| טכנולוגיה | יתרון מרכזי באב טיפוס | מגבלות עיקריות | מתי כדאי לבחור בה? |
|---|---|---|---|
| ניקוב צריח ממוחשב (CNC Punching) | מעולה לפחים עם ריבוי חורים, רפפות, הבלטות וצורות חוזרות ללא השפעת חום. | מוגבל לקווי מתאר התואמים את כלי הניקוב הקיימים במחסנית. | מארזי אלקטרוניקה, לוחות אוורור וחלקים שיעברו בהמשך לכבישה במבלטים. |
| חיתוך לייזר (Fiber Laser) | מהירות גבוהה מאוד וחופש צורני מוחלט לקווי מתאר מורכבים בלי החלפת כלים. | יוצר אזור מושפע חום (HAZ) בשפת החיתוך ופחות מתאים לפחים עבים במיוחד. | בדיקת גיאומטריה מהירה של חלק שטוח או פריסה לפני כיפוף בחלקים דקים ובינוניים. |
| חיתוך בסילון מים (Waterjet) | חיתוך קר לחלוטין שאינו משנה את תכונות המתכת או הקושי שלה. | תהליך איטי ויקר יותר יחסית, רמת גימור שפה פחות חלקה בחלק מהעוביים. | פחים עבים מאוד, סגסוגות תעופתיות רגישות לחום וחומרים מרוכבים. |
| עיבוד שבבי ממוחשב (CNC) | דיוק מרבי במידות, אפשרות ליצירת פאזות, מדרגות והברגות מדויקות בגוף החלק. | זמן עיבוד ארוך ופחת חומר גבוה בהשוואה לעיבוד פח שטוח. | חלקים משולבים שדורשים גם פח וגם אזורים בעלי עובי דופן משתנה או דיוק קריטי. |
חשוב להבהיר: אצלנו במפעל אנו מתמחים בתהליכי ניקוב, כבישה, כיפוף CNC, עיבוד שבבי, ריתוך והרכבות, ואיננו מבצעים חיתוך לייזר או ריתוך לייזר בתוך המפעל. כאשר פרויקט פיתוח של לקוח משלב חיתוך חיצוני עם מערך הכיפוף, הניקוב והכבישה שלנו, אנו מלווים את התכנון ההנדסי הכולל כדי להבטיח שהחלק ייוצר בצורה המשתלמת והנכונה ביותר.
כללי תכנון לייצור (DFM) וסוגי מתכות נפוצים לאבות טיפוס
אחת הטעויות הנפוצות שאנחנו רואים אצל מתכננים היא שרטוט שעובד מצוין בתוכנת התלת מימד, אבל נכשל כשמנסים לכופף או לנקב אותו במציאות. כדי שתקבלו אב טיפוס מוצלח כבר בניסיון הראשון, כדאי להכיר את חומרי הגלם ואת מגבלות הפח.
בבחירת חומר הגלם לאב הטיפוס, חשוב להבדיל בין הסגסוגות. לדוגמה, אם אתם מתכננים חלק שעובר כיפוף פח אלומיניום, סגסוגת 5052 היא בחירה מצוינת כי היא גמישה ואינה נסדקת בכיפוף חד. לעומתה, סגסוגת 6061-T6 היא חזקה וקשיחה מאוד, אך נוטה להיסדק בקו הכיפוף אם לא מתכננים רדיוס כיפוף רחב מספיק.
בטיחות בעבודה עם אבות טיפוס מפח
כשמקבלים לידיים את חלקי אב הטיפוס הראשונים לבדיקת הרכבה במעבדה או במשרד הפיתוח, קל לשכוח שמדובר בחלקי מתכת תעשייתיים. שולי פח ושבבי מתכת הנותרים לאחר תהליכי חיתוך וניקוב הם חדים כתער ועלולים לגרום לחתכים עמוקים ולפציעות קשות.
אין לאסוף שבבים או לטפל בחלקי פח גולמיים ללא ניקוי שבבים (Deburring) בידיים חשופות. חובה להשתמש בכפפות מגן עמידות לחתכים (כדוגמת קבלר) ובשרוולים ארוכים. בנוסף, ברצפת הייצור עצמה, מכונות חיתוך וכיפוף פחים מפעילות כוח עצום ומהוות סכנת מעיכה חמורה. על פי תקנות הבטיחות המחמירות (כגון תקני OSHA לעיבוד מתכת), חובה להקפיד על מיגון מכונות, נהלי ניתוק אנרגיה (Lockout/Tagout), ושימוש במשקפי מגן, מגני אוזניים ומערכות אוורור למניעת שאיפת חלקיקי מתכת ואדים בעת השחזה או ריתוך.
המעבר החלק מאב טיפוס לייצור סדרתי
זה ההבדל המרכזי בין הזמנת חלק בודד מספק חיתוך מזדמן, לבין פיתוח אב טיפוס מול מפעל שמסתכל קדימה אל הייצור ההמוני. הרבה יזמים מאשרים אב טיפוס שנחתך בלייזר וכופף ידנית, ואז מגלים שכדי לייצר ממנו 50,000 יחידות בשנה העלות ליחידה גבוהה מדי.
הסיבה לכך היא שהחלק תוכנן לפי יכולות של חיתוך בודד ולא לפי עקרונות של כבישה מהירה. במפעל שלנו בירוחם, שבו אנו פועלים כבר שלושה דורות ומחזיקים בתקני איכות ISO 9001:2015 ותקן UL, אנחנו בוחנים את אב הטיפוס בעיניים של ייצור סדרתי כבר מהיום הראשון.
כך למשל, חברה ביטחונית גדולה הגיעה אלינו עם רעיון לאביזר מתכת מורכב, ללא ידע מוקדם איך לתכנן אותו לייצור. צוות ההנדסה שלנו פירק את המוצר לשלבים, הזמין חומר גלם לשלב הפיילוט, ובמקביל תכנן מערך של מבלטים פרוגרסיביים לעבודה על מכבש אקצנטרי והידראולי בעוצמה של עד 500 טון.
תוך כחודשיים בלבד הלקוח קיבל מוצר מוגמר כפיילוט שמוכן לזנק לייצור סדרתי מהיר, מדויק ומשתלם כלכלית, בלי לתכנן את החלק מחדש.
אם המוצר שלכם משלב גם תהליכים משלימים כמו ריתוך נירוסטה, ערגול פחים או הרכבות אלקטרוניות, ריכוז השלבים במפעל אחד חוסך תיאומים מורכבים מול קבלני משנה שונים ומבטיח מעבר חלק משלב הפיתוח לקו הייצור.
שאלות נפוצות
האם ניתן להזמין חיתוך פחים לאבות טיפוס בכמות קטנה או ליחידה אחת?
כן, בהחלט. כל המטרה של ייצור אבות טיפוס בטכנולוגיות ממוחשבות (כמו ניקוב CNC, חיתוך ממוחשב וכיפוף CNC) היא לאפשר ייצור של יחידה בודדת או סדרת פיילוט קטנה של עשרות יחידות, ללא צורך בהשקעה הראשונית של בניית תבניות ומבלטים.
כמה זמן לוקח לייצר אב טיפוס בחיתוך פחים בלייזר או בניקוב CNC?
נכון לסטנדרט התעשייה בשנת 2026, זמן הייצור של אב טיפוס מפח עומד לרוב על 2 עד 7 ימי עבודה מרגע אישור קובצי השרטוט וזמינות חומר הגלם, לעומת 6 עד 12 שבועות הנדרשים בשיטות מסורתיות הכוללות ייצור כלים.
כמה עולה חיתוך פחים עבור אב טיפוס (Prototyping)?
עלות אב טיפוס מפח אינה כוללת עלות הקמת תבנית, ולכן מתומחרת לפי זמן הכנת הקובץ והגדרת המכונות (Setup), סוג ועובי המתכת, זמן החיתוך או הניקוב, ומספר הכיפופים הנדרשים. לרוב, הזמנת 3 עד 5 יחידות יחד משתלמת הרבה יותר ליחידה מאשר הזמנת חלק בודד, מכיוון שעלות כיוון המכונה מתחלקת בין החלקים.
אילו קבצים צריך לספק עבור חיתוך פחים ממוחשב?
עבור שלב החיתוך או הניקוב הדו-ממדי יש לספק קובץ פריסה שטוחה בפורמט DXF או DWG בקנה מידה 1:1 עם קווים סגורים וללא כפילויות. עבור שלב הכיפוף והבקרה ההנדסית, חובה לצרף גם קובץ תלת מימד בפורמט STEP ושרטוט PDF המציין מידות קריטיות, טולרנסים, כיווני כיפוף וסוג חומר הגלם.
אילו חומרי גלם הכי מתאימים לחיתוך מהיר של אבות טיפוס מפח?
החומרים הנפוצים והזמינים ביותר לאבות טיפוס הם אלומיניום 5052 (אידיאלי לכיפוף ללא סדקים), פלדה דלת פחמן (פח שחור או מגולוון) ונירוסטה 304 או 316 לעמידות בפני קורוזיה. בחירה בחומרים ועוביים סטנדרטיים שקיימים במלאי השוטף מקצרת מאוד את זמן האספקה.
כיצד חיתוך פחים בלייזר וניקוב CNC מאפשרים גמישות בשינויי עיצוב בשלבי הפיתוח?
מאחר שמכונות אלו פועלות ישירות מקובץ המחשב ללא תבנית פיזית קבועה, כל שינוי במיקום חור, הוספת חריץ אוורור או שינוי מידה דורש עדכון פשוט בתוכנת השרטוט בלבד. כך ניתן לבצע מספר סבבי תיקונים (איטרציות) בימים ספורים וללא קנס כספי על שינוי כלים.
השורה התחתונה
שימוש נכון בטכנולוגיות חיתוך, ניקוב וכיפוף פחים בשלב אב הטיפוס מעניק לכם את השילוב המנצח של מהירות, גמישות ובדיקת המוצר בחומר הגלם האמיתי שלו. עם זאת, החוכמה האמיתית היא לתכנן את אב הטיפוס כך שהמעבר שלו לייצור סדרתי יהיה חלק, מהיר וכלכלי.
במפעל אסף ייצור אביזרים בע"מ אנו מעמידים לרשותכם ניסיון של למעלה מ-30 שנה בייצור כחול לבן, עם ליווי הנדסי מקיף שמתחיל בשלב הפיתוח והפיילוט וממשיך לייצור סדרתי מדויק באמצעות ניקוב, כיפוף CNC, עיבוד שבבי, ריתוך וכבישה במבלטים פרוגרסיביים. צרו איתנו קשר עוד היום כדי שנוכל לבחון יחד את השרטוטים שלכם ולהפוך אותם למוצר מוגמר ברמה הגבוהה ביותר.