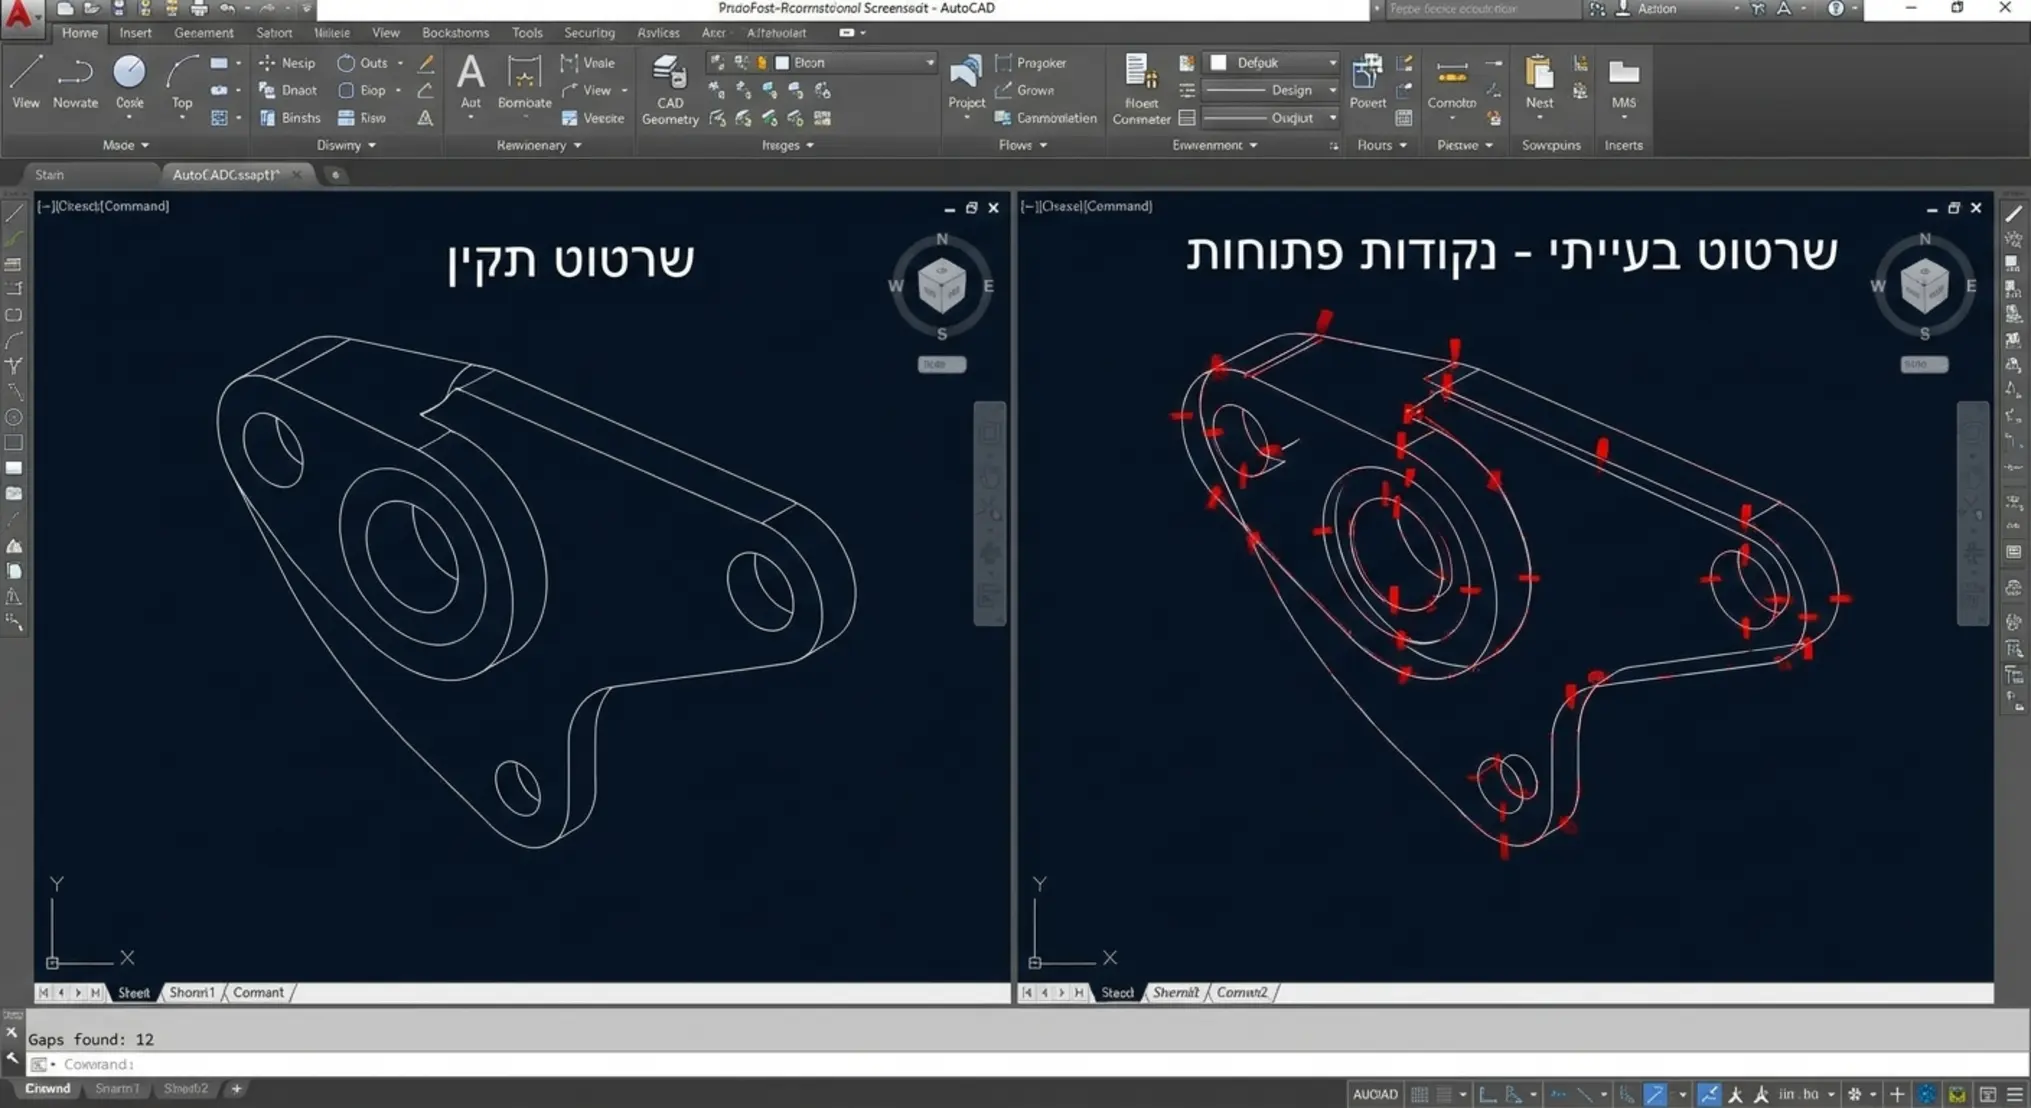
החשיבות של קובץ תקין בתהליך הייצור
בתור מפעל המעניק שירותי ייצור חלקים וכבישה בקנה מידה רחב אנו רואים ביומיום כיצד קובץ שאינו מוגדר כראוי עלול לגרום לעיכובים משמעותיים. מכונות הלייזר המודרניות קוראות קווים ונקודות ציון במרחב הדו מימדי. כאשר הקובץ מכיל שגיאות או מידע עודף המכונה מתרגמת זאת לפעולות פיזיות שגויות. על פי נתונים טכניים המפורסמים במקורות מקצועיים בינלאומיים בתחום הלייזר שגיאות בסיסיות בשרטוט גורמות לאובדן אחוזים ניכרים של חומר גלם יקר ומובילות לבלאי מואץ של רכיבי המכונה.
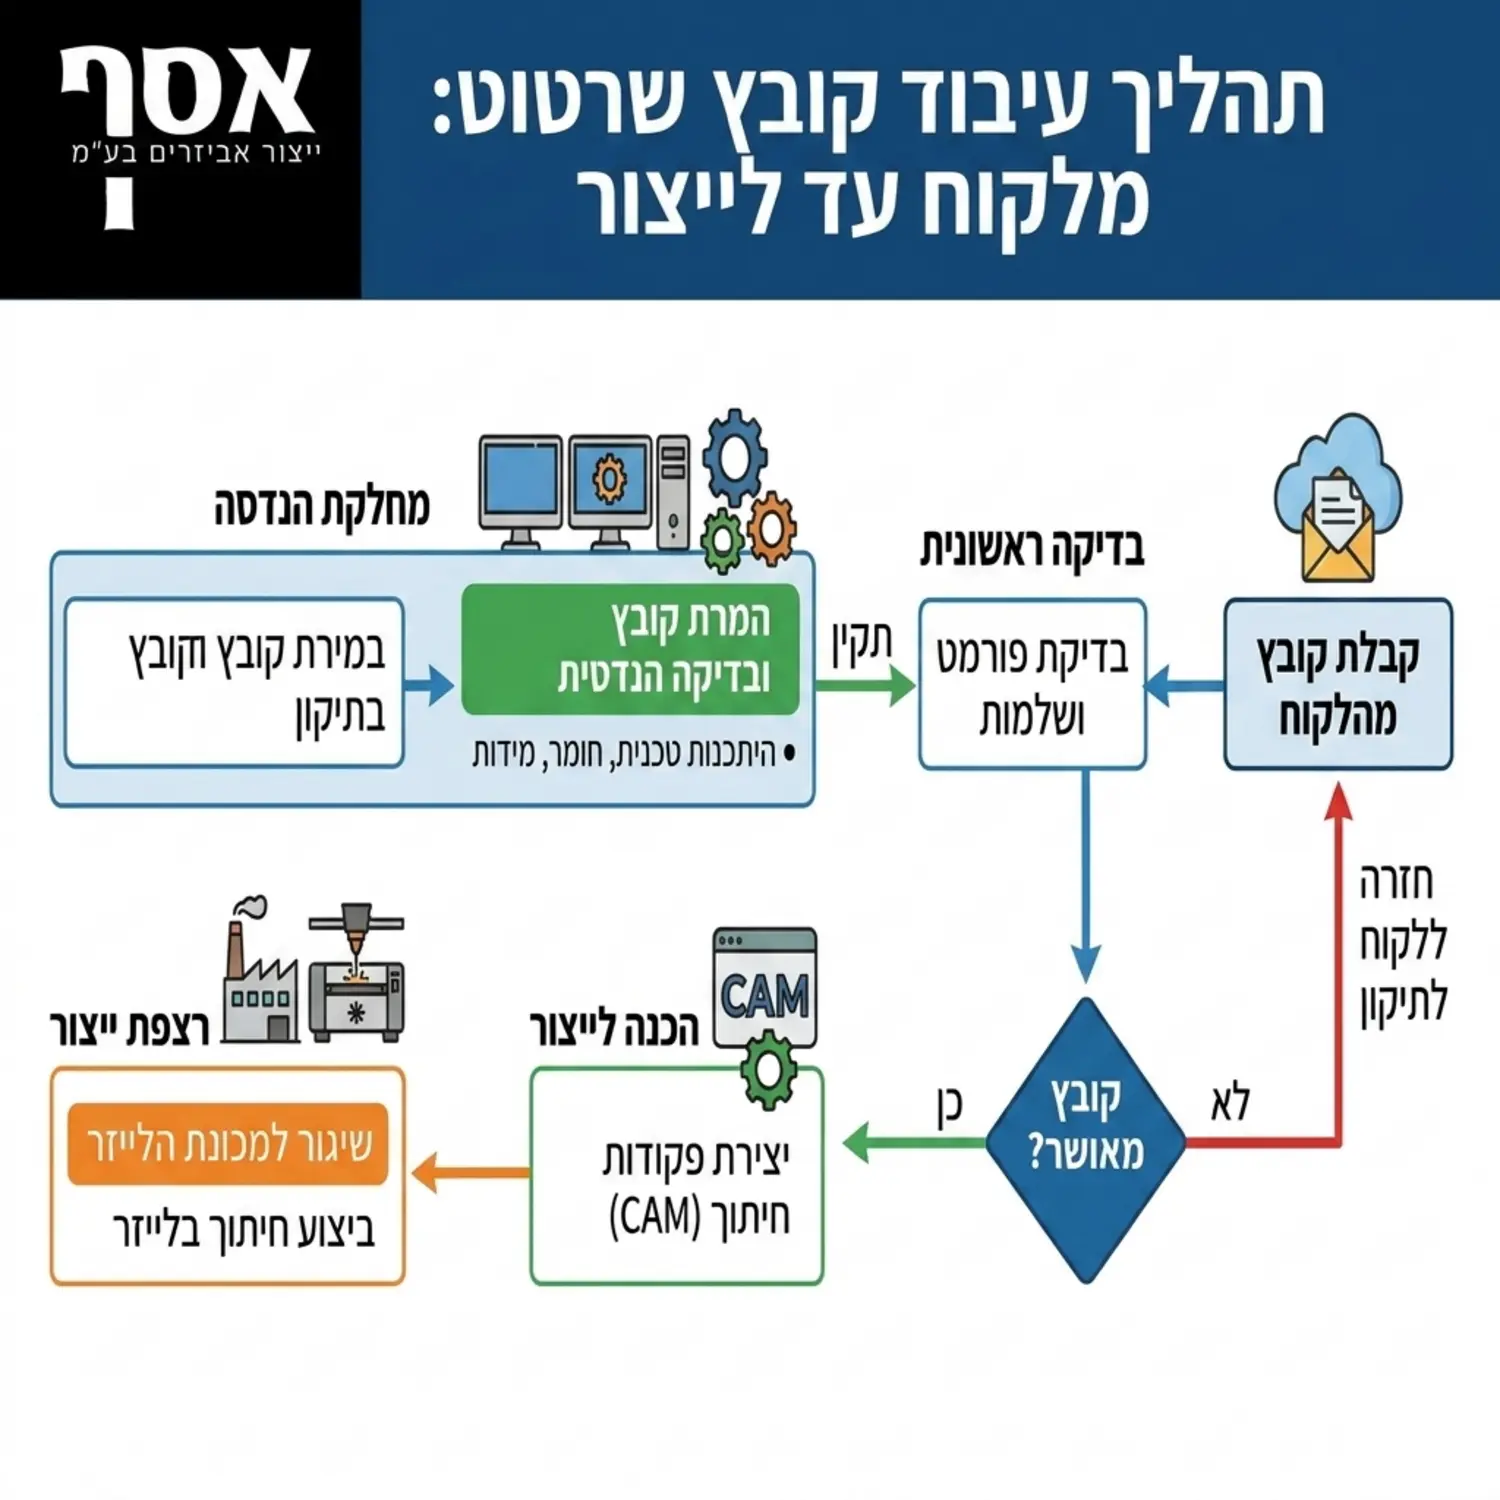
כאשר אתם מתכננים מוצר חשוב להפנים כי הקובץ הוא השפה היחידה שבה אתם מדברים עם המכונה. אין מקום לפרשנויות או להערות טקסטואליות. ככל שהשפה הוקטורית תהיה נקייה וברורה יותר כך התוצאה הסופית תהיה חלקה יותר ותואמת לחזון המקורי שלכם.
חוקי הברזל בהכנת קבצי שרטוט
קנה מידה אמיתי לחלוטין
הטעות הנפוצה ביותר שמחלקת ההנדסה שלנו נתקלת בה היא קבלת קבצים בקנה מידה שאינו תואם למציאות. חובה תמיד לשרטט ולייצא את הקובץ בקנה מידה של אחד לאחד בדיוק. המכונה אינה יודעת לעשות המרות של קנה מידה באופן אוטומטי אלא אם כן המתכנת שלנו מתערב ידנית בפעולה וזהו פתח לטעויות אנוש שניתן למנוע מראש. שרטוט בגודל האמיתי מאפשר פריסה חכמה של החלקים על גבי הפח וניצול מקסימלי של חומר הגלם.
סגירת קונטורים מוחלטת והרמטית
כל צורה שאמורה להיחתך חייבת להיות מורכבת מפוליגון סגור הרמטית. אם קיים נתק קל אפילו של עשירית המילימטר בין שני קווים מתחברים התוכנה תזהה זאת כקו פתוח. במצב כזה המכונה לא תבצע את החיתוך השלם והחלק יישאר מחובר לפלטה או שיעוות בעת החילוץ. הקפידו תמיד לבצע פקודות חיבור ואיחוד קווים לפני שמירת הקובץ הסופי וודאו שאין פערים נסתרים לאורך ההיקף.
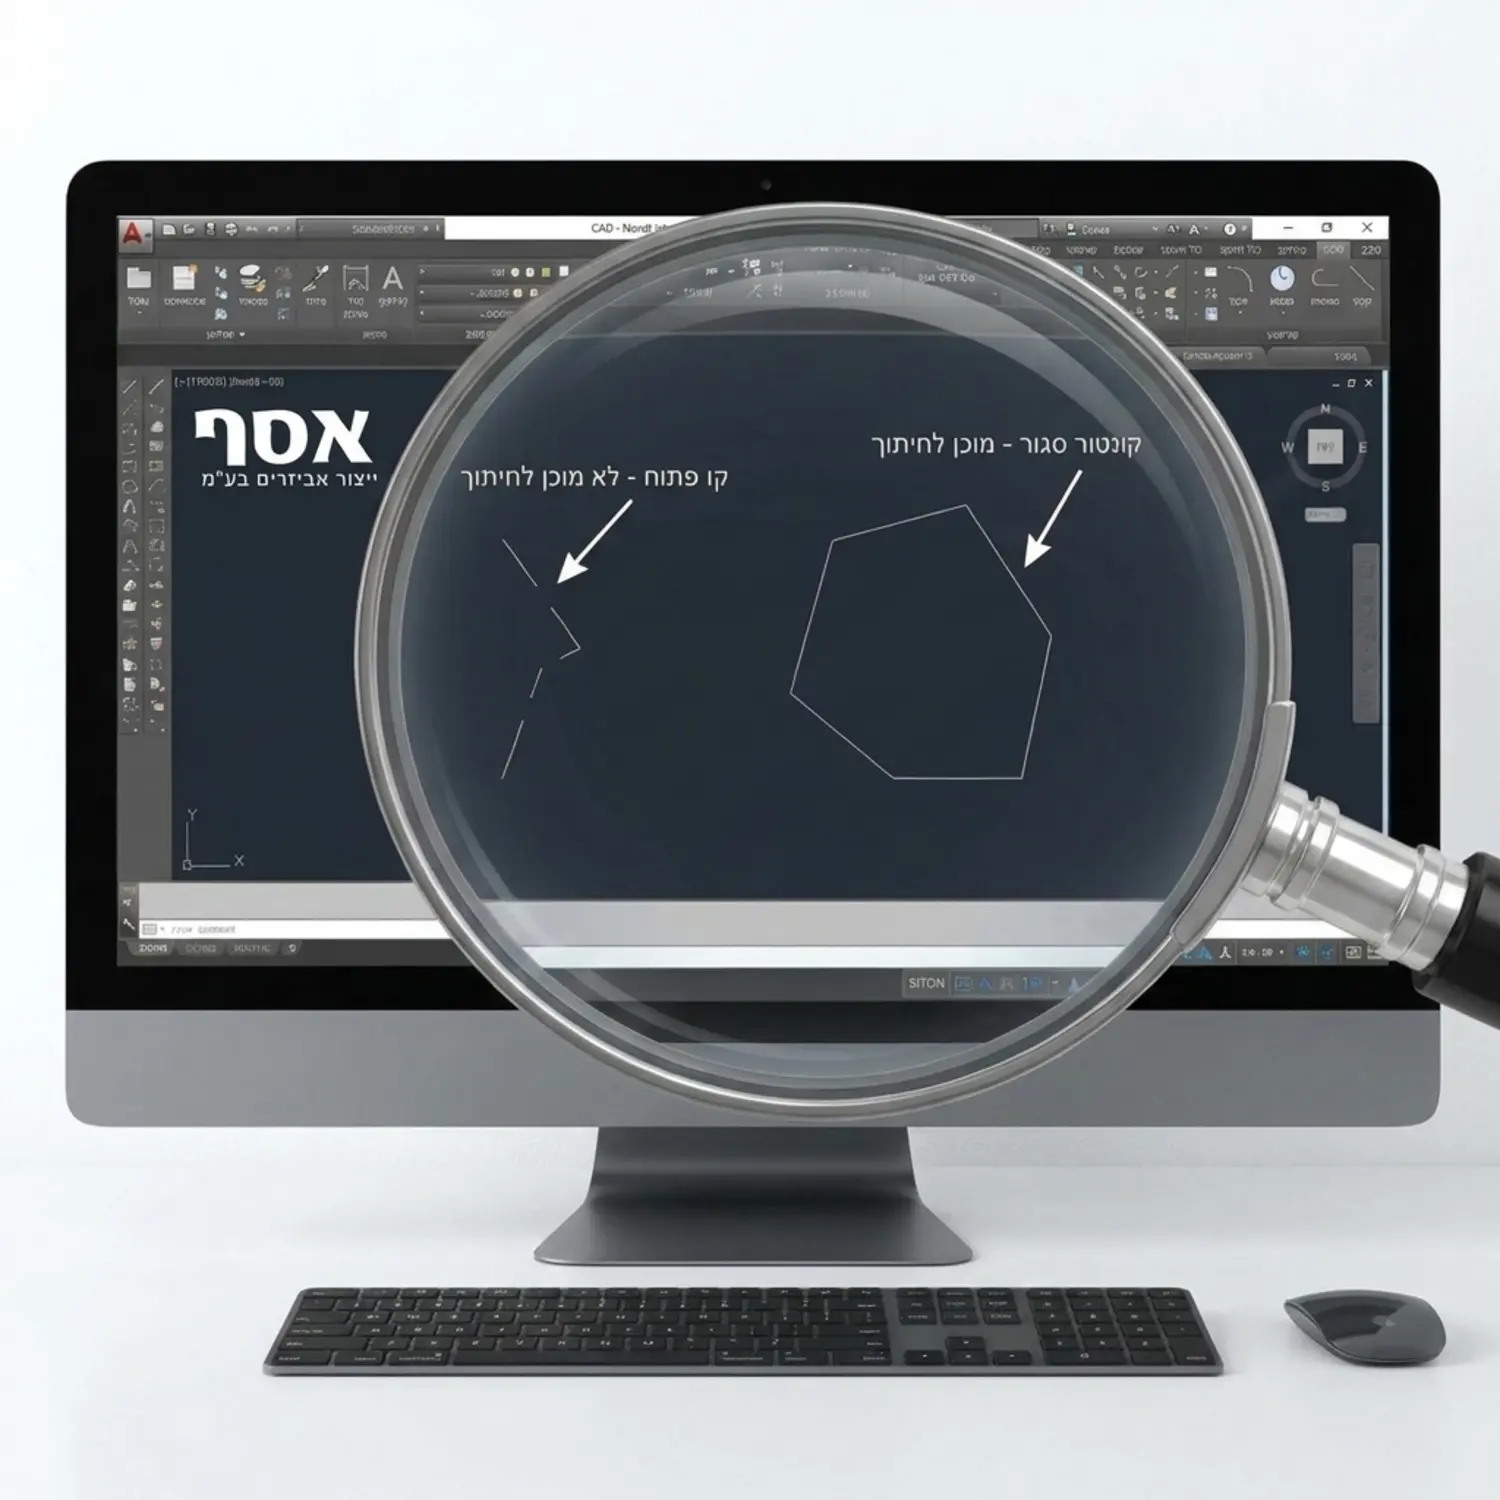
הסרת קווים כפולים ועודפים
פעמים רבות במהלך עבודת התכנון מצטברים קווים אחד על גבי השני עקב העתקות ופעולות שונות. בעין אנושית רגילה לא ניתן להבחין בכך על מסך המחשב אך המכונה תקרא את אותו קו פעמיים ותעבור עם קרן הלייזר החמה שוב ושוב באותו מקום. פעולה כזו גורמת לשריפת החומר לעיוותים תרמיים הרסניים לפגיעה באיכות קו החיתוך ולבזבוז של זמן יקר. מומלץ להשתמש בפקודות ניקוי אוטומטיות הקיימות בכל תוכנות השרטוט המובילות.
המרת טקסטים וגופנים לעקומות
כאשר אתם מעוניינים לצרוב או לחתוך לוגו חברה מספור סדורי או כל כיתוב אחר על גבי הפח עליכם לזכור שתוכנת הלייזר אינה מגיעה עם מאגר פונטים פנימי. אם תשלחו קובץ עם טקסט חי התוכנה עלולה להחליף אותו בגופן ברירת מחדל ולשבש את כל העיצוב שתכננתם. על מנת למנוע זאת יש להפוך את כל הטקסטים לצורות גיאומטריות ולעקומות חסרות שיוך לגופן מסוים. פורמט זה כפי שמובהר היטב בהגדרות המבנה של קבצי וקטור מורכבים מבטיח שכל נקודה במרחב נשמרת במיקומה המדויק ללא קשר למחשב או לתוכנה שפותחת את הקובץ.
תכנון אופטימלי לקראת ייצור בפועל
שלב התכנון המקדים משפיע באופן ישיר על טיב הביצוע במיוחד כאשר נדרש לבצע חיתוך פחים לפי מידה עבור פרויקטים תעשייתיים שונים. חובה לקחת בחשבון את עובי החומר המבוקש ואת המרווח המינימלי הנדרש בין חיתוך אחד למשנהו. ככלל אצבע בתעשיית המתכת המרווח בין שני אזורי חיתוך או בין אזור חיתוך לקצה הפח צריך להיות שווה לכל הפחות לעובי הפח עצמו. תכנון של מרווחים צרים מדי עלול להוביל לקריסת החומר ולהתכתו בעקבות החום העצום שנוצר מקרן הלייזר בנקודה מרוכזת.
נקודה קריטית נוספת היא ההתייחסות לפינות חדות בתוך החלק. מומלץ תמיד לתכנן רדיוס קטן בפינות פנימיות במקום ליצור זווית של אפס מעלות. הוספת רדיוס קל תמנע היווצרות של מאמצים מיותרים בחומר הגלם ותשמור על חוזק המבנה. דברים אלו מקבלים משנה תוקף כאשר החלק מיועד לעבור תהליכי המשך תחת עומסים כבדים במפעל.
התחשבות בתהליכי המשך בענף המתכת
חשוב לזכור כי חיתוך בלייזר הוא לרוב רק השלב הראשון במסלול חייו של המוצר המתכתי. חלקים רבים ממשיכים לתהליכים מורכבים נוספים ואת ההכנה לכך חייבים לבצע כבר ברמת קובץ השרטוט המקורי כדי למנוע אלתורים בשטח.
הכנה חכמה לקראת שלב החיבורים
כאשר פרויקט דורש הרכבה של מספר חלקים יחדיו יש צורך מהותי לתכנן מגרעות ובליטות המאפשרות שילוב מדויק של החלקים כמו בפאזל. שיטת תכנון זו מקילה באופן משמעותי על צוות המסגרים שלנו בבואם לבצע עבודות ריתוך מקצועיות משום שהיא מבטיחה שכל חלק יושב במיקומו הספציפי ללא צורך במדידות מסובכות או בבניית תבניות אחיזה יקרות ברצפת הייצור. יתרה מכך תכנון נכון כולל מרווחים קלים המאפשרים לחומר הריתום לחדור פנימה היטב ולהבטיח חיבור חזק בטיחותי ועמיד לאורך זמן.
דרישות איכות מחמירות בתעשיות מתקדמות
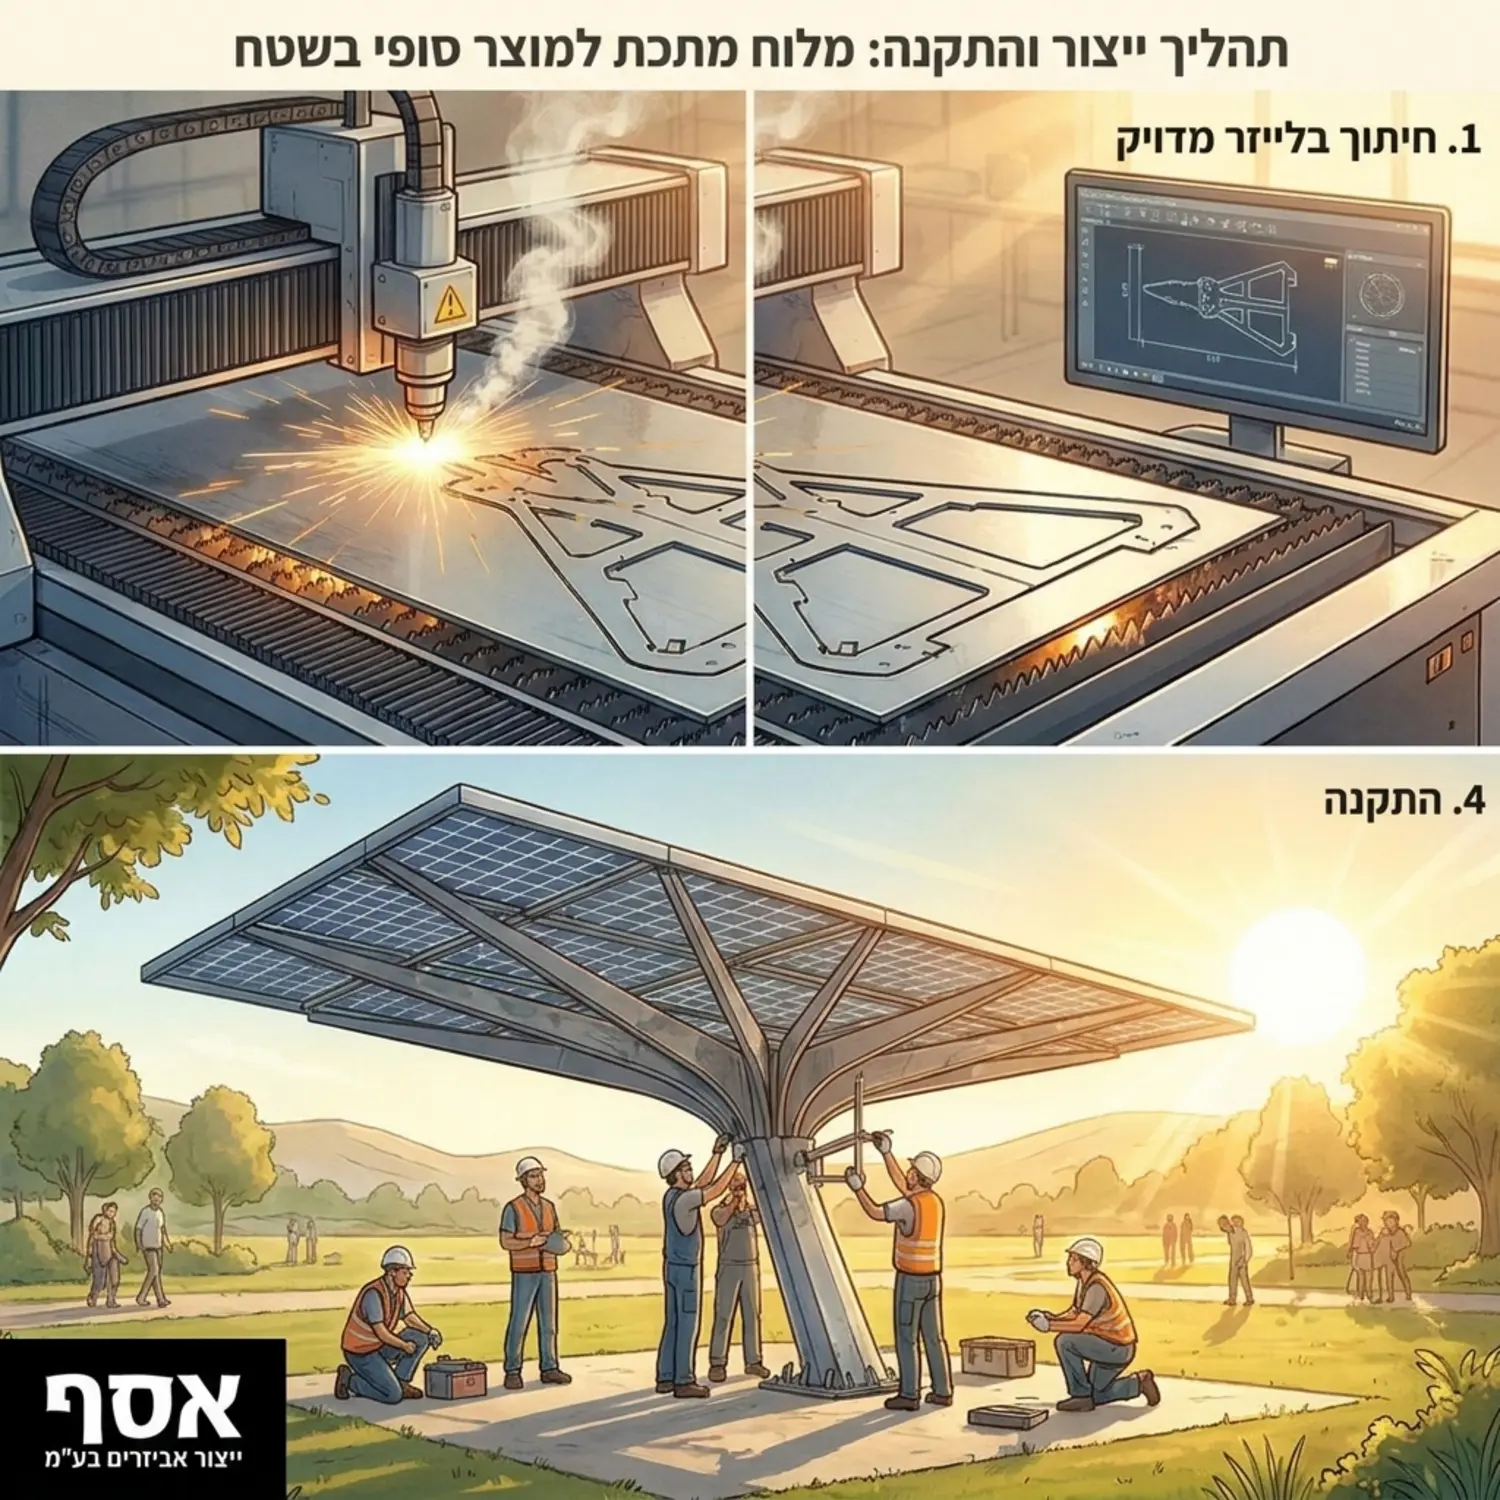
הדרישה לדיוק ולאיכות ללא פשרות עולה פלאים כאשר אנו מייצרים מוצרים עבור מגזרים טכנולוגיים ומתקדמים. כך לדוגמה במהלך עבודה מול תעשיית אנרגיה סולרית שם קונסטרוקציות המבנים חשופות לתנאי חוץ קיצוניים עלינו להבטיח שהחיתוכים חלקים לחלוטין וללא שאריות או פגמים שיכולים להחליד עם השנים. קובץ נקי ומוקפד מאפשר למכונת הלייזר לבצע חיתוך רציף זורם ומהיר המותיר אחריו שוליים נקיים המתאימים ישירות לתהליכי ציפוי צביעה וגילוון וזאת ללא צורך בהשחזות ידניות ארוכות המייקרות את הפרויקט כולו.
צק ליסט להורדה לפני שליחת הקובץ למפעל
כדי לעשות לכם סדר ולפשט את תהליך העבודה ריכזנו עבורכם את כל הפעולות הנדרשות ממש רגע לפני שאתם מעבירים אלינו את החומרים לייצור. ביצוע קפדני של שלבי הצק ליסט הבא יוודא מעבר קל ומהיר משלב התכנון אל שלב הביצוע.
- בדיקת קנה מידה המוודאת שהקובץ שורטט ונשמר במידותיו המקוריות אחד לאחד.
- מחיקה יסודית של כל מידות העזר מסגרות השרטוט מקראות וכל אלמנט טקסטואלי שאינו מיועד למגע עם קרן הלייזר.
- סגירה של כל הפוליגונים ובדיקה מדוקדקת שאין נתקים או חללים קטנים בין קווים מתחברים.
- הפעלת פקודת ניקוי והסרת קווים כפולים או וקטורים חופפים המסתתרים באותה שכבה.
- המרה של כל הטקסטים המספרים והלוגואים לעקומות צורניות וקווים גיאומטריים נטולי פונט.
- שמירת הקובץ בפורמט התואם לגרסאות נפוצות ויציבות של תוכנות ייצור ולא בגרסאות חדשניות מדי שעלולות ליצור בעיות תאימות במערכות ההפעלה של המכונות.
אנו באסף ייצור אביזרים ממליצים להעביר אלינו יחד עם הקובץ הוקטורי המיועד לייצור גם קובץ תמונה רגיל או מסמך נעול המציג את השרטוט הכללי כולל מידות להמחשה. צעד זה מאפשר למחלקת ההנדסה שלנו לבצע בקרה כפולה איכותית ולוודא שהקובץ שנפתח במסכים שלנו תואם לחלוטין לכוונת התכנון המקורית שלכם.
הקפדה על כללים אלו אינה רק עניין טכני יבש אלא גישה אמיתית של מצוינות ותרבות ייצור. כקבלן מבצע הדוגל באיכות אנו מעריכים מאוד מתכננים שמגישים חומרים מסודרים ומוקפדים. שיתוף פעולה הדוק ויעיל בין גופי התכנון לרצפת הייצור הוא המפתח המרכזי להצלחה של כל פרויקט בטוח בענף המתכת. אנו תמיד פתוחים לשאלות מקצועיות ונשמח לסייע בהכוונה טכנית מקיפה כדי להביא את המוצר שלכם לרמת הגימור הגבוהה ביותר האפשרית.